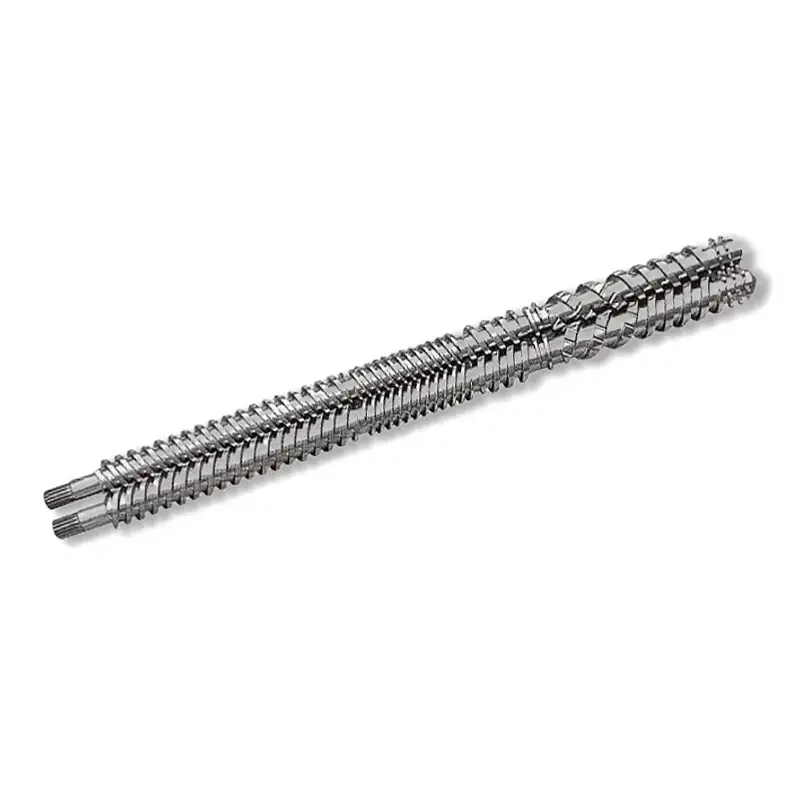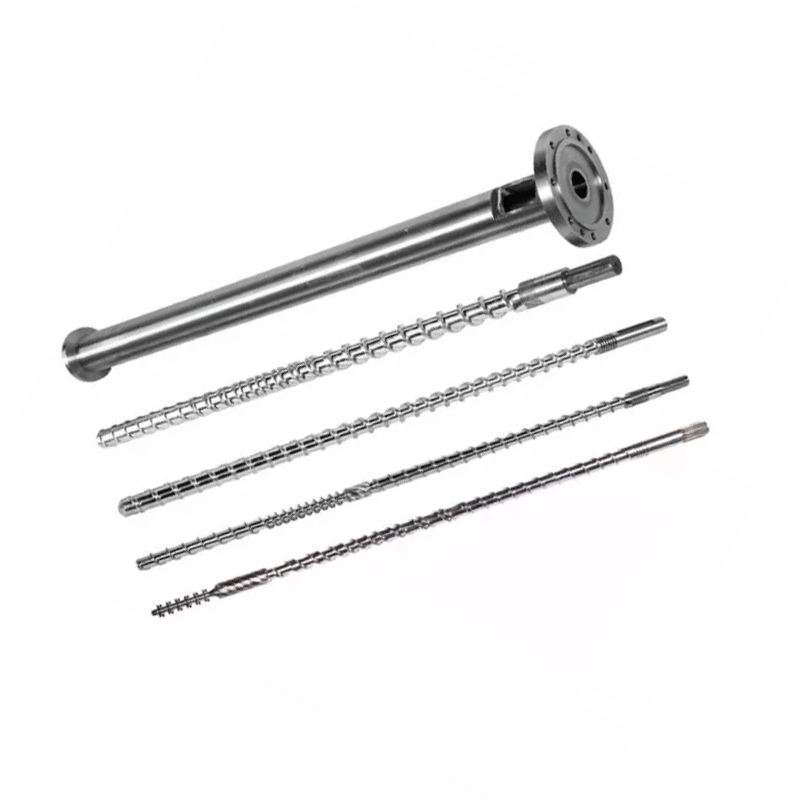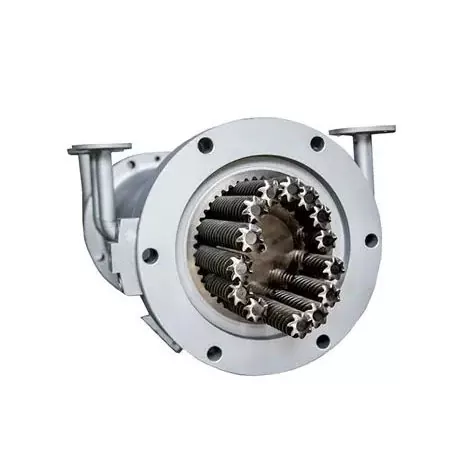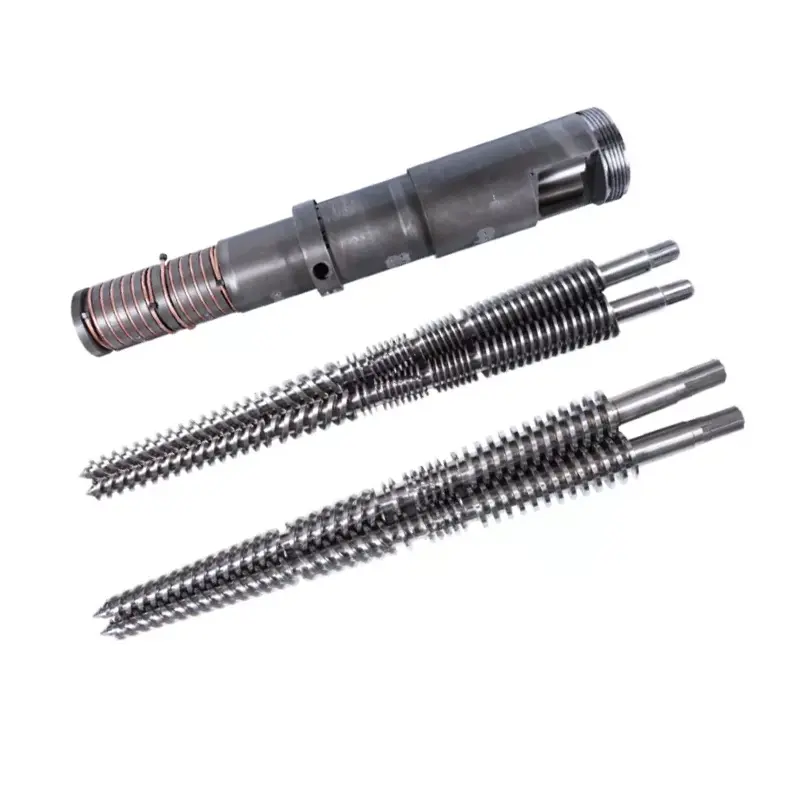
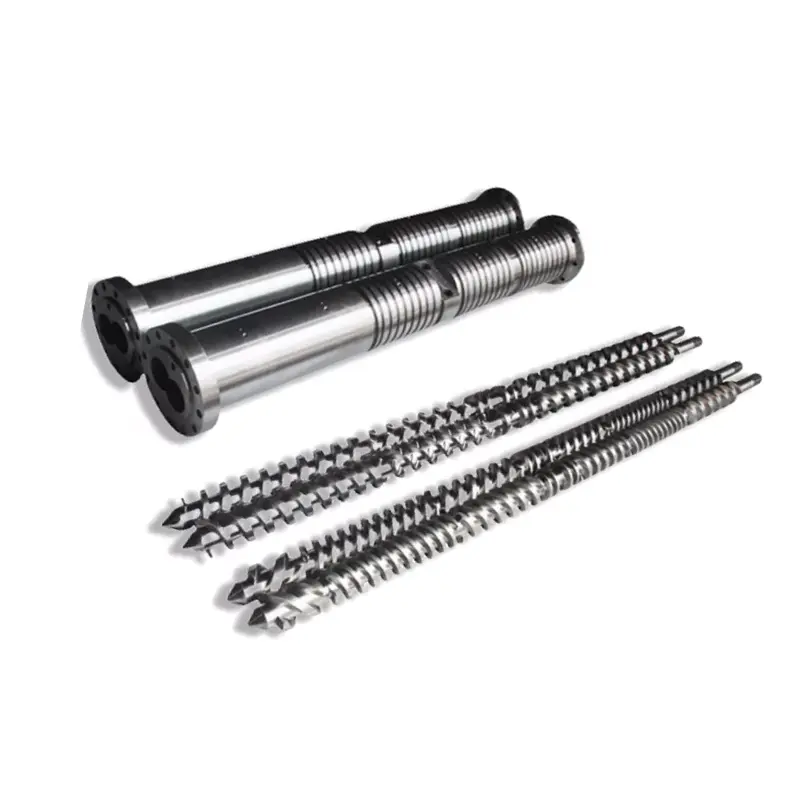
A паралельний двогвинтовий стволтримає два гвинти постійного діаметра поруч у отворі у вигляді вісімки. Гвинти обертаються разом і проштовхують матеріал вперед, затримуючи його між планками, а не тягнучи вздовж стіни, як це робить один гвинт. Два варіанти конструкції визначають, що може виконувати машина: напрямок обертання (одночасне обертання чи протилежне обертання) і те, наскільки глибоко гвинти заходять у сітку (повністю, частково чи взагалі). Отримайте ці дві правильні та однакові компаунди фурнітури, вентиляційні отвори або екструдований жорсткий ПВХ.
Запитайте трьох постачальників, що таке паралельний подвійний шнек, і ви отримаєте три розпливчасті відповіді про «два гвинти замість одного». Це знижує продаж. Подвійне розташування змінює те, як матеріал рухається через машину, і ця єдина механічна відмінність є причиною того, чому подвійні гвинти не справляються з завданнями, які один гвинт не може виконати.
Цей посібник охоплює механіку, дві осі класифікації, які визначають продуктивність, справжні характеристики матеріалу та розміри. Щоб отримати ширшу картину компонентів, дивнапрямна шнека екструдера.
Що таке паралельний двогвинтовий ствол?
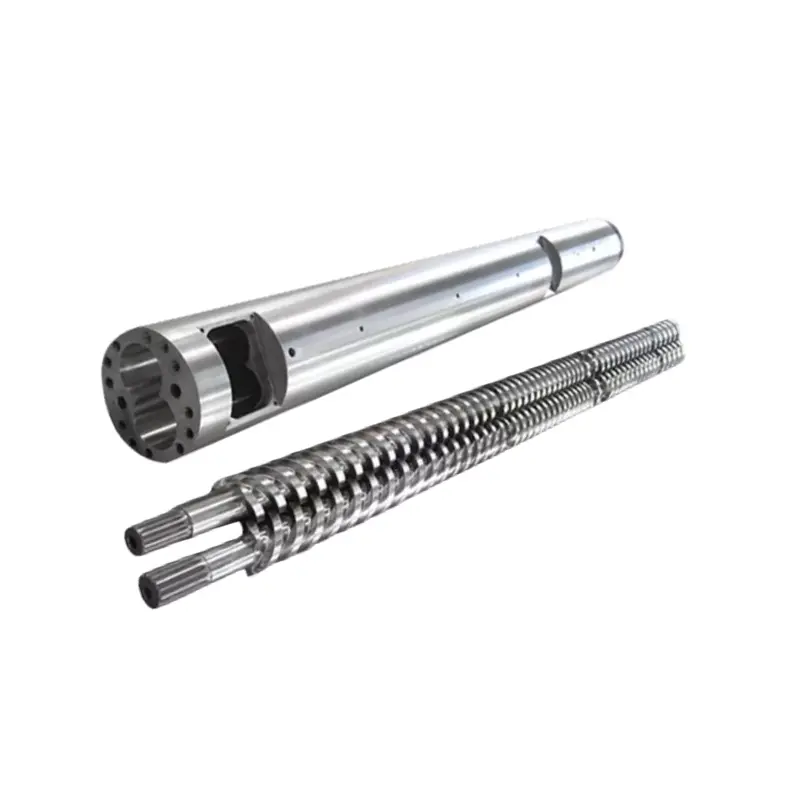
Паралельний двошнековий циліндр — це блок пластифікації двошнекового екструдера. Він складається з двох частин, що працюють як одна система: стовбур із двома отворами, що перекриваються, утвореними в нього, утворюючи поперечний переріз у вигляді вісімки, і два гвинти, які сидять усередині цих отворів.
Паралельнийозначає, що гвинти зберігають однаковий діаметр від кінця подачі до кінця вивантаження. Стовбур залишається однакового розміру по всій довжині. Це визначальна відмінність від конічного здвоєного, де обидва гвинти та отвір звужуються донизу до матриці.
Паралельна форма дає дизайнеру постійний поперечний переріз для роботи по всій довжині, що спрощує створення довгих машин із місцем для секцій компаундування, вентиляції та змішування. Порівняння між цими двома формами описано в нашомуконічна або паралельна напрямна.
Як працює паралельний двогвинтовий ствол, крок за кроком
- Годування.Матеріал падає в горловину подачі і потрапляє на обидва гвинти одночасно. Подвійні шнеки сприймають порошок, пластівці та нерегулярну подачу, яку один гвинт важко захопити.
- Транспортування.Гвинти обертаються, і виліт одного гвинта протирає канал іншого. Матеріал затримується в C-подібних камерах між польотами та механічно штовхається вперед.
- плавлення.Бочкові нагрівачі подають частину тепла. Решта походить від зсуву, оскільки матеріал обробляється у вузькому зазорі, де гвинти перекриваються, що є найбільш інтенсивною зоною в машині.
- Змішування.Кожне обертання розділяє, згортає та рекомбінує потік розплаву. Цей повторний поділ рівномірно розподіляє наповнювачі, пігменти та добавки.
- Вентиляція.На вентильованому стволі канал поглиблюється у вентиляційному отворі, тому тиск падає майже до нуля. Волога та летючі речовини виходять туди, часто під вакуумом.
- Накачування та облік.Остання секція створює тиск і доставляє постійний розплав до матриці або гранулятора.
Одночасне обертання проти протилежного обертання: два напрямки, дві роботи
Гвинти можуть обертатися в одному або протилежному напрямку. Цей один вибір повністю змінює характер машини.
| Одностороннє обертання | Зустрічне обертання | |
|---|---|---|
| Напрямок гвинта | Обидва гвинти обертаються однаково | Гвинти обертаються в протилежних напрямках |
| Матеріальний шлях | Слідує вісімка навколо обох гвинтів | Продавлюється через зазор між гвинтами |
| Зсув | Високий, регульований за допомогою гвинтових елементів | Нижче та ніжніше до матеріалу |
| Швидкість гвинта | Високий | Нижній |
| Нарощування тиску | Помірний | Міцний і стійкий |
| Найкраще в | Компаундування, маткова суміш, реактивна екструзія, наповнені компаунди | Жорстка ПВХ труба і профіль, термочутливий матеріал |
Одностороннє обертаннягвинти є компаундним інструментом. Високий зсув і висока швидкість ретельно диспергують скловолокно, пігмент і добавки, що є саме тим, що потрібно модифікованому компаунду.
Зустрічне обертаннягвинти діють як об'ємний насос. Затиск між ними переміщує матеріал вперед під сильним тиском із низьким зсувом, і саме цього вимагає жорсткий ПВХ, оскільки ПВХ руйнується, коли ви його сильно зсуваєте. нашпаралельні подвійні гвинтові стволи, що обертаються протилежностворені для цього обов’язку, і хімія, що стоїть за цим, лежить у насНаправляюча гвинта ПВХ.
Повністю, частково або без сітки: вісь пропускають більшість напрямних
Напрямок обертання - це лише половина класифікації. Друга вісь - це те, наскільки глибоко два гвинти зачіпаються один з одним, і більшість посібників ніколи не згадують про це.
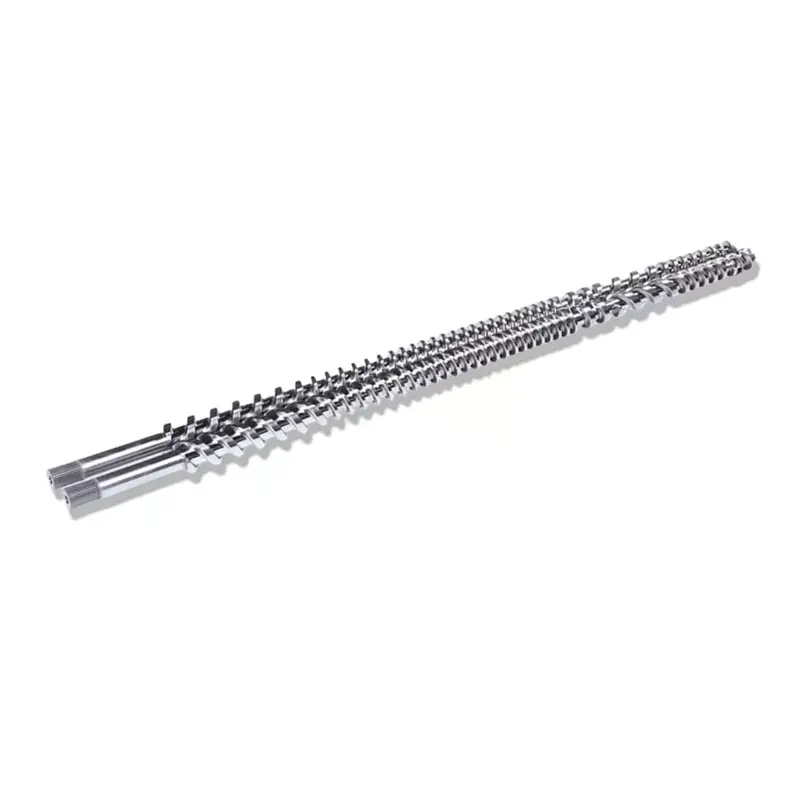
Наші паралельні подвійні гвинти доступні в трьох типах зачеплення:повністю сітчасті, частково сітчасті та не сітчасті. Різниця полягає в тому, наскільки хід одного гвинта входить у канал іншого.
- Повна сітка.Виліт одного шурупа досягає кореня іншого, залишаючи невеликий зазор. Це найпоширеніший тип у екструзії пластмас, тому що невеликий зазор забезпечує відмінне зрізання та змішування та очищає канали під час обертання гвинтів.
- Частково сітка.Шурупи йдуть внахлест, але менш глибоко. Транспортування залишається позитивним, тоді як зсув падає, що підходить для матеріалів, які не витримують агресивної обробки.
- Без сітки.Гвинти сидять поруч без зачеплення. Машина веде себе ближче до двох окремих шнеків в одній стовбурі, з найбільш м’яким поводженням і найменш позитивним транспортуванням.
Практичний висновок полягає в тому, що сам по собі «подвійний гвинт» не описує машину. Інструмент із повним сіткою та обертанням у протилежному напрямку відрізняється від інструменту з повною сіткою та з одностороннім обертанням, і обидва вони відрізняються від компонування без сітки. Коли ви вказуєте набір для заміни, тип сітки має відповідати вашій машині.
Чому подвійні гвинти передають по-іншому, ніж одинарні
Один гвинт - це тяговий насос. Він заснований на терті: матеріал повинен прилипати до стінки стовбура більше, ніж до гвинта, або він просто обертається на місці замість того, щоб рухатися вперед.
Ця залежність створює реальні проблеми. Порошок, пластівці та слизьке або з низьким коефіцієнтом тертя подачі погано захоплюються, тому шнек стрибає або голодує. Результат змінюється залежно від того, наскільки добре матеріал захоплюється того дня.
Подвійні гвинти передають позитивно. Рух одного гвинта зміщує канал іншого, тому матеріал механічно проштовхується вздовж незалежно від того, чи стискається він зі стіною чи ні. Продуктивність залишається стабільнішою, а подача, яка руйнує один гвинт, проходить без нарікань.
Ось чому подвійні гвинти домінують у компаундуванні та роботі з порошком ПВХ. Повне порівняння в нашомуодногвинтова або двогвинтова напрямна.
З чого зроблений паралельний двогвинтовий ствол
Основна сталь несе механічне навантаження. Поверхня на ній зношується. Ось технічні характеристики, відповідно до яких ми створюємо наші паралельні двогвинтові комплекти.
| Специфікація | Значення |
|---|---|
| Основний матеріал | 38CrMoAlA |
| Твердість при термічній обробці | HB260–320 |
| Твердість азотування | HV950–1000 |
| Глибина азотування | 0,50–0,70 мм |
| Крихкість азотування | 1 клас або вище |
| Шорсткість поверхні | Ra0,4 |
| Прямолінійність гвинта | 0,015 мм |
| Твердість хромування | HV950 або вище |
| Товщина хрому | 0,05–0,10 мм |
| Біметалічна твердість | HRC60–65 |
| Біметалічна глибина | 2,0–3,0 мм |
Дві цифри в цій таблиці заслуговують на увагу, коли ви порівнюєте цитати.Прямолінійність гвинта 0,015 ммвирішує, чи правильно працюють гвинти в отворі у вигляді вісімки, а зігнутий гвинт зношує одну сторону отвору та руйнує його заміну.Крихкість азотуванняце перевірка якості, яку більшість постачальників ніколи не публікують: міцний корпус, який стає крихким під навантаженням, замість того, щоб протистояти зношенню.
Окрім стандартної конструкції, ми виготовляємо сталь для гарячої обробки, сталь для холодної обробки, швидкорізальну сталь, порошкову сталь HIP та сплави PTA. Коли корм є абразивним або корозійним, біметалічний шлях замінює азотування, а нашбіметалічний або азотований напрямнийпокриває, коли це платить.
Розміри: діаметр, L/D і продуктивність
Діаметр шнека визначає пропускну здатність. L/D встановлює, скільки місця має машина для розплавлення, змішування та вентиляції. Ось наші моделі з паралельними подвійними гвинтами, які зазвичай використовуються, з опублікованими показниками продуктивності на ПВХ.
| Модель | Діаметр гвинта (мм) | L/D | Продуктивність ПВХ (кг/год) | Швидкість шнека (об/хв) | Двигун (кВт) |
|---|---|---|---|---|---|
| NHY75 | 75 | 26–36 | 220–350 | 45 | 45 |
| NHY90 | 90 | 26–36 | 280–460 | 45 | 55 |
| NHY110 | 110 | 26–36 | 350–650 | 45 | 75 |
| NHY120 | 120 | 26–36 | 500–800 | 45 | 110 |
| NHY130 | 130 | 26–36 | 680–1000 | 45 | 132 |
Читайте візерунок, а не просто рядки. Потужність приблизно відповідає діаметру, а потужність двигуна зростає разом із цим, оскільки проштовхування більшої кількості матеріалу потребує більшого крутного моменту. Смуга L/D залишається незмінною в усьому діапазоні, оскільки співвідношення є вибором дизайну, а не наслідком розміру.
За межами цих моделей ми виготовляємо паралельні гвинти від 45 мм до 150 мм, з L/D від 32:1 до 38:1 на наших наборах ПВХ-труб або адаптованих до вашої лінії. Те, що насправді купує L/D, описано в нашому посібнику щодо співвідношення L/D, а повний асортимент міститься в нашомуСторінка продукту з паралельним подвійним гвинтом.
Що насправді виробляють паралельні подвійні гвинти
Чотири сімейства програм охоплюють більшість функцій цих машин, і вони проходять від сировини до готового продукту.
Пластичне модифікування та компаундування
Найбільш типове застосування. Сильна сила зсуву та диспергування дозволяє рівномірно змішувати основний полімер, такий як PP, PE або ABS, зі скловолокном, вуглецевим волокном, антипіренами та антиоксидантами. Це виробляє армовані, вогнестійкі або провідні марки, такі як армований скловолокном поліпропілен, який використовується в автомобільних деталях, і вогнезахисний ABS, який використовується в електроніці.
Кольорова та функціональна маткова суміш
Пігменти високої концентрації, барвники або функціональні добавки змішуються з несучою смолою, потім екструдуються та гранулюються. Це виробляє кольорову маткову суміш для фарбування або функціональну маткову суміш, наприклад, антистатичного та антибактеріального класів. Подвійні шнеки вирішують проблему нерівномірного змішування, яка обмежує роботу з одним шнеком.
Екструзійне формування
Труба, профіль, лист, плівка. Подвійні гвинти особливо добре підходять для полімерів з високою в’язкістю, які важко пластифікувати, таких як ПВХ і ПК. Дренажна труба з ПВХ, дверний і віконний профіль, а також лист ПК залежать від рівномірної пластифікації, яку забезпечує подвійний гвинт, що запобігає дефектам продукту. нашПВХ труби паралельні гвинтові бочкиподавати воду та дренажну трубу, електричну трубу та захисну трубу.
Переробка переробленого пластику
Відходи поліпропілену та поліетилену проходять різання та нагрівання, що видаляє домішки, знімає напругу та повторно пластифікує матеріал для гранулювання. Перероблений корм є суперечливим і часто забрудненим, і це саме той вид матеріалу, який добре транспортується.
Як визначити, що потрібно замінити набір паралельних подвійних гвинтів
Зношення подвійних гвинтів щоразу проявляється в тих самих місцях, і машина сповіщає про це, перш ніж деталі виглядатимуть явно погано.
- Вихід падаєз однаковою швидкістю гвинта. Зношений зазор дозволяє розплаву ковзати назад, а не рухатися вперед.
- Змішування якісних крапель.Кольорові смуги або нерівномірний розподіл наповнювача означають, що гвинти більше не протирають один одного належним чином.
- Навантаження на двигун зростаєна постійній потужності, що вказує на опір, зміщення або погіршений опір конструкції матеріалу.
- Зміна якості поверхніна готовому продукті, часто перше, на що звертає увагу відділ якості.
Підтвердьте інструментами, а не показами. Виміряйте OD та ID отвору на кресленні конструкції та перевірте зазор між сітками, який є унікальним для подвійних гвинтів і його легко не помітити.
Навіщо працювати з Nanhaiya
Nanhaiya створює шнеки та бочки більше двадцяти років і обслуговує понад 500 клієнтів по всьому світу. нашдіапазон паралельних подвійних гвинтівохоплює компаундування, гранулювання, спінювання полістиролу, алюмінієво-пластикові панелі, гуму та пластик, а також труби з ПВХ у конфігураціях, що обертаються одночасно та протилежно.
Кожен набір виготовляється з 38CrMoAlA та завершується відповідно до специфікацій, наведених у таблиці вище, із суворим контролем допусків і перевіркою динамічного балансу перед відправкою. Наші комплекти створені відповідно до основних брендів екструдерів, включаючи KraussMaffei, Cincinnati та Jwell, і ми налаштовуємо профіль шнека, ступінь стиснення, дизайн вентиляції та зони нагріву відповідно до вашої лінії.
Перш ніж подавати пропозицію, наші інженери разом з вами обговорюють параметри: діаметр, співвідношення сторін, глибину канавки для гвинта та вибір матеріалу. Цінова вартість покриває продукт, доставку та очікувані витрати на технічне обслуговування, і вона надходить до вас протягом 12 годин. Після доставки наші технічні спеціалісти підтримують встановлення та введення в експлуатацію, а післяпродажне обслуговування отримує відповідь протягом 24 годин.
Потрібен набір паралельних подвійних гвинтів, вбудований у вашу машину? Надішліть свою модель, малюнок або зразок зношеного одягу, а також матеріал, який ви використовуєте. Ціну надаємо протягом 12 годин.
Отримайте пропозицію з двох гвинтівЧасті запитання
Що таке паралельний двогвинтовий ствол?
Це блок пластифікації двошнекового екструдера: циліндр із двома отворами, що перекриваються один за одним і утворюють поперечний переріз у формі вісімки, утримує два шнеки постійного діаметру. Гвинти переміщують матеріал вперед механічно, затримуючи його між своїми планками, замість того, щоб покладатися на тертя об стінку стовбура.
Як працює паралельний двогвинтовий ствол?
Матеріал падає на обидва гвинти в горловині подачі. Коли гвинти обертаються, політ одного протирає канал іншого, захоплюючи матеріал і штовхаючи його вперед. Стовбурні нагрівачі та зсув у зоні перекриття розплавляють його, кожне обертання розщеплює та рекомбінує розплав для його змішування, а кінцева секція створює тиск для подачі матриці.
Яка різниця між одностороннім обертанням і протилежним обертанням?
Шнеки, що обертаються разом, обертаються однаково та забезпечують високий зсув на високій швидкості, що підходить для компаундів, маткових сумішей і наповнених компаундів. Гвинти, що обертаються протилежно, обертаються в протилежних напрямках і діють як об’ємний насос, створюючи сильний тиск при низькому зсуві. Саме така м’яка дія потрібна жорстким ПВХ трубам і профілям.
Що таке подвійні гвинти з повною сіткою, частково та без сітки?
Вони описують, наскільки глибоко втягуються два гвинти. Гвинти з повною сіткою досягають кореня один одного з невеликим проміжком, забезпечуючи найкраще зрізання та змішування, і це найпоширеніший тип у екструзії пластмас. Гвинти з частковим сіткою менше перекриваються та зменшують зсув. Гвинти без сітки розташовані пліч-о-пліч без зачеплення, забезпечуючи максимально дбайливе поводження.
Яка різниця між паралельними та конічними гвинтами?
Паралельний подвійний шнек зберігає однаковий діаметр від подачі до випуску, а отвір залишається незмінним. Конічний подвійний шнек звужується, а більший кінець подачі звужується до матриці. Паралельна форма забезпечує постійний поперечний переріз уздовж довжини, що робить довгі машини з вентиляційними та змішувальними секціями простими для створення.
Навіщо використовувати подвійний гвинт замість одного гвинта?
Передача позитиву. Один гвинт покладається на тертя, тому матеріал повинен захоплювати стінку стовбура, щоб рухатися вперед, а порошок, пластівці та слизька подача спричиняють викиди. Подвійні шнеки механічно проштовхують матеріал незалежно від захоплення, що забезпечує більш стабільний вихід і дозволяє їм обробляти подачу, яка перешкоджає одному гвинту.
Для чого використовуються паралельні здвоєні гвинти?
Чотири основні сімейства: модифікація пластику та суміш зі скловолокном, вуглецевим волокном або антипіренами; виробництво кольорових і функціональних маткових сумішей; екструзія труб, профілів, листів і плівок, включаючи ПВХ і ПК; і переробка переробленого пластику, де відходи PP і PE очищаються, повторно пластифікуються та гранулюються.
Чи потрібно замінювати подвійні гвинти як пару?
так Зазор між двома гвинтами встановлюється під час виробництва, і його неможливо відновити шляхом заміни одного гвинта на зношений партнер. Подвійні гвинти виробляються, постачаються та замінюються як узгоджена пара, і їх також слід зберігати та обробляти таким чином.