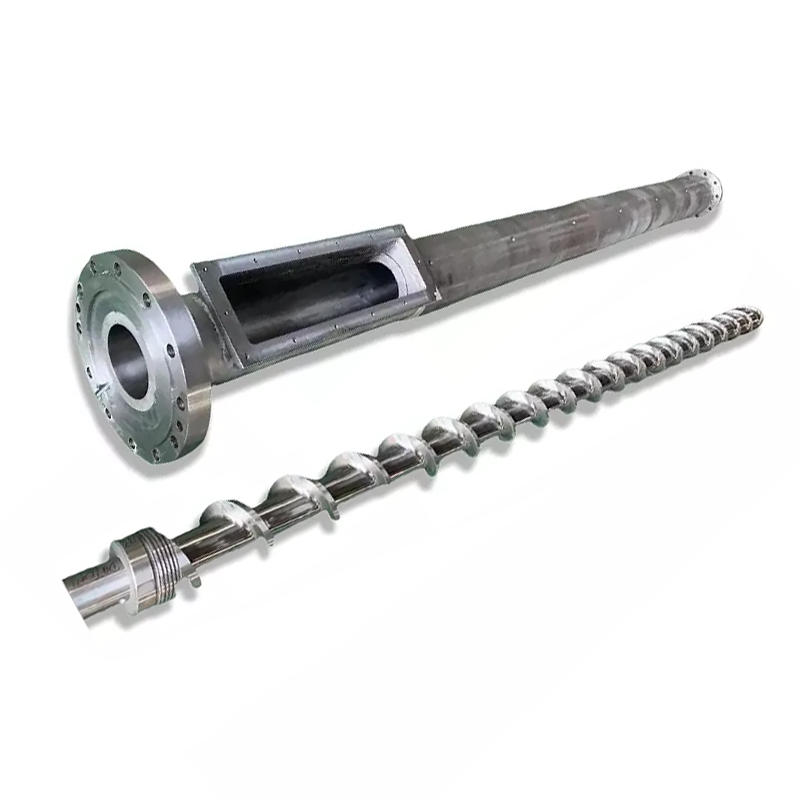
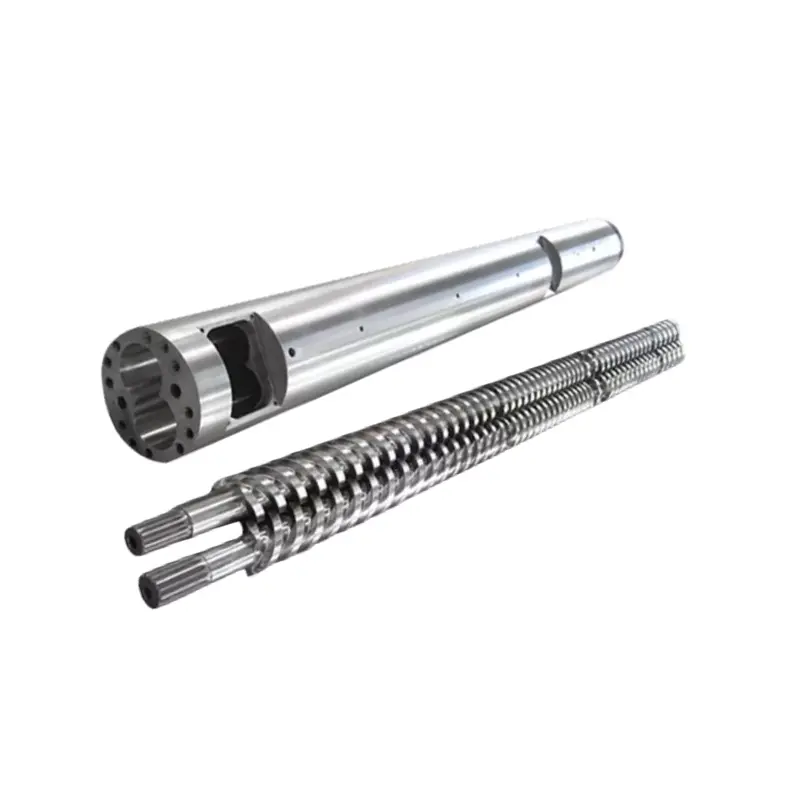
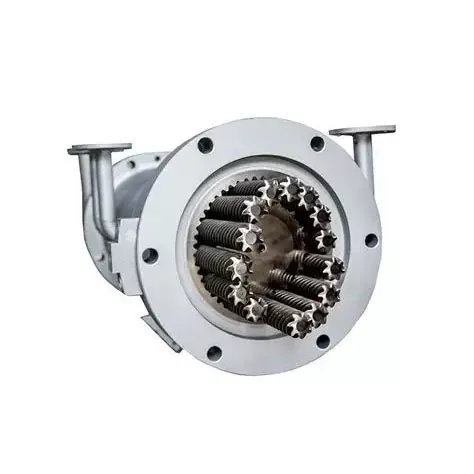
Форма WPC не може бути обрана з фотографії продукту та зовнішніх розмірів. Інструмент повинен відповідати формулі деревини та пластику, перетину профілю, продуктивності, розвантаженню екструдера, методу калібрування, лінії охолодження та випробуванням продуктивності, які використовуються для готової плити чи профілю.


Швидка відповідь
Щоб купити aЕкструзійна форма WPC, надішліть остаточний поперечний переріз із допустимими відхиленнями, повну формулу полімеру та деревного наповнювача, метод підготовки матеріалу, цільову продуктивність і швидкість лінії, інтерфейс екструдера, схему охолодження на нижній частині та план приймання готової продукції. Позначте на кресленні видимі поверхні, критичні стінки, внутрішні ребра, порожнини, радіуси та будь-який припуск на тиснення або шліфування.
Не приймайте інструменти тільки з сухого звіту про розміри. Проведіть узгоджену формулу через намічену лінію, дайте профілю охолонути, потім виміряйте розміри, товщину стінок і ребер, прямолінійність, скручування, стан поверхні та масу на довжину. Випробування продуктивності продукту залишаються відповідальністю виробника готового продукту.
Купуйте формувальну систему, а не ізольований сталевий блок
Екструзійна форма створює гарячий профіль, коли розплав WPC залишає екструдер. Цей профіль все ще м’який і здатний змінювати форму. Калібратори, секції охолодження, підтримка, транспортне та ріжуче обладнання потім утримують і стабілізують його. Штамп, який виглядає правильно на стенді, може створити нестабільний профіль, якщо ті частини, що знаходяться нижче, не відповідають йому.
У асортименті прес-форм Nanhaiya WPC використовуються сталеві корпуси із загартованими та полірованими поверхнями. Прес-форми оброблені на станках з ЧПУ та піддаються термічній обробці, а також доступні додаткові канали охолодження. Обсяг продукції охоплює листи, дошки та профілі, включно з настилами, огорожами, панелями та елементами вуличних меблів, виготовленими з ПЕ або ПП з деревним наповнювачем.
| Придбати товар | Його робота | Що повинно бути в цитаті |
|---|---|---|
| Перехідник і вхід | З’єднує випуск екструдера з каналом потоку профілю | Деталі фланця, шаблону болтів, реєстратора, ущільнення, входу розплаву, висоти центру, нагрівача та датчика |
| Екструзійна матриця | Розподіляє розплав і формує гарячу секцію профілю | Креслення корпусу та вставки, матеріал, обробка, зони нагріву, обробка поверхні потоку та точки регулювання |
| Калібратор або калібрувальний інструмент | Підтримує критичні поверхні та розміри під час раннього охолодження | Кількість секцій, контактних поверхонь, вакуумних або водяних підключень, регулювання та кріплення |
| Охолоджуючий інструмент | Відводить тепло, поки профіль підтримується | Канали охолодження, вимоги до води, розташування бака або пластини та розміри з’єднань |
| Змінити частини | Дозволяє заплановані варіанти продукту або замінює звичні предмети одягу | Номери креслення, матриця сумісності, запасна кількість і процедура зміни |
| Обробка та підтримка | Розміщує інструменти та захищає з’єднання екструдера | Вага деталей, точки підйому, підставка, рейки, регулювання центральної лінії та пристосування для зберігання |
| Документація | Контролює виготовлення, монтаж, експлуатацію та майбутню заміну | Затверджені креслення, опис матеріалів, протоколи перевірок, керівництво та список запасних частин |
Наш вигляд фабрики:Фраза «один набір форм WPC» є надто розпливчастою для порівняння цін. Один постачальник може запропонувати лише корпус матриці з підігрівом. Інший може включати адаптер, кілька калібраторів, охолоджувальні пластини, опори, запасні нагрівачі та інструкції з введення в експлуатацію. Ми просимо покупця порівняти обсяг позиції, перш ніж порівнювати загальну суму.



Остаточний креслення профілю є відправною точкою
На фото каталогу показано сімейство продуктів, але воно приховує інформацію, яка керує інструментами. Нам потрібен вид розрізу з розмірами та допусками. На кресленні також мають бути визначені поверхні, які сполучаються з кліпсами, кріпленнями, рамками чи іншими профілями, оскільки ці елементи часто заслуговують більш жорсткого контролю, ніж декоративна поверхня.
Для порожнистого профілю вкажіть розміри кожної стіни та перетинки. Не залишайте внутрішні порожнини як художній візерунок. Їхня геометрія впливає на розподіл матеріалу, охолодження, жорсткість, вагу профілю та те, як секція поводиться під час витягування.
- Габаритна ширина, висота та орієнтація профілю
- Товщина стінки на кожній зовнішній грані
- Внутрішня товщина та положення перетинки
- Розмір, кількість і геометрія порожнини
- Кутовий і внутрішній радіуси
- Пази, шпунти, кліпси та зони кріплення
- Критичні допуски та дані перевірки
- Дозволені бант, скручування і прямолінійність
- Маса цілі на одиницю довжини
- Видимі грані та межі поверхневих дефектів
- Припуск для тиснення, шліфування або пензля
- Довжина різання та метод різання
- Суцільна, порожниста, закрита або коекструдована конструкція
- Затверджений основний зразок і дата перегляду
Не обробляйте отвір матриці як копію холоднообробленого профілю.Гаряча секція WPC може змінюватися через розбухання матриці, зниження, калібрування та охолодження. Компенсація інструментів повинна бути розроблена навколо фактичної формули, продуктивності та системи, що йде за потоком.
Наш вигляд фабрики:чисте 3D-рендерінг корисне для продажу, але це поганий виробничий документ. Ми запитуємо, які поверхні поєднуються з іншою частиною, яка стіна контролює міцність, яке обличчя бачить клієнт і де завод може прийняти варіації. Ця карта пріоритетів корисніша, ніж встановлення однакового жорсткого допуску на кожному рядку.


WPC — це сімейство формул, а не одна сировина
Виробнику інструментів потрібно більше, ніж літери WPC. Полімер може бути PE, PP або PVC. Деревний компонент може відрізнятися за породою, формою частинок, розподілом розмірів і вологістю. Формули також можуть містити мінеральний наповнювач, мастило, сполучний агент, пігмент, стабілізатор, піноутворювач або перероблений матеріал.
Сторінка прес-форми Nanhaiya WPC визначає ПЕ та ПП з деревним наповнювачем як цільові матеріали. Діапазон продукції та застосування також охоплює пінополівінілхлоридну плиту та спеціалізовану обробку деревини та пластику PE. Укажіть точну виробничу формулу, щоб форма була розроблена для матеріалу, який буде в неї входити.
| Введення формули | Навіщо це потрібно постачальнику інструментів | Що відправити |
|---|---|---|
| Матричний полімер | Змінює поведінку розплаву, температурне вікно, охолодження та реакцію на охолодження | Точна марка смоли, паспорт постачальника та відсоток |
| Деревний компонент | Впливає на поведінку подачі, опір потоку, навантаження вологи та зовнішній вигляд поверхні | Тип деревини, борошно або волокно, діапазон частинок, насипна щільність, стан вологості та відсоток |
| Мінеральний наповнювач | Змінює в'язкість, вагу, знос і поверхню | Назва матеріалу, дані про частинки, обробка та відсоток |
| Змащення та допоміжні засоби для обробки | Впливає на вивільнення матриці, тиск, обробку поверхні та подальшої обробки | Назва продукту, швидкість додавання та послідовність змішування |
| Зчіпний агент і стабілізатор | Змінює характеристики суміші та кінцевого продукту | Оцінка та відсоток, а також будь-які обмеження щодо обробки |
| Пігментний або ковпаковий шар | Впливає на видиму поверхню, теплову реакцію та коекструзійне розташування | Система кольорів, цільова товщина шару, положення коекструдера та коефіцієнт потоку |
| Перероблений вміст | Може збільшити в'язкість, забруднення та зміни вологи | Джерело, приготування, максимальний відсоток і варіація партії |
| Система піноутворення | Змінює розвиток щільності, тиск і відновлення розмірів | Повна рецептура, цільова щільність і вікно обробки |
Лабораторія лісових продуктів Міністерства сільського господарства США пояснює, що вологу WPC можна видалити перед обробкою, під час окремої стадії компаундування або в процесі поточної екструзії. У його технічному розділі також зазначено, що виробники WPC використовують різні способи обладнання, включаючи попередньо змішані гранули через один шнек, одноетапне двошнекове компаундування та профілювання, а також тандемні системи. Форма має бути узгоджена з маршрутом, який постачає її розплав.
Правило еталонної формули:внесіть одну затверджену формулу та метод підготовки в угоду про інструмент. У майбутньому можливі зміни, але команді потрібна базова лінія, коли змінюється тиск, поверхня, розміри чи продуктивність.
Вологість заслуговує окремого рядка в запиті пропозицій. Під час зберігання, сушіння, змішування, подачі або вентиляції можуть з’явитися бульбашки, отвори та нестабільна поверхня форми. Полірована поверхня потоку не може видалити воду, яка залишається в суміші.
Установіть відповідність між формою та способом виробництва розплаву WPC
Попередньо змішані гранули WPC, що проходять через одношнековий профілювач, потрапляють у форму інакше, ніж суха суміш, яка змішується та формується в одному двошнековому процесі. Вихід може мати різну стабільність тиску, розподіл температури та чутливість до обмеження екрану. Попросіть постачальника форми перевірити екструдер і адаптер, а не тільки профіль.
| Маршрут виробництва | Типовий фокус на купівлю | Необхідна інформація на вході форми |
|---|---|---|
| Попередньо змішані пелети та одношнекове профілювання | Стійке транспортування, плавлення, створення тиску та формування профілю | Сорт пелет, вологість, діаметр шнека, продуктивність, температура розплаву, діапазон тиску та фільтрація |
| Одноетапне двошнекове компаундування та профілювання | Подача, змішування, видалення вологи та формування в одному безперервному маршруті | Повна формула, схема подачі, вентиляція, конфігурація шнека, тиск нагнітання, температура та зміна швидкості |
| Тандемна екструзія | Відокремте компаундування або сушіння від кінцевого тиску та профілювання | Спосіб перенесення, дані другого екструдера, стан розплаву, логіка керування та поводження з розладом |
| Коекструдований ковпачок або функціональний шар | Стійкий розподіл шару та адгезія навколо профілю | Формули серцевини та кришки, коефіцієнт потоку, орієнтація входу, індивідуальний тиск і допустимість товщини шару |
Припаси Nanhaiyaпоодинокі гвинти, подвійні паралельні гвинти, конічні двогвинтові бочкиіпластикові екструдери. Вибрати секцію пластифікації за технологічним завданням. Потім спроектуйте прес-форму відповідно до стану розплаву, який може підтримувати секція.
Для абразивної деревини та формул з мінеральним наповненням перевірте пакет зносу гвинта та ствола перед тим, як посилювати обмеження щодо цвілі. Існуючий путівник Nanhaiya,Цилиндр шнека для екструзії WPC: як зупинити знос деревини та пластику, охоплює вентиляцію, температуру та вибір поверхні без дублювання рішень щодо інструментів профілю в цій статті.
Наш вигляд фабрики:коли нова форма підвищує тиск, часто одразу звинувачують матрицю. Іноді обмеження неправильне. Іноді шнек не може забезпечити рівномірний, повністю готовий розплав із необхідною швидкістю. Ми порівнюємо тиск до і після змін, перевіряємо екран і стан матеріалу та підтверджуємо справжній чистий вихід перед тим, як знову перерізати шлях потоку.

Профіль потоку повинен надходити разом до виходу матриці
Профіль WPC може містити товсті зовнішні стінки, тонкі внутрішні перетинки, глибокі канавки та маленькі кути в одній секції. Кожен шлях протистоїть течії по-різному. Якщо розплав досягає однієї ділянки надто швидко, а іншої надто повільно, профіль може потягнутися, скрутитися, розірватися або мати нерівномірну щільність і поверхню.
Конструкція інструментів використовує перехідну форму та місцевий опір потоку, щоб збалансувати секцію. Ціль не має однакової швидкості в кожній внутрішній точці. Метою є стабільний профіль на виході, який калібратор може підтримувати без надмірної корекції.
Зовнішні стіни
Видимі грані потребують стабільної подачі та відповідної поверхні на кромці матриці. Товсті секції також несуть більше тепла в калібратор і можуть охолоджуватися повільніше, ніж тонкі деталі.
Внутрішні перетинки
Тонкі ребра вразливі до неповного заповнення або розриву. Їх шляхи подачі, з’єднання та опори за течією мають бути видні на кресленнях оснащення та приймальному кресленні.
Пази і куточки
Невеликі особливості можуть посилити локальний потік і проблеми з обробкою. Позначте функціональні краї, щоб корекція інструменту захистила посадку, а не покращила некритичну поверхню.



Наш вигляд фабрики:корекція цвілі повинна мати виважену причину. Ми позначаємо, де профіль важкий, тонкий, швидкий, повільний або спотворений, а потім змінюємо відповідальну зону потоку контрольованими кроками. Шліфування кромки матриці через те, що профіль «виглядає неправильно», може замінити один дефект на інший і видалити запис, необхідний для наступного набору.
Калібрування та охолодження визначають холодний профіль
Екструзійна матриця утворює гарячу секцію. Калібратор створює та підтримує критичні поверхні, поки тепло залишає матеріал. Охолодження продовжується через пластини, резервуари або секції розпилення, а відведення переміщує профіль під контрольованим натягом. Ці компоненти мають мати спільну центральну лінію та опорну швидкість.
Nanhaiya пропонує додаткові канали охолодження у своїх формах WPC. Вкажіть призначення кожного контуру, розмір входу та виходу, вимоги до якості води, робочу температуру та доступний потік. Підприємство також має спланувати доступ до очисних каналів, які можуть збирати накип або сміття.
| Низхідний вхід | Вплив на профіль | Надати дані покупця |
|---|---|---|
| Контактна інформація та підтримка калібратора | Утримує вибрані зовнішні поверхні, канавки, краї або порожнини під час охолодження секції | Креслення калібратора, довжина, кількість ступенів, вакуумний метод і діапазон регулювання |
| Стан охолодження води | Змінює швидкість тепловідведення та стабілізацію розмірів | Діапазон температур подачі, витрата, тиск, якість води та система рециркуляції |
| Відстань від матриці до калібратора | Змінює непідтримувану поведінку гарячого профілю перед зміною розміру | Розташування лінії, діапазон регулювання та доступ до запуску |
| Тип відведення та вирівнювання | Задає швидкість лінії і може нерівномірно тягнути профіль | Розташування стрічки або гусениці, діапазон швидкості, довжина контакту та висота центру |
| Розкрій і укладання | Може виявити або створити рух після первинного охолодження | Довжина розрізу, тип пилки або різака, опорний стіл і спосіб укладання |
Не обіцяйте холодних розмірів на виході з матриці.Домовтеся, де і коли кожен розмір буде вимірюватися після охолодження. Використовуйте той самий метод кондиціонування та вимірювання для зразків для схвалення та контролю виробництва.
Дослідження екструзії профілю, проведене Лабораторією лісових продуктів Міністерства сільського господарства США, описує процес, під час якого розплавлений WPC формувався за допомогою матриці, після чого використовувалися матриця для калібрування, резервуар для розпилення води та знімач. Ця послідовність є корисним нагадуванням: результат формування належить до всієї лінії, навіть якщо прес-форму придбано як один товар.
Вкажіть конструкцію форми, обробку та перевірку
Nanhaiya виробляє свої прес-форми WPC зі сталі та описує високоміцну леговану сталь із загартованими та полірованими поверхнями для робочих зон. Кожна прес-форма обробляється з ЧПУ, термічно оброблена та полірована. Остаточна угода має перетворити ці загальні атрибути продукту на вимоги на рівні компонентів.
- Клас матеріалу для кожного основного компонента
- Сфера застосування термічної обробки та загартування
- Вимоги до кінцевої твердості та місце випробування
- Вимоги до обробки поверхні потоку
- Критичні розміри та допуски
- Регістри, шпонки та монтажні довідники
- Кількість нагрівача, потужність, напруга та роз'єми
- Тип термопари, розташування та деталі кабелю
- Порти тиску та температури плавлення
- Креслення каналу охолодження та випробування тиском
- Матеріал кріплення, сорт і запасна кількість
- Змінна вставка та визначення деталей, що зношуються
- Захист від іржі, спосіб упаковки та зберігання
- Облік матеріалу, обробки та розмірів
Не вимагайте максимально твердої поверхні всюди. Корпус матриці, вставки, кріплення, адаптер і опора мають різні завдання. Специфікація повинна поєднувати стан поверхні, міцність основи, метод ремонту та вплив корозії з очікуваним вмістом деревини та мінералів.


Кваліфікація постачальника може включати кваліфікацію Nanhaiyaвиробниче обладнання, інформація про сертифікатіпідтримка встановлення та обслуговування. Додайте необхідні документи та підтримку в замовлення на купівлю, а не покладайтеся на загальний каталог.
Використовуйте шаблон дефекту, щоб знайти відповідальну зону
Дефекти профілю WPC можуть виникнути в сировині, змішувачі, живильнику, шнеку та бочці, прес-формі, калібраторі, секції охолодження або відведення. Розташування дефекту на поперечному зрізі та його зміна з часом дають корисні підказки. Запишіть їх, перш ніж разом змінювати температуру, швидкість і інструменти.
| Помічений дефект | Перевірки цвілі | Інші перевірки лінії | Урок закупівель |
|---|---|---|---|
| Профіль скручується в одному повторюваному напрямку | Баланс потоку, компенсація стінки, вирівнювання матриці та умова розряду | Положення калібратора, баланс охолодження та вирівнювання відводу | Роблять закрутку мірної приймальної деталі після повного охолодження |
| Одна стінка або ребро тонке | Місцеве обмеження, положення вставки, відкладення, знос або пошкодження поверхні потоку | Консистенція формули, вологість, стан екрана та стабільність виведення | Позначте кожну критичну стінку та ребро на кресленні |
| Внутрішні розриви павутини | Шлях веб-каналу, дизайн перехрестя та підтримка виходу | Волога, забруднення, підготовка розплаву, швидкість і непідтримувана відстань | Включіть перевірку поперечного розрізу в робоче випробування |
| Шорстка або рвана поверхня | Оздоблення, осад, температура та місцевий потік | Формула, баланс мастила, вологість, дисперсія та швидкість лінії | Затвердити зразок фізичної поверхні за іменованою формулою |
| Бульбашки або дірочки | Зони затримки і локальний перегрів | Вологість деревини, сушка, живлення, вентиляція та видалення летких | Запишіть підготовку вологи та роботу вентиляційного отвору в плані випробувань |
| Коричневі або чорні плями | Мертві зони, відкладення, надмірна місцева температура та пошкодження від очищення | Відкладення в бочках, термічна історія, практика зупинки та забруднений корм | Попросіть задокументовану процедуру запуску, зупинки та очищення |
| Зміщення розмірів під час бігу | Тепловий рух, слабке регулювання, знос і стан каналу охолодження | Вихід, температура, тиск, вакуум, вода та швидкість відведення | Використовуйте вибірку за певний час через стабільний цикл, а не один ранній зразок |
| Високий тиск і низька продуктивність | Обмежений потік, заблокований шлях, невідповідний перехід або низька температура матриці | Блокування сітки, зношений гвинт, обмеження подачі та в'язкість матеріалу | Визначте розташування тиску та придатне робоче вікно |
Практичний метод діагностики:позначте верх, низ, ліворуч і праворуч на екструдаті та кінцевому профілі. Запишіть ту саму орієнтацію через калібратор. Якщо дефект повертається або змінюється після компонента лінії, дослідження є кращою відправною точкою, ніж загальні інструкції з регулювання прес-форми.
Наш вигляд фабрики:ми обережні, коли дефект описується лише як «поверхня погана». Ми запитуємо, де він з’являється, чи є безперервним, коли починається після запуску, яка партія формули працює та що відбувається з тиском. Близька фотографія з орієнтацією та збереженою частиною часто економить більше часу, ніж довге повідомлення.

Контрольний список запитів пропозицій для екструзійної форми WPC
Повний запит на пропозицію робить пропозиції порівнянними та дає команді інженерів чітку базову умову. Використовуйте один номер редакції на кресленні продукту, формулі, схемі лінії та документі про приймання.
- Визначте готовий продукт.Стан профнастилу, огорожі, дверної коробки, стелі, панелі, наличників або іншого профілю. Поясніть застосування та які поверхні є видимими або функціональними.
- Прикріпіть контрольований перетин.Включіть розміри, стінки, ребра, порожнини, радіуси, опорні точки, допуски, прямолінійність, скручування та цільову масу на довжину.
- Надайте повну формулу.Перелічіть марку полімеру, тип і вміст деревини, мінеральний наповнювач, мастило, сполучний агент, стабілізатор, пігмент, перероблений вміст і будь-яку піноутворюючу систему або систему ковпачкового шару.
- Опишіть підготовку матеріалу.Надайте інформацію про сушку, змішування, компаундування, гранулювання, зберігання, насипну щільність і контроль вологості.
- Визначте маршрут екструзії.Державний одношнековий, паралельний здвоєний, конічний здвоєний або тандемний; діаметр гвинта; вихід; швидкість лінії; фільтрація; нормальний тиск; і температурне вікно.
- Керуйте механічним інтерфейсом.Прикріпіть фланець, фіксатор, коло болта, впускний отвір для розплаву, ущільнювальну поверхню, центральну висоту, опору, підйом і простір.
- Перелічіть електричні та комунальні дані.Укажіть напругу, частоту, керування нагрівачем, тип термопари, стандарт кабелю, температуру охолоджувальної води, потік, тиск і якість.
- Показати макет нижнього потоку.Включіть секції калібратора, з’єднання для вакууму або води, резервуари для охолодження, опорні столи, пристрій для витягування, блок тиснення, різак і доступне регулювання.
- Дайте визначення поверхневої роботи.Вкажіть, чи продукт виходить з лінії гладким, рельєфним, шліфованим чи щітковим, і скільки матеріалу видаляє вторинний процес.
- Перелічіть кожен компонент, що постачається.Окремий адаптер, корпус матриці, вставки, калібратори, охолоджувальні пластини, нагрівачі, датчики, ущільнювачі, кріплення, підставки, інструменти та запчастини.
- Запитуйте технічний файл.Включайте креслення, опис матеріалів, записи про матеріали та обробку, звіт про перевірку, перелік електричного обладнання, схему охолодження, керівництво та список запасних частин.
- Напишіть приймальний тест.Назвіть формулу, профіль, продуктивність, швидкість, тривалість циклу, записи процесу, частоту відбору проб, обмеження розмірів, зразки поверхні та випробування готової продукції.
Попередження про заміну:не використовуйте зношену форму як єдине визначення нового набору. Поєднайте оригінальні креслення, вимірювання інтерфейсу машини, добре збережений профіль і причину заміни. Копіювання зношених елементів потоку може відтворити старий дефект.
Для лінії ПВХ або ДПК перегляньтеПВХ плита конічна двогвинтова бочказ комплектом інструментів. Для роботи з високою продуктивністю або компаундування порівняйтепаралельно обертовий двогвинтовий стволі чим ширшепаралельний двошнековий діапазон. Ці посилання підтримують вибір обладнання; остаточний вибір все ще залежить від формули та маршруту процесу.
Приймайте прес-форму з контрольованим виробничим циклом
Почніть з перевірки компонентів, а потім перевірте результат формування на лінії. Узгоджена формула WPC має значення, оскільки інший полімер, вміст деревини, стан вологості або система мастила можуть змінити тиск, поверхню та відновлення розмірів.
| Стадія приймання | Що перевірити | Запис для збереження |
|---|---|---|
| Огляд документів | Ревізії креслення, список компонентів, матеріал і обсяг обробки, нагрівачі, датчики, контури охолодження, запчастини та посібники | Реєстр підписаних документів |
| Стендовий огляд | Критичні інтерфейси, регістри, отвори, вставки, ущільнювальні поверхні, кріплення, поверхні потоку та орієнтація монтажу | Розмірний і візуальний звіт з прив'язкою до номерів деталей |
| монтаж | Центральна висота, фланцева посадка, опора, підйомний доступ, електропроводка обігрівача, датчики, підключення до води та вирівнювання до калібраторів | Контрольний список встановлення та фотографії |
| Розігрів | Ідентифікація зони, відповідь контролера, показання датчика, споживання струму, витік і стан каналу охолодження | Карта зон і стабілізовані показання |
| Виробництво | Затверджена формула, підготовка корму, продуктивність, швидкість лінії, температури, тиск, навантаження двигуна, умови охолодження та транспортування | Технологічний лист на основі часу та збережений зразок сировини |
| Перевірка профілю | Зовнішні розміри, секції стінок і ребер, прямолінійність, скручування, поверхня, колір, маса на довжину та посадка з компонентами, що сполучаються | Вимірювання прив'язані до місця розрізу та часу виробництва |
| Зміна і відновлення | Узгоджене коригування, звичайна зупинка та перезапуск або зміна одного розміру чи кольору, якщо це важливо для щоденного виробництва | Відписка оператора та список дій, що залишилися |
Готовий продукт може потребувати випробувань, які виходять далеко за рамки розмірів профілю.ASTM D7031є посібником для оцінки механічних і фізичних властивостей виробів WPC, і в ньому зазначено, що користувачі повинні вибрати тести, які відповідають застосуванню.ASTM D7032-21охоплює рейтинги продуктивності WPC і пластикових дерев'яних дощок, маршів сходів, огорож і поручнів.
Для композитних палубних дощок, армованих натуральним волокном,ISO 16616:2015забезпечує методи випробувань, при цьомуISO 19821:2017рейтинг адрес. Підтвердьте відповідне видання, національний код і обсяг продукту перед укладенням контракту. Форма не відповідає вимогам готового виробу.
Наш вигляд фабрики:найкраща передача – це стабільне вікно процесу та набір відстежуваних зразків. Ми хочемо знати, яка формула працювала, як швидко рухалася лінія, де встановився тиск, як було налаштовано охолодження та коли кожен зразок був відрізаний. Одна гарна дошка, розміщена на столі, не пояснює, чи може лінія її повторювати.

Часті запитання
Яка інформація необхідна для пропозиції екструзійної форми WPC?
Надішліть остаточний креслення профілю з допусками, повну формулу WPC, метод підготовки матеріалу, деталі екструдера та адаптера, цільову продуктивність і швидкість лінії, схему охолодження та транспортування, вимоги до поверхні, план переходу, доступні комунікації та вимірне приймальне випробування. Фізичний зразок продукту корисний, але він не повинен замінювати контрольоване креслення.
Чи може одна прес-форма WPC обробляти деревні композити на основі ПЕ, ПП і ПВХ?
Однакова готова форма не робить матеріали взаємозамінними. Композиції WPC на основі ПЕ, ПП і ПВХ можуть відрізнятися потоком, температурним вікном, змащенням, охолодженням і реакцією на охолодження. Ми переглядаємо точну формулу та шлях обробки, перш ніж вирішити, чи практичні один корпус інструменту та окремі вставки, чи безпечнішим є спеціальний інструмент.
Чи містить калібратор екструзійна форма WPC?
Наведений обсяг повинен сказати. Екструзійна головка формує гарячий розплав, тоді як калібратор, секції охолодження та відведення утримують і стабілізують профіль під час його охолодження. Попросіть надати вам список інструментів, у якому вказано матрицю, адаптери, калібратори, охолоджувальні пластини, ущільнення, нагрівачі, датчики та змінні деталі.
Чому профіль WPC скручується або згинається після форми?
Скручування або викривлення можуть виникати через нерівномірний потік матриці, незбалансовану стінку або секції перетинки, нерівне охолодження, вирівнювання калібратора, нестабільний вихід, неоднорідну температуру або неправильне відведення. Виміряйте напрямок і час спотворення, перш ніж коригувати кілька змінних. Необхідно перевірити всю систему формування та охолодження.
Який матеріал Nanhaiya використовує для форм WPC?
Сторінка прес-форм Nanhaiya WPC містить перелік сталі та опис високоміцної легованої сталі із загартованими та полірованими поверхнями. Кожна прес-форма обробляється з ЧПУ та термічно оброблена з додатковими каналами охолодження. Затверджена цінова пропозиція повинна визначати точний клас, обсяг обробки, фінішну поверхню потоку та записи про інспекцію для проекту.
Як має бути визначений порожнистий профнастил з WPC?
Надайте повний поперечний переріз із зовнішніми розмірами, товщиною стінок і ребер, геометрією порожнини, радіусами, критичними допусками, видимими поверхнями, припуском на тиснення або шліфування, цільовою масою на довжину та стандартом випробування кінцевого продукту. Позначте, які розміри є функціональними, щоб виробник інструментів знав, де регулювання є найважливішим.
Чи може форма гарантувати відповідність стандарту настилу WPC?
Ні. Форма контролює формування профілю, але продуктивність кінцевого продукту також залежить від формули, суміші, контролю вологості, умов екструзії, охолодження та системи якості виробництва. Виробник повинен перевірити готовий настил на відповідність застосовним вимогам, таким як вибраний ASTM, ISO або національний стандарт.
Як слід приймати прес-форму для екструзії WPC?
Перевірте затверджені креслення, матеріали, обробку, інтерфейси, нагрівачі, датчики, поверхні потоку та спочатку замініть частини. Потім запустіть узгоджену формулу виробництва з названим профілем, продуктивністю та швидкістю лінії. Запишіть умови процесу та виміряйте розміри охолодженого профілю, стінки та ребра, прямолінійність, скручування, поверхню, масу на довжину та будь-які випробування, які вимагаються специфікацією продукту.
Технічний вміст, підготовлений на основі поточних сторінок прес-форми, шнека, обладнання та обслуговування Nanhaiya WPC. Зовнішня технічна підтримка обмежена офіційними джерелами USDA, ASTM та ISO. Остаточні розміри оснастки, матеріали, обробка, обсяг лінії та критерії приймання контролюються затвердженою проектною документацією.