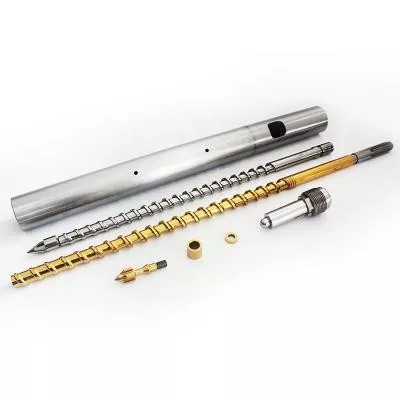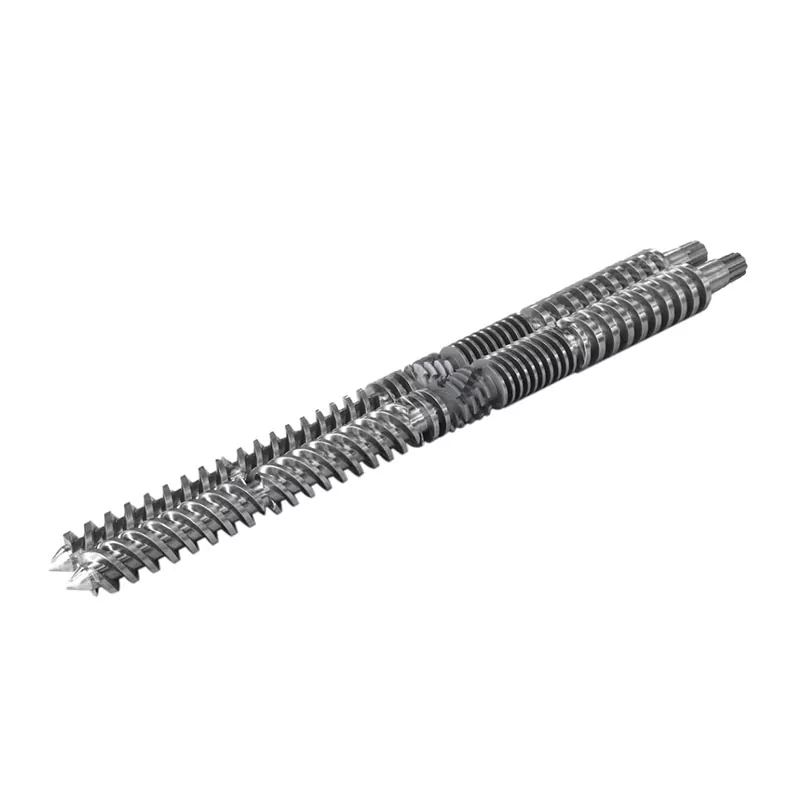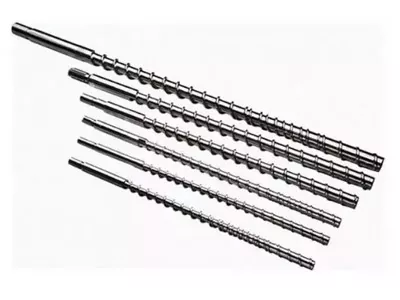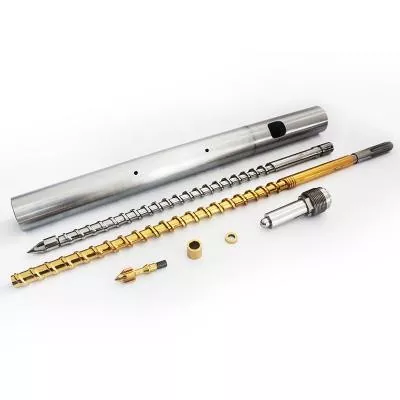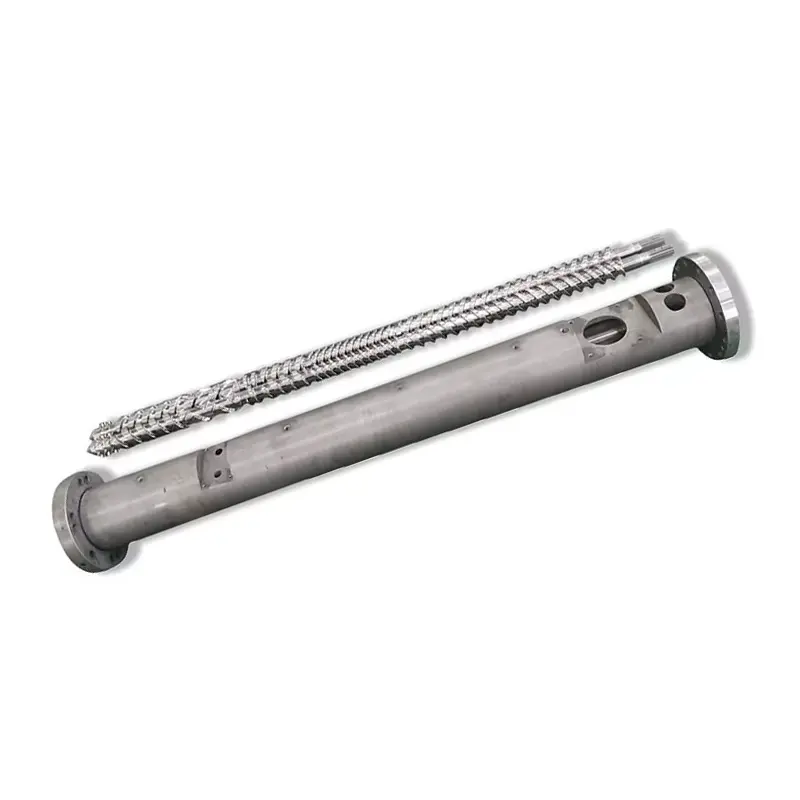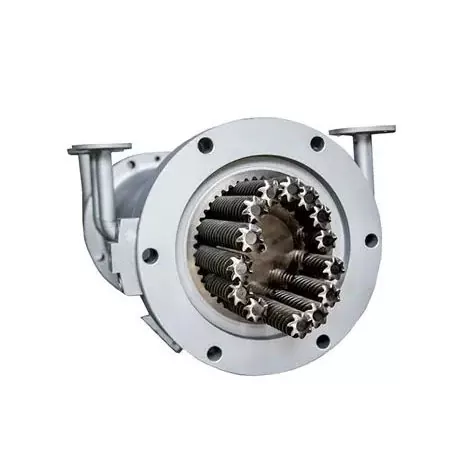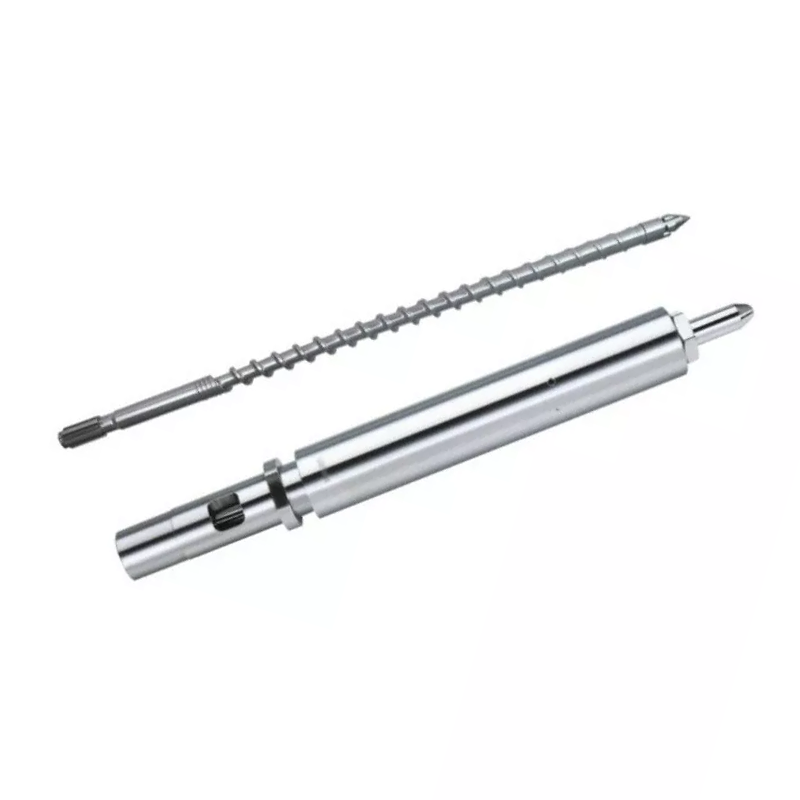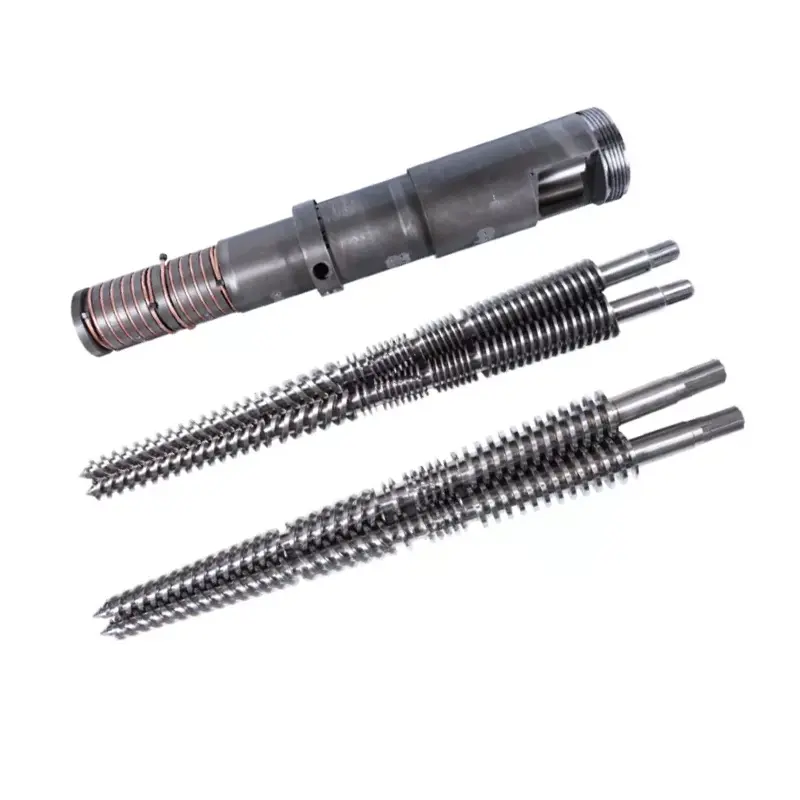
вашшнековий ствол для лиття під тискомвизначає якість розплаву, консистенцію порції та тривалість циклу. Нижче: як вибрати геометрію та обробку поверхні для вашої смоли, як підтримувати набір і як відстежити дефект назад до гвинта, циліндра чи контрольного кільця замість того, щоб шукати його через налаштування машини. Наші азотовані гвинти з 38CrMoAlA мають азотований шар товщиною 0,5–0,8 мм при 950–1050 HV, підходять для ПЕ, ПП, ПС та АБС і скловолокна до 30%. Крім цього, або на корозійну смолу, канал ствола потребує напилення твердого сплаву до 62 HRC. Якщо вихід впав і цикли розтягнуті, прочитайте таблицю усунення несправностей, перш ніж торкатися іншого заданого значення.

Що таке гвинтовий ствол для лиття під тиском?
Шнек і стовбур утворюють блок пластифікації машини для лиття під тиском. Разом вони беруть тверді гранули з бункера, розплавляють їх, змішують у однорідний розплав, дозують точну порцію та вводять цю порцію у форму. Кожна частина, яку виробляє ваша машина, проходить через цю пару.
Ливарники замінюють насадки, налаштовують форми та регулюють температуру тижнями, перш ніж поглянути на блок пластифікації. Цей порядок зворотний. Коли гвинт або стовбур зношуються, жодне задане значення на контролері не повертає процес назад.
Роль гвинта в пластифікації
Більшу частину плавлення виконує шнек, а не стрічки нагрівача. Тепло бочки сприяє, але домінуючим є механізм плавленнятепло зсуву: гвинт притягує полімер до гарячої стінки стовбура, а тертя створює тепло всередині самого матеріалу. Ось чому геометрія шнека змінює температуру розплаву, навіть якщо задані значення не змінюються.
Гвинт також вимірює постріл. Він обертається для пластифікації, втягується, коли розплав збирається перед наконечником, а потім зупиняється. Відстань, на яку він втягується, є розміром вашого удару. Будь-який розплав, який витікає назад через льотки або повз контрольне кільце, спотворює це вимірювання.
Нарешті, гвинт впорскує. Він припиняє обертатися і рухається вперед, як плунжер, проганяючи розплав через сопло. Ця подвійна роль, обертання та зворотно-поступальний рух, відокремлює ін’єкційний шнек від екструзійного шнека.
Роль стовбура в теплопередачі та утриманні
Стовбур являє собою прецизійний посудину під тиском з обігрівом каналу ствола. Він створює тиск упорскування, передає тепло від смуг до полімеру та створює тверду стінку, по якій гвинт зрізає матеріал.
Його отвір повинен залишатися круглим, прямим і щільним за розмірами. При зношенні розміру каналу ствола збільшується зазор між гвинтовим бортом і стінкою ствола. Потім розплав просочується назад по рейках замість того, щоб рухатися вперед, і швидкість пластифікації падає.
Нагрівання стовбура зональне, як правило, подача, стиснення та дозування, кожен з яких має свій контролер і термопару. Дрейфована термопара в одній зоні може готувати матеріал місяцями, поки на дисплеї відображається нормальне значення.
Як гвинт і бочка працюють разом як система
Дві частини працюють як узгоджена пара, а число, яке описує пару, єрадіальний зазор: половина різниці між діаметром отвору стовбура та діаметром гвинта.
Кліренс невеликий за задумом. Основним галузевим правилом для нового набору є приблизно 0,001 дюйм зазору з кожної сторони на кожен дюйм діаметра гвинта. На 60 мм (приблизно 2,36 дюйма) гвинт приземляється приблизно на 0,06 мм на кожну сторону. Ваш креслення конструкції є авторитетним, і це завжди має бути число, за яким ви перевіряєте.
Цей невеликий проміжок справляє реальну роботу. Це змушує полімер зрізати стінку стовбура, а не ковзати повз нього. Подвійний зазор і зсув слабшає, плавлення сповільнюється, продуктивність падає, і машина намагається компенсувати теплом, яке їй не потрібно.
Заміна лише однієї деталі рідко виправляє зношену пару. Новий гвинт всередині зношеного стовбура відновлює лише половину втраченого зазору, а невідповідність зношує нову деталь швидше, ніж слід.
Анатомія шнека для лиття під тиском
Стандартний ін’єкційний гвинт ділиться на три зони плюс наконечник. У кожній зоні є робота, і кожна з них зазнає невдачі.
| зона | Глибина каналу | Робота | Як виглядає провал |
|---|---|---|---|
| годувати | Глибокий | Взяти гранули, подати їх вперед | Перехід, голодування, нерегулярне годування, непослідовне відновлення |
| Компресія (перехід) | Обміління | Ущільніть і розплавте полімер до стінки стовбура | Не плавиться, погане змішування, ця зона зношується першою |
| Вимірювання | Дрібний | Гомогенізуйте та перекачуйте однорідний розплав | Варіація пострілу, скачки температури |
| Наконечник і чекове кільце | — | Ущільнення проти зворотного потоку під час ін'єкції | Зміщення розміру удару, короткі удари, втрата амортизації |
Кормова зона
Глибокі канали захоплюють гранули з горловини бункера і переміщують їх у вигляді твердих частинок. Ця зона не сильно тане. Це передає.
Проблеми з кормом маскуються під проблеми з таненням. Якщо гранули скупчуються в горлі або секція подачі занадто гаряча, а гранули розм’якшуються та прилипають раніше, шнек голодує. Час відновлення коливається, а за ним і розмір уколу. Перевірте охолодження живильного горла, перш ніж звинувачувати геометрію.
Зона стиснення (перехідна).
На цій ділянці русло обміліє. Це поглиблення притискає полімер до гарячої стінки стовбура та генерує тепло зсуву, яке плавить.
Зона стиснення - це місце, де концентрується знос. Тут тиск максимальний, і абразивні наповнювачі шліфуються найсильніше. Коли ви вимірюєте зношений гвинт, саме тут ви в першу чергу знаходите цифри.
Зона обліку
Неглибокі канали постійної глибини гомогенізують розплав і перекачують його вперед під постійним тиском. Ця зона визначає узгодженість удару до удару.
Зношення зони вимірювання виявляється як зміна пострілів і підвищення температури розплаву за тих самих заданих значень. Гвинт працює більше, щоб перемістити той самий матеріал.
Гвинтовий наконечник, зворотне кільце та зворотний клапан
Вузол зворотного кільця, який іноді називають зворотним клапаном, заслуговує на більше уваги, ніж отримує. Він розташований на кінчику шнека та виконує одну роботу: під час ін’єкції він ущільнює, тому розплав потрапляє у форму, а не повертається через шнек.
Коли він перестає герметизуватися, ви отримуєте зміну розміру пострілу, короткі постріли та зникаючу подушку. Формувальники витрачають тижні на те, щоб регулювати тиск упорскування, час витримки та температуру. Нічого з цього не працює, тому що розплав витікає назад повз зношене кільце.
Три сигнали вказують саме на контрольне кільце. Подушка змінюється від удару до удару, а не залишається постійною. Вага пострілу дрейфує, поки машина повідомляє про нормальне відновлення. І повторюваний процес раптово стає нестабільним без зміни смоли чи схоплювання.
Ключові параметри геометрії гвинта
Чотири цифри описують ін'єкційний гвинт. Зрозумійте їх, і пропозиція постачальника перестане бути чорною скринькою.
Співвідношення L/D: визначення, формула та рекомендовані значення для смоли
Співвідношення L/Dце робоча довжина гвинта, поділена на його зовнішній діаметр. Гвинт, який у 22 рази довший за його ширину, має L/D 22:1. Формула складається з простого L, поділеного на D, і коефіцієнт залежить від розміру: 50 мм гвинт у 22:1 має робочу довжину 1100 мм.
L/D контролює, скільки місця має шнек для розплавлення, змішування та гомогенізації. Довше забезпечує більшу здатність до плавлення та краще змішування. Коротше забезпечує менший час перебування, що захищає термочутливі смоли.
Інжекційні шнеки коротші, ніж екструзійні. Гвинт готує один постріл за раз, а не накачує безперервно, і матеріал знаходиться в стволі між пострілами. вСпіввідношення L/D лиття під тискомна практиці більшість машин знаходиться в діапазоні від 18:1 до 25:1, з 20:1 до 22:1, типовим для машин загального призначення.
Чутливі до тепла смоли, такі як ПВХ, віддають перевагу коротшому кінці, тому матеріал витрачає менше часу нагрітим. Інженерні пластики, які потребують ретельного плавлення, віддають перевагу довшому кінці. Наш посібник із співвідношення L/D детально розглядає компроміси.
Коефіцієнт стиснення: як він впливає на тепло зсуву та якість розплаву
Ступінь стисненняпорівнює глибину каналу в зоні подачі з глибиною каналу в зоні вимірювання. Шнек з каналом живлення, що втричі глибше, ніж канал дозування, має ступінь стиснення 3:1.
Коефіцієнт стиснення визначає, наскільки сильно гвинт обробляє матеріал. Вищий стиснення означає більший зсув, більше механічного тепла та більш агресивне плавлення. Менше стиснення дбайливо ставиться до полімеру.
Підберіть його до смоли, а не до переваги більшого числа. Поліолефіни з низькою в'язкістю потребують позитивного зсуву для чистого плавлення. Чутливі до тепла смоли, такі як ПВХ, ПК і ПОМ, руйнуються під дією зсуву, чого ПЕ не відмовлявся б. Наш посібник зі ступеня стиснення працює в діапазонах.
Глибина прольоту, ширина каналу та їхній вплив на вихід
Ступінь стиснення - це співвідношення, і два гвинти з однаковим коефіцієнтом можуть поводитися по-різному. Мають значення абсолютні глибини.
Глибокий дозуючий канал переміщує більше матеріалу за один оберт, підвищуючи швидкість пластифікації, але він менш ретельно перемішує та забезпечує менш однорідний розплав. Неглибокий дозувальний канал краще змішує та забезпечує стабільнішу температуру при меншій потужності за оберт.
Ширина польоту та кут спіралі впливають на ефективність транспортування та зсув, який відчуває матеріал на польоті. Це деталі конструкції, які ви вказуєте, описуючи свій процес розробнику гвинтів, а не цифри, які ви повинні вибрати з таблиці.
Співвідношення діаметра гвинта та розміру дробини
Діаметр шнека визначає потужність пострілу машини. Більший гвинт переміщує більше об’єму на міліметр ходу вперед, тому забезпечує більший удар.
Практичним правилом є комфортна стрічка, а не жорстке обмеження. Виконайте постріл, який використовує невелику частку ємності стовбура, і матеріал залишається в стовбурі надто довго, обертаючись через тепло та деградуючи. Працюйте майже на повну потужність, і ви втратите подушку, необхідну для стабільної упаковки.
Більшість формувальників націлюють постріл десь посередині діапазону використання ствола. Якщо ваша деталь розташована за межами цієї смуги, правильним виправленням буде інший діаметр гвинта, а не жорсткіше налаштування машини.
Ось наша опублікована таблиця розмірів, яка показує, як потужність пострілу відповідає розміру гвинта та ствола в діапазоні, який ми створюємо. Використовуйте його, щоб знайти свою машину або перевірити надійність діаметра, який пропонує вам постачальник.
| Постріл (г) | Гвинт Ø × довжина (мм) | Ø стовбура × довжина (мм) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
З цього слід вичитати дві речі. Потужність пострілу зростає з діаметром, як того вимагає фізика. І зовнішній діаметр стовбура зростає разом із цим, тому більший гвинт ніколи не є безкоштовним оновленням: це інший клас розміру машини.
Типи шнеків для лиття під тиском: який вам потрібен?
П'ять сімейств гвинтів охоплюють майже всі застосування ін'єкцій. Правильний залежить від вашої смоли та того, що вимагає ваша деталь.
| Гвинтовий тип | Що воно робить | Найкраще для | Слабкість |
|---|---|---|---|
| загального призначення (GP) | Один рейс, три стандартні зони | PE, PP, PS, ABS, більшість товарних смол | Компромісна геометрія; бореться з вимогливими смолами |
| Бар'єр | Другий проліт відокремлює твердий пласт від басейну талу | Краще плавлення, більший вихід, нечутливі до плавлення частини | Коштує більше; перевищення легких смол |
| Змішування / компаундування | Додає секції Maddock або pin mixing | Кольорова маткова суміш, наповнені компаунди, деталі, чутливі до смуг | Додатковий зсув; неправильно для термочутливих смол |
| Вентильований (двоступеневий) | Зона декомпресії плюс вентиляційний отвір відводять леткі речовини | Гігроскопічні смоли, де сушка недоцільна | Комплексний; вентиляційний отвір може слини, якщо невідповідність |
| специфічні для ПВХ | Низька компресія, поліровані поверхні, відсутність мертвих плям | Жорсткий і гнучкий ПВХ | Спеціально побудований; не гвинт загального призначення |
Гвинт загального призначення (GP): найпоширеніший, найкращий для?
Гвинт GP є компромісом, і хорошим. Він прийнятно працює з ПЕ, ПП, ПС і АБС, що охоплює більшість товарів для лиття. Машинобудівники постачають це як стандарт, оскільки це найбезпечніше за замовчуванням, коли вони не знають, що ви будете запускати.
Компроміс коштує вам, коли смола стає вимогливою. Гвинт GP на скляному нейлоні швидко зношується. Гвинт GP на твердому ПВХ погіршує матеріал. Гвинт GP, натиснутий на тонкостінну частину для максимальної продуктивності, забезпечує нерозплавлення. Коли будь-яке з них описує ваш процес, спеціально виготовлений гвинт окупає себе лише брухтом.
Бар'єрний гвинт: краще відділення розплаву та гомогенність
Бар'єрний гвинт додає другий проліт через зону плавлення. Цей політ фізично відокремлює залишилися тверді гранули від уже утвореного розплаву та утримує тверді речовини притиснутими до гарячої стінки стовбура, де вони продовжують плавитися.
Без бар’єру тверді частинки ховаються всередині басейну розплаву, ізольованого від стіни, і можуть вижити до сопла як нерозплавлені. З одним плавлення завершується більш повно та послідовніше.
Вигодою є краща однорідність розплаву при тій самій або вищій продуктивності, що проявляється у меншій кількості нерозплавлень, більш жорсткому контролі надходження та ширшому вікні процесу. Формувальники, які займаються виробництвом тонкостінної упаковки, оптичних деталей або будь-чого, що не чутливе до плавлення, повинні попросити його на ім’я.
Шнек для змішування/компаундування: для наповнених і кольорових маткових сумішей
Змішувальні гвинти додають спеціальну секцію змішування, зазвичай біля наконечника. Секції Меддока (рифлені) просувають розплав через вузькі щілини, розбиваючи нерозплавлені частинки зсувом. Штифтові змішувачі розділяють і рекомбінують потік, розподіляючи колір і наповнювач.
Використовуйте його, коли колірні смуги є проблемою якості, коли дисперсія маткової суміші має значення або коли розподіл наповнювача сприяє продуктивності деталей. Компромісом є додатковий зсув, який робить змішувальні секції неправильним вибором для термочутливих смол, які вже близькі до межі деградації.
Вентильований/дегазаційний гвинт: для гігроскопічних смол
Вентильований гвинт працює в два етапи. Перший ступінь плавиться, потім канал різко поглиблюється, знижуючи тиск розплаву майже до нуля у вентиляційному отворі, вирізаному в стовбурі. Волога та летючі речовини виходять туди, часто під вакуумом. На другій стадії відбувається відновлення тиску в розплаві для впорскування.
Це працює для гігроскопічних смол, де сушка непрактична або ненадійна. Це також несе в собі ризик: якщо обидва етапи не узгоджуються, з вентиляційного отвору виходить розплав замість газу. Вентильований шнек і вентильований ствол повинні бути сконструйовані разом, тому вони вказуються як набір і не модернізуються випадково.
Спеціальна конструкція гвинтів для ПВХ: чому стандартні гвинти виходять з ладу з ПВХ
Жорсткий ПВХ карає стандартний шуруп відразу двома способами. Він руйнується під дією зсуву, вивільняючи хлористий водень, який потім роз’їдає сталь, проти якої він стоїть. Пошкодження починаються ще до того, як оператор бачить дефект.
ПВХ гвинт відповідає на обидві загрози. Низьке стиснення забезпечує м'який зсув. Поліровані поверхні та геометрія без мертвих плям запобігають застоюванню та варінню матеріалу. Набір майже завжди потребує стійкості до корозії в обробці поверхні, а не тільки до зносу. нашНаправляюча гвинта ПВХохоплює хімію, а нашконічні двогвинтові бочкиподають ПВХ на стороні екструзії.
Як вибрати правильний гвинт для вашої смоли
Вибір смоли визначає будь-яке інше рішення на сторінці: геометрія, сталь і поверхня. Прочитайте таблицю, а потім прочитайте примітки під нею, тому що примітки містять попередження.
| смола | Типовий L/D | Типовий ступінь стиснення | Гвинтовий тип | Особливі примітки |
|---|---|---|---|---|
| ПП / ПЕ | 20:1 – 22:1 | 2,5:1 – 3,5:1 | ГП або шлагбаум | Прощаючи. Для чистого плавлення потрібен позитивний зсув |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Низька в'язкість, легко плавиться. М’яке перемішування на СПЕГНАХ |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | ГП або шлагбаум | Аморфний. Спостерігайте за теплом зсуву, легко видно смуги |
| ПК та інженерні пластики | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Бар'єр або GP, низький зсув | Висока температура плавлення, вузьке вікно. Довший L/D, ніжне стиснення |
| ПВХ жорсткий | 18:1 – 20:1 | 1,6:1 – 2,5:1 | специфічні для ПВХ | Стійкість до корозії не обов'язкова. Короткий час перебування |
| ПВХ гнучкий | 18:1 – 20:1 | 2,0:1 – 2,8:1 | специфічні для ПВХ | Більш поблажливий, ніж жорсткий, все ще їдкий |
| ПЕТ (преформа) | 20:1 – 24:1 | Низьке, точне дозування | Спеціальний ПЕТ | Висушіть або деградуйте. Низький зсув, мінімальне місце проживання, поліровані поверхні |
| POM (ацеталь) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, низький зсув | При перегріві різко деградує. Точний контроль температури |
| Склонаповнений/абразивний | На базову смолу | На базову смолу | Тип основи + тверде покриття | Геометрія повторює базову смолу. Theповерхніось що змінюється: перейти на біметал |
Як користуватися цією таблицею:це типові опубліковані діапазони та вихідні точки, а не специфікації. Ваша машина, ваш сорт, ваша деталь і ваш випуск змінюють цифри. Розробник гвинтів підтверджує остаточну геометрію у порівнянні з вашим реальним процесом. Ніколи не замовляйте за типовим столиком без цієї розмови.
PP і PE: напівкристалічний, помірний зсув
Поліолефіни - це легкий випадок. Вони терплять зсув, плавляться через широке вікно та прощають гвинт GP. Стиснення від середнього до високого спрацьовує добре, оскільки ці смоли з низькою в’язкістю потребують позитивного зсуву, щоб чисто розплавитися, а не прослизати крізь напіврозплавлені.
Сильно натискайте на тонких стінках, і бар’єрний гвинт компенсує свою вартість, забезпечуючи більш повне розплавлення з тією ж швидкістю.
ABS і PS: аморфний, слідкуйте за теплом зсуву
Аморфні смоли розм’якшуються в певному діапазоні, а не плавляться в гострій точці. PS працює при низькому стисненні, тому що він так легко плавиться. ABS потребує більшого догляду: на ньому з’являються смуги та розкоси, коли він руйнується, і зазвичай причиною є нагрівання зсуву.
Якщо деталі ABS мають смуги, а ваші параметри виглядають правильно, підозрюйте зсув, перш ніж запідозрити сушарку. Агресивний ступінь стиснення термочутливої аморфної смоли створює власні дефекти.
ПК та інженерні пластики: висока температура, довший L/D
PC, нейлон, PBT та їхні родичі плавляться високо та деградують вище цього. Їм потрібне ретельне плавлення, що свідчить про довший L/D, але вони також карають час перебування, що є аргументом проти утримання розплаву у великій бочці.
Роздільна здатність довша L/D із м’яким стисненням і правильним розміром кадру. Отримайте неправильний розмір пострілу на ПК, і матеріал піддається нагріванню, поки не пожовтіє, незалежно від того, наскільки якісним є гвинт.
Жорсткий і гнучкий ПВХ: критична стійкість до корозії
Усе вище про ПВХ стосується вибору. Жорсткий ПВХ знаходиться на нижньому рівні як L/D, так і стиснення, оскільки час і зсув є ворогами. Обробка поверхні має протистояти корозії, а не тільки стиранню, і це змінює вибір сплаву всередині біметалічної бочки.
PET і POM: низький зсув, точний контроль температури
ПЕТ гігроскопічний. Вода в розплаві гідролізує полімерні ланцюги, знижує характеристичну в’язкість і залишає преформи крихкими та туманними, тоді як машина виглядає нормально. Висушіть смолу належним чином, використовуйте низький зсув, недовго залишайтеся та вкажіть поліровані поверхні, щоб не утворювалися відкладення.
POM переносить звичайне стиснення, але різко деградує при перегріванні, а продукти його деградації небезпечні. Контроль температури та дисципліна часу перебування важливіші, ніж розумна геометрія.
Склонаповнені та абразивні матеріали: лінія 30%.
Ось найчіткіше правило на сторінці, і це число, а не відчуття.Скловолокно до 30%: азотований набір 38CrMoAlA справляється з цим.Ми створюємо та оцінюємо наші азотовані ін’єкційні гвинти саме для цього, загартовані та відпущені, а потім азотовані газом до корпусу 0,5–0,8 мм при 950–1050 HV.
Понад 30% скла або з мінеральним наповнювачем і антипіреном зверху поверхня повинна змінитися.Азотований корпус є дифузійним шаром, і абразивний наповнювач прорізає його набагато швидше, ніж того заслуговує сталь під ним.
Саме тоді абіметалічний шнековий стволперестає бути оновленням і стає правильною специфікацією: твердий сплав розпилюється по повному колу навколо зони зносу отвору, підвищуючи внутрішню твердість до 62 HRC. Геометрія все ще повторює базову смолу. Змінюється лише поверхня. нашбіметалічний або азотований напрямнийпрацює через логіку витрат.
Типи бочок, матеріали та обробка поверхні
Стовбур різко не виходить з ладу. Він тихо відкривається і забирає ваш результат із собою. Матеріал і поверхня визначають, скільки часу це займе.
Стандартний ствол із азотованої сталі: застосування та обмеження
Азотування дифундує азот у поверхню сталі, утворюючи твердий корпус. Ми нітридуємо наші ін’єкційні гвинти 38CrMoAlA при 500–560 °C, утворюючи азотований шар товщиною 0,5–0,8 мм при 950–1050 HV. Це підвищує зносостійкість на 30-40% порівняно з необробленою сталлю.
Основна сталь спочатку гартується та відпускається, що самостійно підвищує стійкість до зсуву на 50%. Разом ці два етапи забезпечують термін служби приблизно 10 000–20 000 годин на некорозійних смолах, таких як ПЕ та ПП.
Його межею є глибина корпусу. Коли стирання прорізає азотований шар, м’якша серцевина під ним швидко зношується. Ми оцінюємо наші азотовані ін’єкційні гвинти для компаундів, армованих скловолокном, до 30% (наприклад, PA плюс скловолокно). Понад це, або на корозійних смолах, азотований корпус перевершує, і поверхню потрібно змінити.
Біметалічний ствол: конструкція, вартість і час окупності
Біметалічний ствол утримує корпус із легованої сталі та заплавляє окремий сплав, що зношується, у канал ствола. На наші стволи ми розпилюємо твердий сплав по всьому колу зони зносу каналу ствола, доводячи внутрішню твердість до 62 HRC.
Це інший вид захисту від азотування. Азотований корпус - це дифузійний шар, який вимірюється частками міліметра. Отвір із напиленого або плавленого сплаву являє собою шар різного металу, крізь який повинен проникнути абразивний наповнювач.
Сплав підібраний під загрозу. Збагачені карбідом і карбідом вольфраму поверхні стійкі до стирання від скла та мінеральних наповнювачів. Сплави, що містять нікель, стійкі до корозії від ПВХ і вогнезахисних сполук. Вибравши не той сплав, ви заплатили за біметалічний ствол, який вирішує не ту проблему.
Це окупається щоразу, коли корм є абразивним або корозійним. Арифметика проста: якщо біметалічний набір служить у кілька разів довше, ніж азотований на вашому матеріалі, вища закупівельна ціна ділиться на нижчу вартість на рік, перш ніж рахувати брухт і простої, яких ви уникнете.
Сегментований чи монолітний ствол: гнучкість чи точність
Монолітний (цілісний) ствол виточується з одного корпусу. Він найкраще зберігає прямолінійність і концентричність, і це норма для лиття під тиском, де точність забезпечує консистенцію дробу.
Сегментовані стовбури з’єднані болтами з секцій, що дозволяє замінити зношену секцію без утилізації всього стовбура, а також дозволяє гнучко розташовувати вентиляційні отвори. Торгівля — це вирівнювання: кожне з’єднання — це можливість для зміщення, і ін’єкційні машини менш терплять це, ніж компаундні екструдери.
Основна сталь і варіанти поверхні, які сидять на ній
38CrMoAlAце базова сталь, з якої ми виготовляємо наші ін’єкційні гвинти, і недаремно це стандарт у галузі. Хімічний склад хром-молібден-алюміній призначений для азотування: алюміній утворює тверді, стабільні нітриди в корпусі, тоді як серцевина залишається міцною.
Основна сталь несе механічне навантаження. Поверхня на ньому зношується, і саме тут криється справжній вибір. Як аВиробник шнеками пропонуємо повний асортимент поверхонь, і кожна відповідає на різні загрози:
- Азотування— 0,5–0,8 мм шар при 950–1050 HV. Чисті смоли, скловолокно до 30%.
- Біметалічні наплавлення— твердий сплав, наплавлений навколо зони зносу отвору, до 62 HRC. Абразивний і корозійний режим.
- Напилення карбідом вольфраму— для найсильніших випадків стирання.
- Хромування— гладка поверхня, яка легко розчісується. Допомагає при зміні кольору та прилипанні, не при сильному потертості.
- Нержавіюча сталь— коли стійкість до корозії чи чистота матеріалу є головною вимогою, а не знос.
У нашому посібнику з матеріалів гвинтових бочок порівнюються базові сталі в повному обсязі.
Порівняння обробки поверхні
| Матеріал / обробка | Твердість | Зносостійкість | Стійкість до корозії | Найкраще для |
|---|---|---|---|---|
| 38CrMoAlA, азотований | 950–1050 HV, шар 0,5–0,8 мм | добре | Помірний | ПЕ, ПП, ПС, АБС; скловолокна до 30%. Економічний дефолт |
| Біметалічні наплавлення | Діаметр отвору до 62 HRC | Чудово | добре | Склонаповнене понад 30%, мінеральне наповнення, повторне шліфування, абразивний режим |
| Напилення карбідом вольфраму | Дуже високий | Чудово | добре | Найважчі випадки стирання |
| Наплавлення сплавом на основі нікелю | Вибирається за рецептурою | добре | Чудово | ПВХ, фторполімери, антипірени |
| Тверде хромування | Твердий, дуже тонкий | Помірний | добре | Плавне звільнення, легка зміна кольору, антипригарний |
| Нержавіюча сталь | За оцінку | Помірний | Чудово | Додатки, що керуються корозією або чистотою |
Укажіть поверхню для найбруднішої подачі, яку фактично запускатиме лінія, а не найчистішу. Вказівка для чистого корпусу є найпоширенішим способом, яким новий набір вмирає раніше.
Технічне обслуговування: як отримати кожну годину, яку може дати набір
Технічне обслуговування не зменшує знос. Це запобігає додаванню зносу, якого можна було б уникнути, на додаток до неминучого виду, і дає вам дані для планування заміни замість того, щоб реагувати на неї.
Перелік планових перевірок
| Частота | Що перевірити | чому |
|---|---|---|
| Кожна зміна | Температура розплаву від норми, час відновлення, консистенція подушки, навантаження на двигун | Вони дрейфують до появи дефектів |
| Кожен матеріал або зміна кольору | Повністю очистити; перевірте продувку на наявність чорних плям або пошкодженого матеріалу | Плями означають десь мертві точки або деградацію |
| Щомісяця | Перевірте термопари та нагрівальні стрічки; перевірте охолодження живильного горла | Зміщений датчик варить матеріал протягом місяців непомітно |
| Щоразу, коли гвинт витягнутий | Виміряйте OD і ID каналу ствола в позначених місцях; огляньте чекове кільце | Гвинт уже витягнутий. Десять хвилин вимірювання — безкоштовні дані |
| Принаймні раз на рік (абразивний або корозійний режим) | Запланована тяга: вимірювання повного зносу, перевірка вирівнювання, запис показань | Наповнений, ПВХ і повторне шліфування зношуються набагато швидше, ніж чиста смола |
Належна процедура очищення при зміні смол або кольорів
Очищення перед кожною зупинкою та кожною зміною, без винятку для напружених днів. Матеріал, залишений для охолодження всередині бочки, розкладається, запікається на поверхнях і повертається пізніше у вигляді чорних цяток у частини клієнта.
Використовуйте комерційну очисну суміш для зміни кольору, для вимкнення та перед переходом на термочутливий полімер. Virgin PE або PP обробляє рутинні переходи між сумісними матеріалами. Високотемпературні смоли, такі як PC і PMMA, тримаються міцніше і потребують більш агресивного очищення.
Продуйте перед вимкненням, а не лише перед запуском. Те, що ви залишаєте в охолоджувальній бочці, стає проблемою, з якою ви боретеся під час наступного запуску.
Як виміряти зазор між гвинтом і стовбуром
Це вимірювання, яке перетворює думку на факт, і більшість магазинів пропускають його.
- Витягніть і очистіть гвинт.Гаряче, латунними або мідними інструментами. Ніколи не використовуйте сталеві скребки, які ріжуть оброблену поверхню, від якої залежить гвинт.
- Позначте позиції вимірюванняпо робочій довжині: подача, перехід і дозування мінімум.
- Виміряйте OD польотуіз зовнішнім мікрометром у кожній позиції, знімаючи показання в кількох точках по всьому колу, щоб виявити нерівномірний знос.
- Виміряйте внутрішній отвір стволаз калібром отвору в відповідних положеннях і глибинах.
- Розрахувати радіальний зазор:відніміть зовнішній діаметр вильоту від внутрішнього отвору і поділіть на два.
- Порівняйте з кресленням конструкціїі реєструйте кожне показання із зазначенням дати та годин.
Інтерпретуйте результат у порівнянні з вихідним кліренсом, а не в порівнянні з універсальним числом. Корисне правило магазину: коли зазор зріс приблизно вдвічі, ніж значення конструкції, або коли продуктивність помітно впала за тієї самої швидкості гвинта, почніть планувати заміну. У нашому покроковому посібнику з вимірювання детально описано цей метод.
Графік очищення та типи засобів для очищення
Установіть відповідність між складом і роботою. Механічний (без абразивів) очищає скраб з високою в'язкістю. Хімічні очищення впливають на пошкоджений матеріал і вуглець. Пінні продувки розширюються, досягаючи мертвих зон, які пропускає ламінарний потік.
Інтервали глибокого очищення залежать від смоли. Високотемпературні полімери утворюють вуглець швидше і потребують більш частого глибокого очищення. Що б ви не запускали, дотримуйтесь інтервалу за розкладом, а не чекайте, поки чорні плями запланують це за вас.
Коли ремонтувати чи замінювати
Порівнюйте вартість за рік служби, а не два цінники. Реконструкція, яка коштує вдвічі дешевше, але повертає третину років, є прихованим дорогим варіантом.
Ремонт нахиляється вправоколи знос розмірний і помірний, основний метал міцний, це перша реконструкція, і геометрія все ще відповідає вашій смолі.
Заміна нахиляється вправоколи корозія проникла глибоко, коли гвинт уже був відновлений раніше, коли ваш матеріал змінився, і стара геометрія більше не підходить, або коли набір стандартного розміру, ціна заміни якого близька до ціни ремонту.
Наш посібник із ремонту чи заміни містить повну таблицю рішень.
Правильне зберігання та поводження із запасними гвинтовими бочками
Запасний набір корисний, лише якщо він рівний і чистий, коли вам це потрібно. Зберігайте гвинти горизонтально з опорою по довжині, ніколи не спираючись на кінчик. Покрийте їх проти іржі, тримайте їх закритими та зберігайте специфікаційний лист і виміряні показники твердості разом із деталлю.
Стратегія ротації запасних наборівкоштує більше, ніж будь-яка плата за експедицію, і майже жоден постачальник вам цього не скаже. Придбайте заміну, перш ніж поточний комплект вийде з ладу. Запустіть новий набір, надішліть старий на відновлення, поки виробництво триває, і зберігайте відновлений набір на полиці як запасний.
Тепер у вас є чергування з нульовим незапланованим простоєм, і кожна майбутня заміна відбувається за вашим розкладом, а не о 2 годині ночі в суботу. Стратегія коштує один набір оборотних коштів і повертає його в перший раз, коли не відбувається поломки.
Це процес чи машина? Ворота прийняття рішень
Ось розділ, який не пише жоден конкурент, і він заощадить вам більше часу, ніж решта цього посібника разом узяті.
Коли з'являється дефект лиття, більшість команд тягнеться до налаштувань машини. Температура, протитиск, швидкість впорскування, час витримки. Іноді це правильно. Але коли блок пластифікації зношений, жодні налаштування не відновлюють процес, і тижні зникають у пошуках, які ніколи не увінчалися успіхом.
Запустіть цей гейт, перш ніж торкнутися іншого заданого значення.
1. Щось змінилося?Нова партія смоли, новий барвник, новий коефіцієнт повторного помелу, нова форма, параметри, які хтось регулював? Якщо так, домагайтеся змін. Це проблема процесу, доки не доведено протилежне.
2. Дефект з'явився раптово чи заповз протягом тижнів?Раптові вказівки на зміну або поломку компонента. Поступові точки зносу. Одяг не приходить відразу.
3. Чи відповідає подушка удару до удару?Невідповідна подушка - це чекове кільце. Огляньте його перед будь-чим іншим.
4. Чи впала продуктивність при тій самій швидкості гвинта, чи час відновлення розтягнувся?Обидва вказують на зазор, що означає знос гвинта або стовбура. Налаштування не можуть відновити втрачений зазор.
5. Чи підвищується температура розплаву при незмінних заданих значеннях?Гвинт генерує додаткове тепло при зсуві, як правило, через те, що він сильніше працює проти зношеного зазору.
6. Чи повертаються чорні плями після кожного чищення?Матеріал засідає в мертву точку. На старих комплектах ця мертва точка часто є зношеним зазором, що містить погіршений розплав.
Три або більше відповідей «так» на запитання 3–6 означають, що машина повідомляє вам, що блок пластифікації зношений. Припинити налаштування. Витягніть гвинт і виміряйте його.
Вимірювання займає годину. Пошук механічного дефекту через налаштування займає тижні, і він ніколи не сходиться, тому що відповідь ніколи не була в контролері.
Посібник з усунення несправностей із таблицею основних причин
Кожен дефект, наведений нижче, може походити від процесу або механічного зносу. Таблиця називаєгвинт і бочкапершопричина, тому що це та половина, яку всі інші залишають поза увагою.
| проблема | Симптом | Першопричина гвинта/ствола | Коригувальні дії |
|---|---|---|---|
| Чорні смуги / сліди опіків | Темні плями або смуги на частині; гірше після зупинки | Деградований матеріал застряг у зношеному зазорі або мертвій зоні; забитий отвір; пошкоджена поверхня гвинта | Глибоке очищення. Якщо цятки повертаються, потягніть і огляньте. Перевірте наявність подряпин і зношеного зазору. Замініть, якщо в наборі є матеріал |
| Невідповідний розмір кадру / короткі кадри | Дрейфи ваги пострілу; подушка змінюється від пострілу до пострілу | Контрольне кільце не ущільнюється(найпоширеніший); зношені перетинки, через які розплав витікає назад; завищений розмір каналу ствола | Спочатку огляньте чекове кільце. Потім виміряйте зазор. Налаштування не виправлять протікання зворотного клапана |
| Стрибки температури плавлення | Фактична температура розплаву вище заданих значень; знебарвлення матеріалу | Надмірний зсув через неправильний ступінь стиснення; зношений зазор, що ускладнює роботу гвинта; дрейфована термопара | Перевірити термопари. Перевірте швидкість гвинта та протитиск. Якщо геометрія не підходить для смоли, гвинт є виправленням |
| Повільне відновлення / тривала пластифікація | Термін відновлення розтягується; час циклу зростає | Зношений зазор, що знижує ефективність насоса; випуск розділу кормів; неправильна геометрія смоли | Спочатку перевірте охолодження живильного горла та подачу гранул. Потім виміряйте зазор за кресленням |
| Зростання навантаження на двигун / протитиск | Підсилювач двигуна зростає при постійній потужності; сигналізація крутного моменту | Протягування гвинта в отворі (зміщення, погнутий гвинт); надмірний зсув; погіршений будівельний опір матеріалу | Перевірте центрування та прямолінійність гвинтів. Зігнутий гвинт зношує одну сторону каналу ствола і також знищить новий ствол |
| Деградація матеріалу / зміна кольору | Пожовтіння, розкид, ламкість, запах | Занадто довгий час перебування (постріл занадто малий для ствола); занадто агресивний зсув; мертві точки, що утримують матеріал | Перевірте співвідношення розміру пострілу до потужності ствола. Зменшити зсув. Для термочутливих смол єдиним реальним виправленням може бути гвинт із меншим тиском |
| Неплавиться / тверді частинки частково | Жорсткі цятки; лінзоподібні дефекти; слабкі місця | Недостатня здатність до плавлення: L/D занадто короткий, стиснення неправильне, продуктивність перевищила те, що гвинт може розплавити, або зношений зазор | Зменшіть продуктивність або оновіть до загороджувального гвинта. Якщо набір зношений, жодне налаштування не відновить плавлення |
| Кольорові смуги/погана дисперсія | Нерівномірний колір; маткова суміш не диспергується | Відсутність секції змішування; зношений шнек погано перемішує; неправильний гвинт для наповненої або кольорової суміші | Вкажіть секцію змішування (Maddock або pin). Спочатку переконайтеся, що гвинт не просто зношений |
Чорні смуги або сліди опіків
Зруйнований полімер десь осідає і розпадається на частини. Класичними прихованими місцями є зношений зазор, порізаний отвір, пошкоджене стопорне кільце та будь-яка мертва точка, де потік застоюється.
Спочатку глибоке очищення. Якщо плями з’являться після ретельного очищення, це не просто залишки. Він безперервно виготовляється плямою у вашій машині, і вам потрібно витягнути гвинт і знайти його.
Невідповідний розмір знімка або короткі кадри
Перевірте кільце, перш ніж торкнутися налаштування. Коли зворотний клапан перестає герметизуватися, розплав витікає назад під час впорскування, і постріл, який машина думала, що виміряла, не є пострілом, який отримує форма.
Роздача — подушка. Послідовний процес забезпечує стійку подушку. Коли подушка блукає від кадру до кадру, розплав йде кудись, куди не слід.
Підвищення або надто висока температура плавлення
Вимірюйте фактичний розплав за допомогою зонда, а не довіряйте заданим значенням. Якщо фактичний розплав проходить значно вище зон, додаткове тепло надходить від зсуву, а не від смуг.
Тепло зсуву зростає, коли стиснення є занадто агресивним для смоли, коли швидкість шнека занадто висока, коли протитиск надмірний і коли зношеному гвинту доводиться докладати більше зусиль, щоб перемістити той самий матеріал.
Повільне відновлення гвинта / тривалий час пластифікації
Почніть з бункера. Перемикаючі гранули, перегріте живильне горло та неадекватне охолодження корму – все це перешкоджає відновленню шнека та розтягування, і жодне з них не є дефектом шнека.
Якщо корм здоровий, а відновлення відбувається повільно, виміряйте кліренс. Гвинт, який втратив свою ефективність накачування через знос, потребує більше часу, щоб заповнити ту саму порцію, і це відображає тривалість циклу.
Зростання навантаження двигуна або зворотного тиску
Підвищення ампер при постійній потужності означає, що щось чинить опір. Зігнутий гвинт, що тягнеться в каналі ствола, є небезпечним випадком: він зношує одну сторону стовбура, і новий гвинт, встановлений проти цієї невідповідності, зношується так само за тією ж схемою.
Перевірте прямолінійність і вирівнювання, перш ніж щось замовляти. Односторонній знос отвору є відбитком пальця.
Деградація матеріалу або зміна кольору
Домінують дві причини: занадто гарячий матеріал або занадто довго був гарячим. Друге – те, за чим сумують люди.
Постріл, який занадто малий для ствола, змушує танути цикл за циклом, обережно варячи, поки не пожовтіє. Жодна конструкція гвинта не фіксує маленький постріл у великому стволі. Виправте діаметр гвинта або перенесіть роботу на меншу машину.
Як замовити заміну гвинта
Жоден конкурент не покриває це, і це деталь, яка насправді потрібна покупцям. Незалежно від того, чи замовляєте ви в виробника комплектного обладнання чи в незалежногозавод гвинтових бочок, та сама інформація керує цитатою.
Розміри та характеристики, які ви повинні надати
- Марка і модель машини.Щоб підтвердити монтажні розміри та розміри приводу, достатньо фотографії таблички.
- Діаметр гвинта та співвідношення L/D,з креслення або виміряно безпосередньо.
- Смола з вмістом наповнювача.Це керує основною сталлю та обробкою поверхні більше, ніж будь-що інше в списку.
- Розмір пострілу та цикл цілі,тому геометрію можна оптимізувати, а не копіювати.
- Малюнок, або поношений зразок.Або працює. Зношену деталь можна виміряти та відновити повну геометрію.
- Що пішло не так минулого разу.Надішліть шаблон зносу разом із деталлю. Плавна втрата розмірів говорить про стирання. Піттинг говорить про корозію. Односторонній знос говорить про вирівнювання, яке новий гвинт не виправить.
Про останній елемент покупці забувають, і саме він заважає вам купити точну копію невдачі.
OEM-Match проти спеціального дизайну: плюси та мінуси
Збіг OEMвідтворює оригінальну геометрію. Це правильний вибір, коли оригінальний гвинт підходить для вашого процесу та просто зношується. Передбачуваний, перевірений за кресленням, без повторної перевірки процесу.
Індивідуальний дизайнзмінює геометрію відповідно до того, що ви насправді використовуєте сьогодні. Це правильний вибір, коли процес змінився, а шнек – ні: ви додали шліфування, перейшли на марку з наповнювачем, змінили вихідні показники або оригінальний шнек погано впорався зі смолою.
Замовлення відповідності OEM, коли процес змінився, відтворює проблему в новій сталі. Замовлення нестандартного дизайну, коли оригінал був нормальним, додає витрат і повторної перевірки. Модель одягу підкаже вам, у якій ситуації ви перебуваєте.
Чого очікувати, беручи постачання з Китаю
Час виконання залежить від геометрії, обробки поверхні та наявності креслення. Попросіть це в письмовій формі разом із вашою пропозицією та запитайте, з чого починається годинник: підтвердження креслення чи замовлення на купівлю. Вони не однакові дати, і різниця часто становить тиждень.
Три речі, які варто визначити, перш ніж взяти на себе зобов’язання:
- Коли починається виробництво.Зворотне проектування зношеного зразка додає час до того, як буде вирізана одна стружка. Малюнок видаляє цей крок.
- Що додає обробка поверхні.Біметалеве наплавлення та карбідне напилення є окремими етапами процесу з окремою чергою.
- Морські перевезення окремо.Це не час виготовлення, і це кількість, яка дивує тих, хто купує вперше.
Наша власна пропозиція є прозорою за своєю думкою: ми надаємо приблизну вартість продукту, доставку та поточне технічне обслуговування, тому нема про що дізнаватися пізніше. Ви отримаєте цю пропозицію протягом 12 годин.
Сплануйте час виконання робіт із чергуванням запасних комплектів, описаним раніше. Набір, замовлений у журналі зносу, доставляється за вашим графіком. Набір, замовлений після поломки, доставляється вчасно, повітрям, за ціною, яку ніхто не любить пояснювати.
Критерії прийнятності якості та пункти перевірки
Це ті перевірки, які відрізняють справжнього постачальника від дешевого. Попросіть їх у письмовій формі, перш ніж розмістити замовлення, і перевірте їх, коли набір прибуде:
- Зовнішній діаметр у кількох точках уздовж кожного польоту
- Діаметр і циліндричність отвору
- Твердість поверхні як aвимірюване значення(HV або HRC), а не специфікація каталогу
- Глибина азотованого корпусу або глибина шару сплаву на біметалічному отворі
- Концентричність і прямолінійність
- Шорсткість поверхні (Ra)
- Марка основної сталі, підтверджена
Твердість і глибина корпусу є двома найважливішими, і вони найчастіше тихо знижуються. Азотований шар при 950–1050 HV і глибині 0,5–0,8 мм — це специфікація, якої ви можете дотримуватися у постачальника. Сам по собі «азотований» не є.
Якщо цитата значно нижча за інші, запитайте, що це за сталь і наскільки глибока обробка. Майже завжди це те, де ховається різниця, і ви повертаєте її в ранньому носінні.
Наше повне покрокове керівництво щодо постачання міститься в посібнику із замовлення гвинтових бочок.
Потрібна заміна або спеціальний гвинтовий циліндр? Надішліть модель вашої машини, малюнок або зношений зразок. Ціну надаємо протягом 12 годин.
Отримайте ціну на гвинтовий стволЧасті запитання
Питання: Як довго служить стовбур гвинта для лиття під тиском?
A: На некорозійних смолах, таких як PE та PP, наші азотовані ін’єкційні гвинти 38CrMoAlA працюють приблизно 10 000–20 000 годин. Склонаповнені компаунди, ПВХ і важке повторне подрібнення зменшують це, і наскільки це залежить від вмісту наповнювача та продуктивності. Не біжи годинник і сподівайся: міряй. Принаймні раз на рік перевіряйте OD та ID отвору на робочому кресленні на абразиві та записуйте тенденцію. Тенденція, а не кількість годин показує вам, коли замовляти наступний комплект.
З: Який стандартний зазор між гвинтом і стволом?
A: Єдиної цифри немає, тому що зазор залежить від діаметра гвинта. Основним галузевим правилом для нового набору є приблизно 0,001 дюйма радіального зазору на кожен дюйм діаметра гвинта, тому гвинт діаметром 60 мм приземляється приблизно на 0,06 мм на бік. Ваш креслення конструкції є авторитетом. Як практична межа обслуговування, якщо виміряний зазор збільшився приблизно вдвічі, або продуктивність помітно впала за тієї самої швидкості гвинта, заплануйте заміну.
З: Чи можу я використовувати один гвинт для кількох різних смол?
Відповідь: У родині, так. Гвинт загального призначення добре справляється з PE, PP, PS та ABS, тому виробники машин постачають його як стандарт. У родинах ні. Гвинт GP на твердому ПВХ руйнує матеріал і роз’їдає сталь. Гвинт GP на скляному нейлоні швидко зношується. І шнек розміром для одного об’єму пострілу не може виконувати роботу, яка використовує невелику частину стовбура без варіння матеріалу. Якщо ваші смоли перекривають ці проміжки, вам знадобиться більше ніж один гвинт або гвинт, призначений для найважчого випадку.
З: Як я можу визначити, чи мій гвинт для лиття під тиском зношений?
A: Машина спочатку повідомляє вам, а мікрометр підтверджує це. Слідкуйте за падінням продуктивності при тій самій швидкості шнека, розтягуванням часу відновлення, підвищенням температури розплаву за незмінних заданих значень, чорними цятками, які повертаються після очищення, та зміною розміру порції. Будь-який із них виправдовує затягування гвинта. Потім виміряйте OD мікрометром і внутрішній діаметр отвору за допомогою калібру у відповідних положеннях і порівняйте радіальний зазор із кресленням. Симптоми припускають; вимірювання підтверджує.
З: Що таке біметалічний гвинтовий ствол і коли він мені потрібен?
Відповідь: Біметалічний ствол утримує корпус із легованої сталі та заплавляє міцніший сплав у канал ствола. На наші стволи ми розпилюємо твердий сплав по всьому колу навколо зони зносу каналу ствола, доводячи внутрішню твердість до 62 HRC. Лінію легко провести:скловолокно до 30% добре працює на азотованому наборі 38CrMoAlA. Понад 30% скла, з мінеральним наповнювачем або антипіреном, або на корозійній смолі, стає біметалічним. Азотований корпус являє собою дифузійний шар 0,5–0,8 мм, і важкий наповнювач прорізає його задовго до того, як сталь під ним буде закінчена.
З: Чи впливає конструкція шнека на якість деталей під час лиття під тиском?
A: Безпосередньо та більше, ніж більшість параметрів процесу. Геометрія шнека визначає, наскільки повністю розплавиться матеріал, наскільки рівномірною є температура розплаву, наскільки добре диспергуються колір і наповнювач і наскільки однорідним є постріл. Нерозплавлення, смуги, розкиди, деградація та зміна дробу — все це відстежується конструкцією гвинта або зносом гвинта принаймні так само часто, як і контролер. Коли дефект протистоїть кожній зміні налаштувань, як правило, причиною є геометрія або знос.
З: Яка різниця між шнеком для ін’єкцій та екструзійним шнеком?
A: Екструзійний шнек безперервно обертається, і насоси плавлять вперед без зупинки. Ін’єкційний гвинт виконує дві функції: він обертається, щоб пластифікувати постріл, потім припиняє обертатися й рухається вперед, як поршень, щоб впорснути його. Зворотно-поступальний рух є причиною того, чому ін’єкційні гвинти мають стопорне кільце на кінці, і чому вони мають менші співвідношення L/D, як правило, від 18:1 до 25:1, ніж екструзійні гвинти. Матеріал також знаходиться в ін’єкційному стволі між пострілами, що робить критичним значенням час перебування та розмір пострілу.
Питання: Чи може виробник гвинтового барабана скопіювати мій гвинт без креслення?
A: Так. Доставте зношену частину, і геометрію можна буде виміряти та реконструювати: діаметр, співвідношення сторін, глибину каналу та розміри підгонки на кінці приводу. Ми тримаємо ін’єкційні гвинти на ±0,001 мм. Варто зауважити одне застереження: зношений гвинт має менші розміри, ніж він залишив фабрику, тому заміну слід створювати відповідно до початкового задуму конструкції, а не до зношених розмірів. Надішліть шаблон зносу разом із деталлю, і новий гвинт буде вказано проти несправності замість того, щоб успадкувати його.
Висновок
Три ідеї містять весь посібник.
Відбір слідує за смолою.Геометрія (L/D, ступінь стиснення, тип гвинта) відповідає тому, як плавиться ваш полімер. Обробка поверхні відповідає тому, наскільки брудний ваш корм. Чисті смоли добре працюють на азотованому 38CrMoAlA. Абразивні та корозійні подачі потребують біметалічного отвору, і вказівка чистого корпусу є найпоширенішим способом, за допомогою якого новий набір вмирає раніше.
Технічне обслуговування купує роки, а дані купують планування.Продувайте перед кожною зупинкою, очищуйте латунню, а не сталлю, і вимірюйте зазор щоразу, коли гвинт викручується. Журнал зносу перетворюється на «чи зношений?» на «коли він перетне межу?», що є різницею між плановим переходом і зупинкою.
Перш ніж налаштовувати процес, продіагностуйте машину.Коли продуктивність падає, цикли розтягуються, подушка блукає або цятки повертаються після очищення, блок пластифікації говорить. Налаштування не можуть відновити втрачений зазор або повторно ущільнити зношене контрольне кільце. Витягніть гвинт і виміряйте його.
Nanhaiya створює шнеки та бочки більше двадцяти років і обслуговує понад 500 клієнтів по всьому світу. Наші гвинти для ін’єкцій виготовлені з 38CrMoAlA, загартовані та відпущені, потім азотовані за температури 500–560 °C до корпусу 0,5–0,8 мм при 950–1050 HV, витримані з допуском ±0,001 мм і розраховані на 10 000–20 000 годин у некорозійному стані. смоли. Там, де подача жорсткіша, ми розпилюємо твердий сплав по повному колу навколо зони зносу отвору та підвищуємо внутрішню твердість до 62 HRC.
Перш ніж зробити замовлення, наші інженери разом з вами перевірять параметри: діаметр, співвідношення сторін, глибину гвинтового каналу та вибір матеріалу між 38CrMoAlA та дуплексним сплавом. Ця консультація безкоштовна, а цінова пропозиція включає продукт, доставку та очікувану вартість обслуговування, тому пізніше не з’явиться нічого, чого не було на сторінці.
Після доставки наші технічні спеціалісти підтримують установку та введення в експлуатацію, гарантія діє до контракту (зазвичай один-два роки), а на будь-які проблеми після продажу ми отримуємо відповідь протягом 24 годин, а рішення – протягом 48.
Надішліть нам свою модель машини, смолу та проблему, яку ви намагаєтеся вирішити. Ви отримаєте специфікацію та пропозицію протягом дванадцяти годин.
Розкажіть нам про свою машину, смолу та що пішло не так минулого разу. Ми будемо вказувати набір, який його фіксує, а не той, який його повторює.
Зв’яжіться з Nanhaiya, щоб отримати ціну