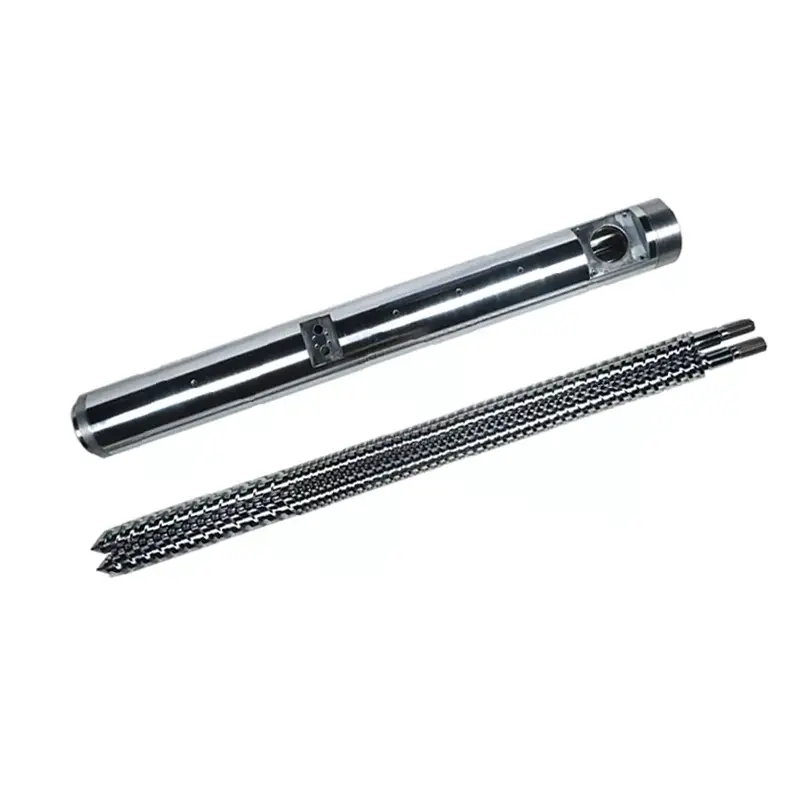
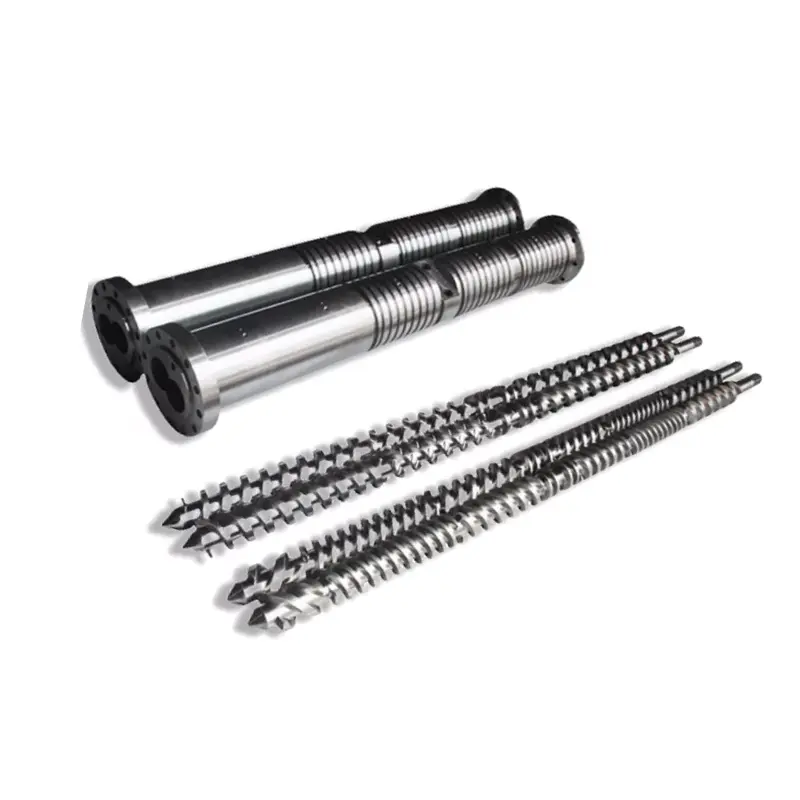
Конічні та паралельні двошнекові екструдери: що ми порівнюємо?
Що таке конічний двошнековий екструдер?
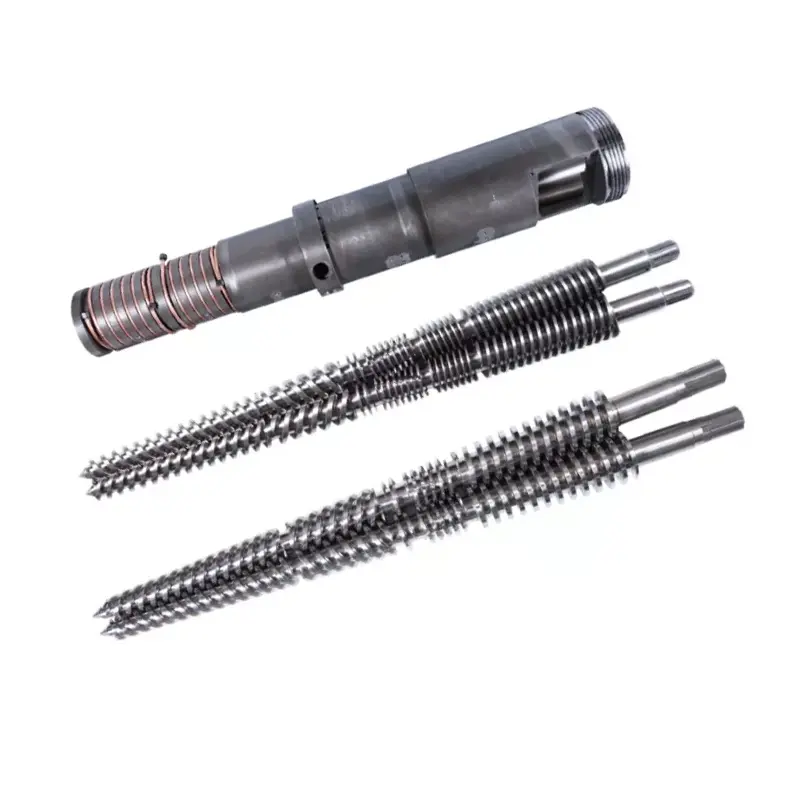
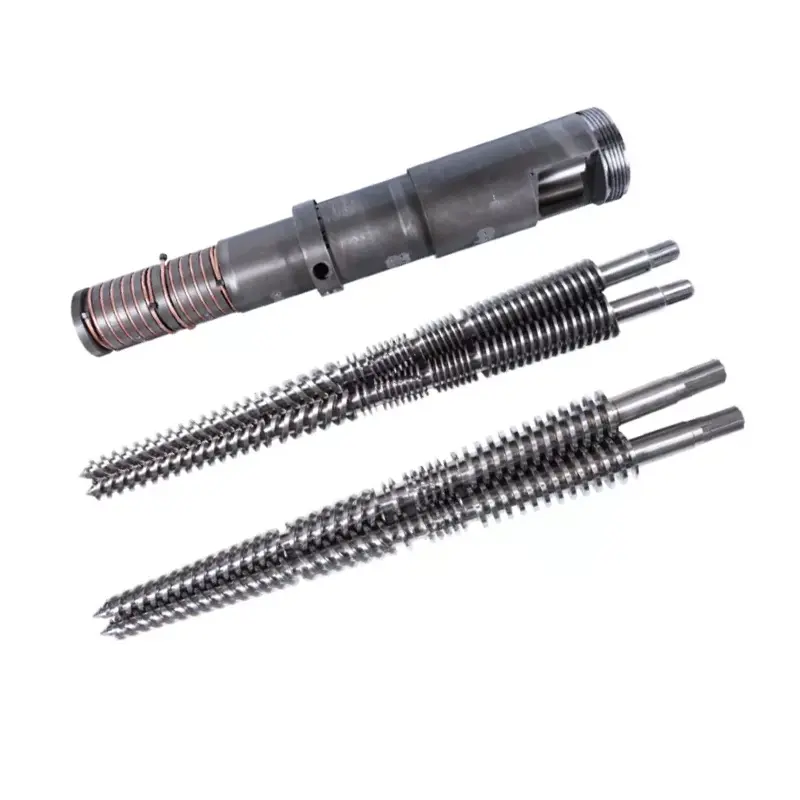
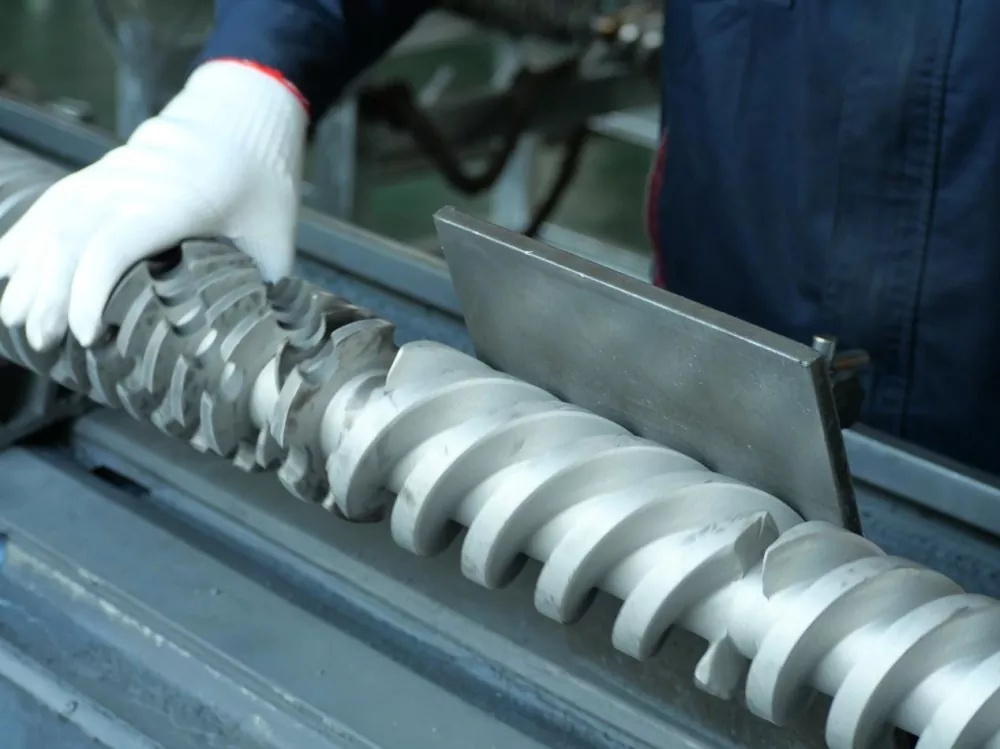
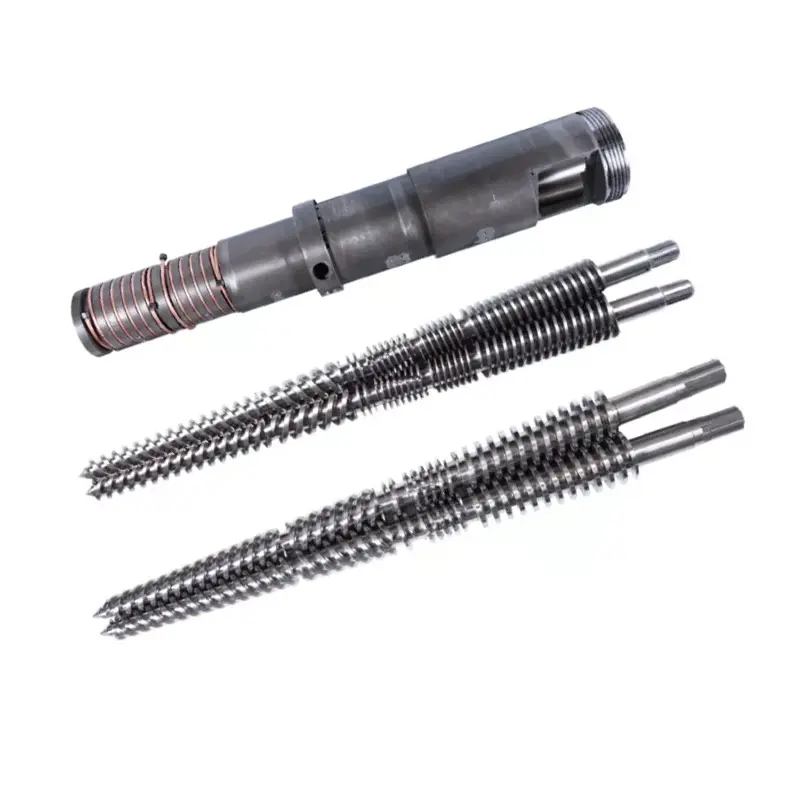
Конічний двошнековий екструдер має шнеки, зовнішній діаметр яких змінюється вздовж довжини обробки. У традиційній конструкції з ПВХ, про яку тут йдеться, кінець подачі більший, а кінець випуску менший. Такий опис, як «конічний шнековий екструдер», все ще залишає напрямок обертання, взаємодію та застосування для підтвердження.
Що таке паралельний двошнековий екструдер?
Паралельний двошнековий екструдер має паралельні осі шнеків і постійний номінальний зовнішній діаметр уздовж секції обробки. Геометрія каналу ще може змінюватися. Слово «паралельно» не говорить про те, чи обертаються шнеки разом чи в протилежних напрямках, чи машина призначена для компаундування чи прямого екструзування продукту.
Nastaj і Wilczyński розрізняють двошнекову екструзію з двошнековим обертанням, що обертається в протилежному напрямку.Дослідження 2024 року щодо збільшення масштабів екструзії протилежного обертання. Їхнє обговорення визначає обробку ПВХ-порошку як важливе застосування протилежного обертання. Це розрізнення процесів є відправною точкою для осмисленого порівняння.
Тримайте послідовне завдання покупки
Для сухої екструзії ПВХ порівняйте відповідні конічні та паралельні конфігурації за однакових вимог до продукту. Не переносьте заявку на високошвидкісну суміш, що обертається разом, на машину для труб, що обертається протилежно, просто тому, що обидва мають паралельні гвинти. Якщо ваше завдання - виробництво складів, скористайтеся нашим розширювачемпосібник з вибору матеріалу та екструзійної системиспочатку налагодити процес.
Для нової лінії постачальник машини повинен визначити повну робочу конфігурацію. Для заміни компонентів ми починаємо з встановленої машини та її креслень. Котирування гвинтів і бочок не може сама по собі визначити, чи підходить інша архітектура машини.
Чим відрізняються геометрія, міжцентрова відстань і розміри моделі
Корисна геометрична відмінність полягає в тому, де матеріал має простір і де має підходити збірка. У звичайній конічній конструкції діаметр і відстань між осями гвинтів змінюються вздовж довжини обробки. При паралельному розташуванні осі залишаються паралельними. Жоден опис не визначає глибину каналу, місцеве стиснення, робочий зазор або повний тиск.
Діаметр пари не є показником ємності
нашряд конічних подвійних шнеківсписки пар, включаючи Φ65/Φ132 і Φ80/Φ156. Перед замовленням перевірте, які кінці ідентифікує креслення та відповідну довжину обробки. Не читайте друге число як діаметр труби або співвідношення довжини до діаметра. L/D безрозмірний; діаметр несе одиницю довжини.
TheПВХ-трубка з паралельним шнекомперелік сторінок від Φ45 до Φ150 мм і L/D від 32 до 38 з налаштуванням. Це опубліковані варіанти продукту. Вони не встановлюють еквівалентний конічний розмір або універсальний діапазон продуктивності.
Включіть привід і опору
Ми просимо макет виходу коробки передач, деталі з’єднання та допустимий робочий діапазон разом із кресленням блоку обробки. Відстань під підшипник або більший діаметр кінця подачі не є заміною для перевірених характеристик крутного моменту, швидкості та тяги. Порівнюйте повні пропозиції замість того, щоб робити висновок про механічну здатність із фотографії.


Конічний та паралельний двошнековий екструдер: порівняння подібного
Обидві конфігурації заслуговують на оцінку, якщо вони пропонуються для однієї роботи з ПВХ. Їх потенційні переваги стають корисними лише після того, як постачальник визначає фактичний профіль шнека, пристрій подачі, привод і умови експлуатації. Ми б використали наведену нижче таблицю, щоб порівняти пропозиції, а не нагороджувати універсального переможця для кожного рядка.
| Рішення | Конічна конфігурація | Паралельна конфігурація | Докази для запиту |
|---|---|---|---|
| Прийом матеріалу | Перевірте геометрію кінця подачі та придатний для використання вхідний отвір із запланованою порошковою сумішшю. | Перевірте отвір подачі, профіль каналу та систему подачі для однієї суміші. | Форма корму, насипна щільність і стабільна швидкість подачі. |
| Термічна історія синтезу | Оцініть змінну геометрію за допомогою контролю швидкості, наповнення та температури. | Оцініть обрану довжину обробки та локальну геометрію каналу. | Визначений матеріал, вікно процесу та кінцевий продукт. |
| Вентиляція | Перевірте положення вентиляційного отвору та необхідні умови процесу. | Підтвердьте положення вентиляційного отвору та функцію підвищення тиску внизу. | Пробні спостереження та погоджені умови вентиляційної системи. |
| Тиск і навантаження приводу | Використовуйте фактичні обмеження диска та процесора. | Використовуйте фактичні обмеження диска та процесора. | Схвалені постачальником робочі зони та навантаження на матрицю. |
| Вихідний діапазон | Підтвердьте прийнятний вихід для необхідних розмірів продукту. | Підтвердьте прийнятний вихід із тими ж межами якості. | Стабільні мінімальні та максимальні точки виробництва. |
| Енергія | Виміряйте потенційну робочу точку. | Виміряйте потенційну робочу точку. | кВт/год за прийнятий кг із зазначеним межею та періодом часу. |
| Знос і заміна | Перевірте сполучаються частини та дозволені умови регулювання. | Огляньте обидва гвинти та обидва отвори ствола. | Розташована карта зносу та обсяг заміни. |
| Інвестиції | Включіть установку, допоміжні засоби та необхідний асортимент продукції. | Включіть той самий обсяг проекту. | Деталізовані пропозиції з еквівалентними винятками та умовами прийняття. |
В рефераті йогопорівняння паралельного та конічного видавлювання, С. Зайферт оцінює конфігурацію, час перебування та зсув щодо кінцевого використання ПВХ. Це підтримує специфічне для процесу порівняння; він не забезпечує універсальне обмеження розміру труби або відсоток енергозбереження для нової покупки.
Як ваш склад ПВХ змінює рішення
Почніть специфікацію з того, що надходить у машину, а що має залишити матрицю. "Жорсткий ПВХ" є занадто широким для порівняння двох пропозицій. Ми б запитали сорт смоли, тип наповнювача та завантаження, стабілізатор і систему змащення, перероблений вміст, форму подачі та спосіб приготування. Запишіть перегляд рецепта, щоб випробування та цитата описували той самий матеріал.
Зберігайте явні одиниці композиції
Навантаження у частках на сто частин смоли означає частки на сто частин смоли, а не масовий відсоток усієї суміші. Як простий приклад складу, 100 масових частин смоли плюс 50 частин наповнювача без інших інгредієнтів містять 50 ÷ 150 = 33,3% наповнювача від загальної маси. Додавання інших інгредієнтів змінює цей відсоток. Ця арифметика не встановлює безпечне завантаження для жодної машини.
Запитайте, як буде оцінюватися консистенція корму. Зміну об’ємної щільності або приготування корму слід фіксувати, а не ховати за незмінною назвою полімеру. Якщо постачальник рекомендує іншу геометрію, вимагайте пояснення, пов’язане з ідентифікованим станом матеріалу та виробничим завданням.
Визначте корисне злиття та вентиляційне вікно
Настая і Вільчинськихдослідження екструзії проти обертаннярозглядає температуру, розвиток плавлення та пропускну здатність як пов’язані цілі масштабування. Він також описує потоки витоків у системах взаємозачеплення. Тому ми не будемо робити висновок про повний процес на основі порожнього об’єму каналу або вказувати швидкість шнека без урахування розвитку матеріалу вздовж агрегату.
Погодьтеся, які показники тиску та температури матеріалу будуть взяті, де вони будуть взяті та як зразки продукції будуть пов’язані з цими показниками. Задані значення бареля самі по собі не забезпечують такого запису. Корисне робоче вікно визначає умови, в яких проходить необхідний продукт, а не лише те, де машина продовжує працювати.
Використовуйте випробування продукту в межах їх фактичного обсягу
ASTM D2152-23розглядає адекватність зварювання жорстких ПВХ труб і формованих фітингів шляхом занурення в ацетон. Його опубліковані обмеження свідчать про те, що він не може відрізнити термічну деградацію від адекватного синтезу та не замінює інші фізичні чи хімічні тести. Це не загальний сертифікат якості продукції. Будь-яке застосовне тестування розчинників належить кваліфікованому персоналу та необхідному контролю безпеки.
Для відповідного проекту напірної труби з ПВХ-U з суцільною стінкою,ISO 1452-2:2009визначає характеристики труб і відповідні параметри випробувань. Він не вибирає геометрію гвинта. Узгодьте застосовний стандарт продукту, видання та вимоги ринку, перш ніж вирішити, що є прийнятним виходом.
Розміри екструдера відповідно до товарного виходу
Виробнича ціль повинна випливати з графіка випуску продукції. Ми просимо надати необхідний діапазон продуктивності, а не лише найбільшу трубу чи найвищий каталожний номер. Лінія, яка відповідає одній високій продуктивності, може потребувати окремого перегляду для менших продуктів, повільнішої роботи або іншої формули.
Переведіть швидкість лінії в масову витрату
Для безперервного продукту помножте фактичну масу на метр на швидкість лінії та переведіть хвилини в години. Використовуйте вказану вагу продукту або перевірений вимір. Не приймайте загальну щільність або товщину стінки під час розрахунку реальної потреби на закупівлю.
Необхідна витрата продукту (кг/год) = маса на метр (кг/м) × швидкість лінії (м/хв) × 60
Для зразкової труби вагою 2,0 кг/м при 3,0 м/хв мета становить 360 кг/год. При 4,0 м/хв цей же продукт потребує 480 кг/год. Це передбачувані дані планування, а не результати випробувань Nanhaiya. Жоден розрахунок не говорить нам, чи відповідатиме конкретна конічна чи паралельна машина вимогам якості.
Перевірте решту рядка
Перевірте змішування та підготовку корму на початку, потім калібрування, охолодження, відведення та нарізку вниз. Попросіть відповідальних постачальників обладнання підтвердити запропоновані точки виробництва. Якщо існуюча секція охолодження підтримує лише поточну швидкість продукту, схвалення більшої продуктивності екструдера не схвалює вищу швидкість лінії.
Набір тиску також належить до порівняння. Зміна продукту або матриці може змінити завдання машини, навіть якщо бажані кг/год залишаються незмінними. Запишіть інструменти та місця вимірювання з кожною точкою виробництва, щоб заява про потужність залишалася доступною для тлумачення.
Порівняйте асортимент продукції
Ми склали б короткий список конфігурації, яка може продемонструвати необхідний асортимент із прийнятним продуктом, а потім порівняли б його вартість. Не додавайте довільний відсоток безпеки та викликайте вибрану машину. Будь-яка резервна потужність повинна відповідати визначеному майбутньому продукту, обов’язку або робочим вимогам, які переглянув постачальник.
Порівняйте енергію, знос і загальні експлуатаційні витрати
Номінальна потужність двигуна – це специфікація потужності, а не виміряний рахунок за електроенергію. Для корисного порівняння енергоспоживання двошнекового екструдера визначте, що включає лічильник: привід і нагрівачі, весь екструдер або всю лінію. Залиште цю межу незмінною та вкажіть, чи включено запущене та відхилене виробництво.
Розділіть енергію на прийнятний продукт
Питома енергія (прийняті кВт-год/кг) = виміряна енергія протягом інтервалу ÷ прийнятна маса продукту протягом того самого інтервалу
Наступний одногодинний приклад є гіпотетичним. Обидва кандидати використовують однакові критерії прийнятності продукту та межі вимірювання енергії. Це показує, чому загальна пропускна здатність і ефективність прийнятного випуску можуть призвести до різних висновків.
| Приклад планування на одну годину | Кандидат А | Кандидат Б |
|---|---|---|
| Енергія в межах зазначених меж | 100 кВт/год | 120 кВт/год |
| Маса валової продукції | 500 кг | 600 кг |
| Приймається маса товару | 480 кг | 540 кг |
| Енергія на кг брутто | 0,200 кВт/кг | 0,200 кВт/кг |
| Енергія на прийнятий кг | 0,208 кВт/кг | 0,222 кВт/кг |
B забезпечує більше прийнятного матеріалу в інтервалі; А споживає менше енергії на прийнятий кілограм. Це компроміс при купівлі, а не доказ того, що геометрія виграє. Вкажіть необхідну продуктивність і повторіть порівняння в робочих точках, що відповідають графіку виробництва.
Захист від зносу вказуйте окремо
нашПВХ плита конічна сторінка товаруперераховує 38CrMoAlA та варіанти азотування або біметалічної обробки. Ці варіанти не встановлюють множника терміну служби. Ми б указали робочі поверхні, систему матеріалів і вимоги до перевірки в порівнянні з фактичним складом і місцем зносу, а не вибирали лише за етикеткою сплаву.
У порівняння вартості включіть забракований матеріал, час переналагодження, планове технічне обслуговування та обсяг заміни. Використовуйте фактичні операційні записи або чітко визначені оцінки для цих вхідних даних. Нижча закупівельна ціна не визначає, чи відповідає запропонований вузол виробничому асортименту чи підходить встановленому обладнанню.
Як вибрати двошнековий екструдер для ПВХ
Наша рекомендація полягає в тому, щоб залишити обидві геометрії в короткому списку, якщо жодна ще не була виключена процесом або механічними доказами. Потім видаліть невідповідні конфігурації за допомогою фактичної програми. «Труба», «профіль» і «плита» визначають сімейства продуктів, а не повні специфікації екструзії.
Екструзія ПВХ труб
Публікуємо обидва аТруба ПВХ конічна гвинтова бочкаі аПВХ-трубка з паралельним шнеком. Це привід для порівняння конфігурацій, а не обіцянка, що кожен розмір підходить для кожної труби. Почніть з розмірів продукту, рецептури, робочого тиску та необхідних стабільних точок виходу.
Сторінка конічної труби містить стрічки для накладки від 16 до 63 мм, від 50 до 110 мм і від 90 до 160 мм. Ці цифри описують перелічені програми труб. Вони не є діаметрами гвинтів і не встановлюють універсальний максимальний розмір труби для конічних машин.
Профілі та дошки
Для профілю включіть креслення розрізу, вагу на метр, порядок калібрування та вимоги щодо прийнятності розмірів. Для плити визначте, чи є вона суцільною чи спіненою, і визначте прийнятну товщину, щільність, де це необхідно, вимоги до поверхні та розмірів. Зміна в конструкції продукту заслуговує на новий перегляд процесу.
нашПосібник із специфікації шурупів для пінопласту ПВХбільш детально охоплює бриф на заміну. Ми б відокремили цей огляд конкретної програми від загального порівняння геометрії. Деревні композити на основі ПВХ також потребують власного перегляду складу; не передавайте висновок із композиту на основі ПЕ або ПП лише тому, що обидва продукти називаються WPC.
Коли знову відкрити вибір
Перегляньте специфікацію, коли змінюється рецепт, форма корму, цільова якість або графік випуску продукції. Для незмінного існуючого процесу слід оцінити правильно підібрану заміну, перш ніж запропонувати переобладнання машини. Для розширеного виробничого завдання попросіть постачальника машини переглянути всю лінію, а не обіцяти зміну лише через геометрію шнека.
Якщо існуюча конічна лінія вже охоплює необхідну якість і діапазон продуктивності, ми спочатку оцінюємо відповідну конічну заміну, а не продаємо паралельне перетворення як автоматичне оновлення. Те саме міркування стосується задовільної паралельної прямої. Для нового виробничого обов'язку виберіть конфігурацію з продемонстрованою придатністю до застосування; вища закупівельна ціна або більший номінальний діаметр не є такою демонстрацією.
Чи можете ви замінити або переобладнати наявний гвинт і стовбур?
Конічний двогвинтовий ствол і паралельний двошнековий ствол не є взаємозамінними вузлами. Перш ніж обговорювати перетворення, отримайте повний огляд машини. Вихідний механізм коробки передач, з’єднання валів, кріплення стовбура та компонування технологічного блоку належать до цього огляду, а також інтерфейси подачі, вентиляції, нагріву та охолодження.
Перш ніж я рекомендую іншу геометрію гвинта
Коли я розглядаю проблему екструзії ПВХ, моє перше запитання полягає в тому, чи ми відновлюємо початковий процес, чи просимо машину виконати іншу роботу. Для заміни зношених компонентів і збільшення виробничих потужностей потрібні різні докази. Я б не рекомендував перемикатися між конічними та паралельними гвинтами просто тому, що лінія стала нестабільною.
Якщо продуктивність коливається, я починаю з запиту на перегляд рецептури, умов годування, операційних записів і результатів перевірки готової продукції. Я хочу, щоб тиск, температура, швидкість гвинта та прийнятний вихід були записані за той самий період. Порівняння вчорашнього пікового обсягу виробництва з сьогоднішнім середнім мало що говорить мені про те, чи змінився матеріал або продукт.
Далі я переглядаю механічну конфігурацію. Пакет креслень повинен визначати напрямок обертання, геометрію гвинта, міжцентрову відстань, з’єднання приводу та інтерфейси стовбурів. Для заміни вузла мені також потрібні вимірювання, прив’язані до названих позицій на обох гвинтах і обох отворах стовбура. Номер моделі є початковим посиланням, а не дозволом на виробництво.
Потім я розділяю можливі дії. Проблема з годуванням потребує дослідження. При підозрі на знос потрібен відповідний звіт про перевірку. Змінена формуляція вимагає перегляду процесу. Якщо цільова продуктивність зросла, необхідно обговорювати обладнання для охолодження, транспортування та різання, перш ніж я рекомендуватиму більшу обробну одиницю.
Перш ніж продовжити замовлення, я б узгодив два етапи приймання: механічну підгонку та продуктивність виробництва. Перший перевіряє, чи відповідає збірка машині; другий перевіряє, чи узгоджений матеріал дає прийнятний продукт за визначених умов. Зберігання цих рішень окремо дає покупцеві чіткіший шлях від початкової проблеми до обґрунтованої специфікації заміни.
Не розглядайте регулювання як універсальний ремонт
Будь-яке осьове регулювання має відповідати дозволеній процедурі та обмеженням виробника машини. Не переміщуйте конічний набір лише до тих пір, поки вихід не відновиться. Для перевірки та видалення гвинтів використовуйте затверджені заводом процедури ізоляції, охолодження та підйому з кваліфікованим персоналом. нашпаралельний двогвинтовий зазор і напрямна зносупояснює, як організувати відповідний запис вимірювань.
Що потрібно надіслати для запиту пропозицій і тестування виробництва?
Чому я б не схвалив заміну лише за номерами каталогу
Коли я порівнюю опубліковані Nanhaiya конічні та паралельні гвинтові стволи, я спочатку розділяю формати специфікацій. Конічний діапазон включає такі пари діаметрів, як Φ65/Φ132 та Φ80/Φ156. Ці записи каталогу визначають можливі конфігурації; вони не забезпечують еквівалентний вихід або взаємозамінність з іншим вузлом.Конічні специфікації Nanhaiya
Сторінка паралельних гвинтових труб з ПВХ публікує діапазон діаметрів від Φ45 до Φ150 мм і співвідношення L/D від 32 до 38, з можливістю налаштування. Ці цифри описують пропозицію продукту, а не кожен паралельний двошнековий екструдер.Специфікації паралельних ПВХ труб Nanhaiya
Таким чином, паралельна конфігурація 65 мм не може розглядатися як заміна конічної збірки 65/132, оскільки обидва описи містять «65». Я також не став би трактувати другий конічний діаметр як співвідношення L/D або діаметр готової труби.
Я зробив висновок із цього огляду специфікацій, що каталог може допомогти вибрати продукти, але він не може схвалити перетворення. Перш ніж рекомендувати збірку, мені знадобляться конфігурація машини, креслення інтерфейсу, рецептура та ціль виробництва. Тоді я б відокремив розмірну сумісність від продуктивності процесу, яка все ще потребує перевірки.
Це дає покупцеві конкретний результат від порівняння: визначений огляд креслення та обсяг випробування, а не необґрунтовану обіцянку, що зміна геометрії гвинта збільшить продуктивність або зменшить споживання енергії.
Підготувати та підтвердити порівнянну специфікацію
-
Дайте визначення продукту та рецептури
Визначте креслення продукту, перегляд рецепта, форму корму та застосовні вимоги до якості. Запишіть завантаження наповнювача з його одиницями та включіть запланований асортимент продукції.
-
Підтвердьте обмеження лінії
Вкажіть необхідні прийнятні вихідні точки та визначте умови подачі, приводу, інструментів, охолодження, відведення та різання, які повинні підтримувати їх.
-
Перевірте машину та креслення
Надайте ідентифікацію машини, схему обертання, креслення шнека та стовбура, з’єднання приводу, монтажні інтерфейси та позиційні вимірювання зносу для запасних частин.
-
Визначте кожну конфігурацію кандидата
Попросіть постачальника визначити геометрію, матеріали, робочі поверхні, відповідні допоміжні засоби та виключення з пропозиції. Відокремте область компонентів від будь-яких повних змін машини.
-
Погодьте умови випробування та записи
Фіксуйте матеріал, продукт, період вибірки та енергетичну межу. Записуйте швидкість, тиск і температуру в названих місцях, валовий і прийнятний вихід, забрак, умови вентиляції та результати випробування продукції.
-
Приймайте механічну підгонку та виробництво окремо
Перевірте наданий вузол відповідно до затвердженого креслення, а потім оцініть виробництво відповідно до узгоджених критеріїв якості та продуктивності. Зберігайте два записи про прийняття, пов’язані з протестованою конфігурацією.
Надішліть Nanhaiya короткий ПВХ гвинт і ствол
Для конічних або паралельних компонентів надішліть інформацію про машину, рецептуру, креслення продукту та поточні виробничі записи. Вкажіть, чи потрібно вам відновити існуючий процес або оцінити змінений обов’язок, щоб пропозиція компонента відповідала правильному завданню.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Електронна пошта:info@nhyscrew.com
Розташування: район Дінхай, Чжоушань, Чжецзян, Китай.
Часті запитання
Чи завжди паралельні двошнекові екструдери обертаються одночасно?
Ні. Паралель описує геометрію гвинтової осі, тоді як співобертання та протилежне обертання описують рух. При порівнянні обладнання вказуйте обидва поля. Для цього завдання вибору ПВХ необхідно встановити відповідну конфігурацію та обов’язок прямої екструзії, перш ніж використовувати вимоги щодо потужності, змішування чи енергії від іншого типу двошнекової машини.
Чи завжди конічний двошнековий екструдер краще для ПВХ?
Ні. Склад ПВХ і вимоги до продукту не вибирають геометрію самі по собі. Порівняйте запропоновані конічні та паралельні конфігурації за погоджених умов живлення, якості та виробництва. Для заміни встановлена машина та затверджені інтерфейси обмежують вибір перед тим, як порівняння процесів зможе затвердити іншу архітектуру.
Яка конструкція споживає менше енергії на кілограм?
Мітка геометрії не визначає відповіді. Виміряйте енергію та прийнятну масу продукту протягом того самого інтервалу, використовуючи встановлені межі обладнання. Порівняйте робочі точки, необхідні для виробничого графіка. Машина може постачати більше прийнятих кг/год, використовуючи більше кВт-год на прийнятий кілограм у цей момент.
Чи можуть конічний гвинт і бочка замінити паралельний набір?
Вони не є взаємозамінними вузлами. Конверсія вимагає перегляду архітектури машини, вихідних сигналів коробки передач, з’єднань валів, кріплення та інтерфейсів процесу. Для звичайного замовлення на заміну вкажіть відповідну збірку для встановленої машини. Не схвалюйте перетворення з каталожного номера моделі або спільного значення діаметра.
Про що говорить такий номер моделі, як 65/132?
Nanhaiya перераховує Φ65/Φ132 як конічну пару діаметрів гвинта та стовбура. Підтвердьте розташування розмірів і повну геометрію на кресленні. Саме позначення не встановлює довжину обробки, напрямок обертання, продуктивність, розмір труби або взаємозамінність. Другий діаметр не є безрозмірним співвідношенням L/D.
Яка інформація потрібна для порівняння обох конфігурацій?
Надайте перегляд рецептури, форму корму, креслення продукту, вимоги до якості та необхідний прийнятний діапазон випуску. Включіть конфігурацію машини та інтерфейси для заміни. Попросіть кожного постачальника вказати запропонований обсяг обладнання та умови випробувань, а потім порівняйте механічну придатність, прийнятність продукту та експлуатаційні витрати як окремі рішення.