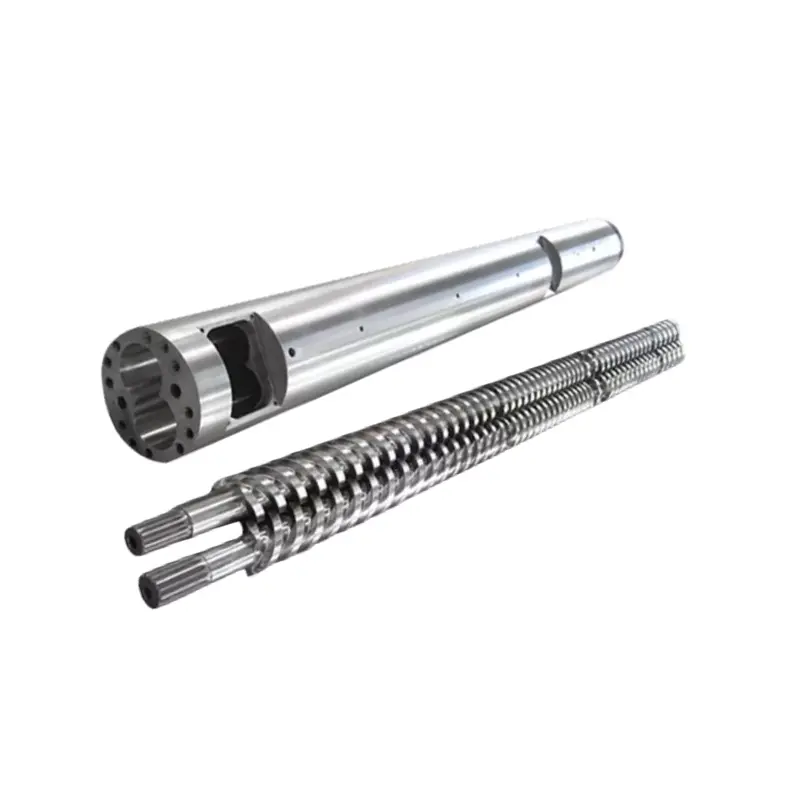
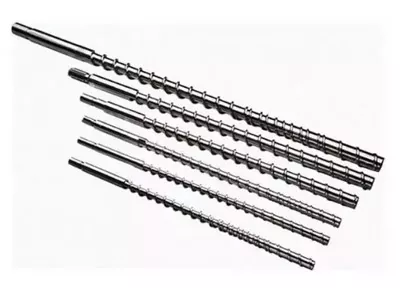
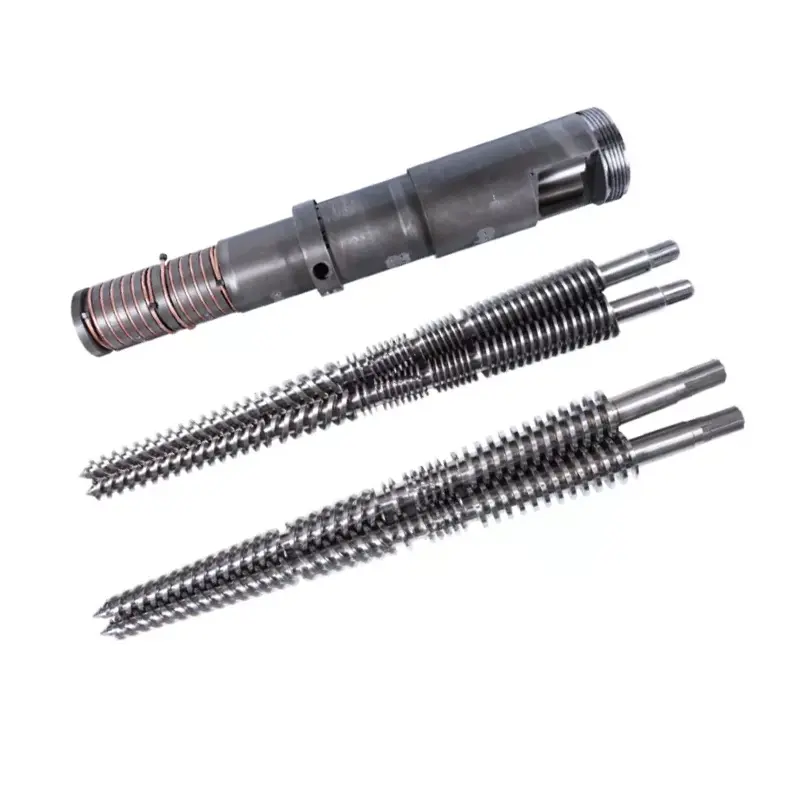
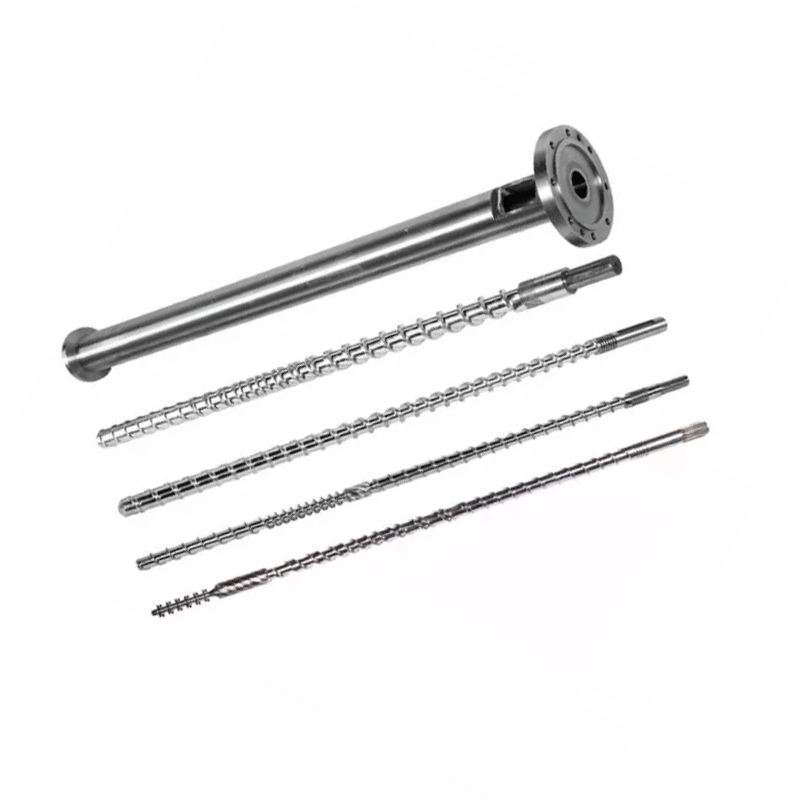
Комплект подвійних гвинтів має більше одного робочого зазору. Щоб прийняти обґрунтоване рішення щодо ремонту чи заміни, відобразіть кожен гвинт, кожну пелюстку стовбура, взаємозв’язок між собою та інтерфейси машини під одним контрольованим посиланням.
Виміряйте знос паралельних подвійних шнеків і барабана як узгоджену систему. Запишіть обидва гвинти на названих осьових станціях, обидві пелюстки отвору у вигляді вісімки у визначених напрямках, зазор між гвинтами, міжцентрову відстань, фазування та осьову посадку. Звірте карту із затвердженим кресленням. Симптоми можуть викликати перевірку, але вимірювання вирішують, чи замінити гвинти, стовбур або весь комплект.

Паралельний здвоєний гвинт не має універсального зазору
На звичайному одинарному гвинті діаметральний зазор часто виражається як внутрішній діаметр бочки мінус зовнішній діаметр вильоту гвинта. Радіальний зазор становить половину цієї різниці. нашпосібник з вимірювання зносу одного гвинтапояснює, чому осьові станції та визначення все ще повинні збігатися.
Місцеве співвідношення діаметрів = відповідний розмір стовбура мінус відповідний зовнішній діаметр гвинта
Місцеве радіальне співвідношення = локальне діаметральне співвідношення, поділене на 2
Ця арифметика не описує повну геометрію набору подвійних гвинтів, що взаємодіють між собою.
Паралельний подвійний гвинт додає другий гвинт, область зчеплення, міжцентрову відстань і часове кутове співвідношення. Стовбур зазвичай має профіль у вигляді вісімки, а не один круглий отвір. Знос також може бути різним в лівій і правій частках і на протилежних гранях льотків.
Таким чином, у файлі вимірювань має бути розділено принаймні п’ять зв’язків:
- Зовнішній профіль кожного гвинта до відповідної стовбурної частини.
- Зазор між гвинтами через зону зчеплення.
- Центральна відстань і положення обох пелюсток стовбура.
- Поетапність обертання, рука й ідентичність лівого чи правого гвинта.
- Відповідні осьові зазори, опорні поверхні, розпірки та кінцеві положення.
Наш вигляд фабрики:покупець, який просить «зазор 0,3 мм» без назви поверхонь, не надав нам виконувану вимогу. Ми запитуємо, чи є це число діаметральним, радіальним, проміжним, боковим, кінчиковим або осьовим, де воно вимірюється та за яких умов. Вгадування тут може створити металевий контакт або залишити новий набір вільним.


Збережіть ідентичність збірки, перш ніж витягувати гвинти
Вимірювання втрачають цінність, якщо лівий і правий гвинти переплутані або опорна фаза зникає під час видалення. Перш ніж послабити вузол, сфотографуйте привідний кінець і розвантажувальний кінець. Позначте напрямок огляду, який використовується для опису обертання, а потім позначте гвинти, вали, прокладки та мітки синхронізації.
Запишіть, чи використовує машинагвинти, що обертаються одночасноабогвинти, що обертаються протилежно. Також зафіксуйте, чи є гвинти цільними чи зібраними з елементів. Не припускайте, що два гвинти з однаковими зовнішніми розмірами мають однакову сторону, шліц, порядок або час.
Використовуйте інструкції щодо видалення від виробника машини та збережіть усі функції блокування та синхронізації. Якщо після повторного складання пару неможливо повернути відповідно до затвердженої процедури, зупиніться. Застосування крутного моменту приводу для подолання невідомої перешкоди може перетворити помилку ідентифікації на пошкодження.

Побудуйте одну систему координат для обох гвинтів і обох пелюсток
Очистіть компоненти, не видаляючи слідів подряпин, втрати покриття або точок. Дозвольте частинам досягти стабільної контрольної температури. Встановіть нульову точку на названому кінці та позначте осьові станції, які можна повторити на гвинтовій парі та стовбурі.
Додайте станції до та після зміни геометрії, подачі та вентиляційних отворів, областей змішування та кінця для створення тиску. На кожній станції визначте лівий гвинт, правий гвинт, ліву та праву частки. Запишіть кілька кутових напрямків, якщо це дозволяє метод, тому що один діаметр може приховати овальність або однобічний знос.
| Поле | Як це визначити | Що це показує |
|---|---|---|
| Осьова станція | Відстань від заданої точки подачі або розвантаження | Де знос концентрується вздовж технологічної секції |
| Гвинтова ідентичність | Зліва або справа, із зазначеним кутом огляду | Асиметричний знос і цілісність пари |
| Гвинтовий профіль | OD, значення кореня, верхівки або бокової сторони з методом і кутовим положенням | Втрати металу на робочих поверхнях |
| Бочкова мочка | Ліва чи права пелюстки, напрямок і вимірювальна площина | Збільшення, овальність і локальне вимивання |
| Переплетені відносини | Іменовані поверхні, кутове положення, умова фазування та спосіб | Ризик надмірного зазору або механічного втручання |
| Стан поверхні | Пронумерована фотографія, прив'язана до карти станції | Задири, ямки, втрата покриття, відкладення та контактні сліди |
| Еталонне значення | Затверджений креслення, звіт про нову деталь або узгоджену базову лінію проекту | Наскільки змінилася геометрія |
Коперіон опублікував метод діагностики стовбуравимагає, щоб його стволи були чистими та прохолодними, а потім використовує вимірювання каналу ствола та відеоінспекцію високої роздільної здатності для певних розмірів ZSK та STS. Ваша машина та інструменти перевірки можуть відрізнятися, але підхід демонструє, чому розмірні та візуальні докази належать до одного звіту.
Не винаходьте роздільну здатність, додаючи знаки після коми поза інструментом і методом. Запишіть прилад, стан калібрування, стан опори, температуру перевірки та запис оператора або перевірки. Повторювана карта з відвертою невизначеністю є більш корисною, ніж вражаюча електронна таблиця, побудована з неоднозначних точок.



Маєте готовий знятий набір подвійних гвинтів для огляду?Надішліть складальне креслення, ліву та праву ідентифікацію, карту станції, фотографії та історію експлуатації. Ми можемо обговорити, що потрібно зберегти і які області потребують більш ретельного вимірювання.
Надішліть карту зносуПереглянути паралельні подвійні гвинтові виробиВикористовуйте поведінку лінії для вибору місць перевірки, а не для оголошення невдачі
Зменшення продуктивності при однаковій швидкості шнека, нестабільний тиск, зміна навантаження, погана дисперсія, нерозплавлений матеріал і повторювані дефекти продукту можуть виправдати перевірку. Вони також можуть походити від годівлі, рецептури, нагрівачів, датчиків, вентиляції, обмеженої матриці або проблеми з приводом.
Збережіть робочу базову лінію перед зміною кількох налаштувань одночасно. Записуйте фактичну швидкість подачі, швидкість шнека, індикацію навантаження або крутного моменту, тиск, налаштування зони, виміряну температуру розплаву, якщо доступно, і перевірки готової продукції. Порівняйте таку саму рецептуру та наступну установку.
Японський металургійний завод зазначає, що зношені подвійні шнекові елементи можуть зменшити пропускну здатність і дисперсію та можуть призвести до серйозної поломки гвинтового валу або коробки передач. Це вагома причина для ранньої перевірки, але симптом все одно має бути пов’язаний із фізичним станом вашої машини.
Якщо лінія повертається до нормального стану після корекції калібрування живильника або заблокованого вентиляційного отвору, ми не будемо продавати знос як діагноз. Якщо процес залишається нестабільним і карта вимірювань показує відповідне локальне збільшення зазору, випадок заміни набагато сильніший. Мета – вирішити виробничу проблему, а не отримати замовлення на найбільший комплект.
| Спостережувана закономірність | Обробляйте перевірки перед засудженням | Речові докази, які потрібно шукати |
|---|---|---|
| Вихід падає з незмінною швидкістю | Точність корму, насипна щільність, рецепт і обмеження матриці | Місцеве розширення отвору, знос польоту та зміна зазору |
| Тиск або навантаження стають нестабільними | Годування, контроль температури, вентиляція та обмеження за потоком | Нерівномірний знос ліворуч/праворуч, відкладення, пошкодження або сліди контакту |
| Погіршується дисперсія або якість розплаву | Партія матеріалу, дозування добавки, конфігурація змішування та історія температури | Знос призначених змішувальних поверхонь або неправильно встановлених елементів |
| Металевий шум або раптове збільшення крутного моменту | Зупиніться під процедурою машини та перевірте привід і центрування | Свіжі контактні сліди, погнуті частини, помилка фази або сторонній матеріал |
| Швидкий повторний знос після заміни | Забруднення матеріалу, вирівнювання, складання, робочі межі та вибір поверхні | Повторне розташування та напрямок пошкодження |
Вирішіть, що замінити зі звіту про відповідність
Заміна лише гвинтів є доцільною, якщо обидві пластини стовбура залишаються в межах схваленої геометрії, співвідношення між центрами надійне та причина зносу зрозуміла. Заміна лише стовбура також може бути виправданою, якщо гвинтова пара залишається прийнятною та сумісною з відновленою геометрією каналу ствола.
Замініть відповідний набір, якщо обидві сторони зношені, еталонна геометрія невизначена або новий компонент все одно працюватиме проти пошкодженого партнера. Якщо характер зносу вказує на невідповідність, помилку фази або сторонній матеріал, усуньте цю причину перед установкою нових деталей.
| Виміряний стан | Ймовірні можливості для оцінки | Необхідний захист |
|---|---|---|
| Зношена гвинтова пара; обидві частки в затверджених межах | Відремонтуйте або замініть гвинти | Перевірте перебудовану або нову геометрію на збереженому стволі |
| Зношені пелюстки стовбура; гвинтів у затверджених межах | Кваліфікований ремонт або заміна ствола | Перевірте сумісність із закріпленими гвинтами та міжцентровою відстанню |
| І гвинти, і стовбур зношені | Заміна відповідного гвинта та стовбура | Затвердити один контрольований набір креслень і план перевірки |
| Локалізований очок або односторонній контакт | Дослідження причини перед вибором компонента | Перевірте центрування, підшипники, вали, фазування та забруднення |
| Геометрія прийнятна, але обов'язок змінений | Огляд процесу та геометрії | Визначте новий матеріал, вихід, обмеження машини та приймання продукту |
Не використовуйте загальний інтернет-множник як ліміт автоматичної заміни. Діаметр, тип гвинта, конструкція машини, допуски на матеріал і виріб мають значення. Оригінальний креслення конструкції та критерії обслуговування виробника машини повинні керувати рішенням.
Щоб дізнатися більше про симптоми та варіанти ремонту, дивнапрямний зносу та заміни стовбура гвинта. Ця спеціальна для подвійної сторінки додає інформацію про ліву/праву частину, пелюсток, центр і фазування, які не охоплюються звичайним одноствольним оглядом.
Використовуйте місце зносу, щоб визначити поверхню
Наньхайяпаралельні двогвинтові виробивключають ПВХ, ПЕ, ПП, гуму, пластик, компаундування та гранулювання. Матеріальне зобов'язання змінюється в цьому діапазоні. Скловолокно, мінеральний наповнювач, пігмент, перероблені забруднення та корозійні компоненти повинні бути вказані за сортом і навантаженням.
На наших сторінках із продуктами, що обертаються разом і в протилежних напрямках, наведено однакові базові еталонні значення: 38CrMoAlA, твердість при термічній обробці від HB260 до 320, твердість азотування від HV950 до 1000, глибина азотування від 0,50 до 0,70 мм і крихкість азотування 1 класу або нижче. Вони також вказують Ra0,4 і прямолінійність гвинта 0,015 мм.
Доступні значення продукту також включають твердість хрому HV 950 або вище при товщині від 0,05 до 0,10 мм і твердість біметалу від HRC60 до 65 на глибині від 2,0 до 3,0 мм. HV і HRC використовують різні шкали, тому найбільше надруковане число не визначає кращий варіант.
| Знахідка з карти зносу | Що визначити в новій специфікації | Що не варто припускати |
|---|---|---|
| Наконечники втрачають матеріал у заповненій технологічній зоні | Захищені місця польоту, обробка або сплав, глибина шару та остаточна геометрія | Кожна зона потребує однакового оновлення |
| Одна пелюстка стовбура зношується більше, ніж інша | Карта пелюстків, перевірка вирівнювання та центру, потім захист ствола | Сам по собі більш твердий матеріал виправить нерівність |
| Пітинг або втрата поверхні | Хімічний склад матеріалу, історія очищення, уражена зона та сумісна система поверхні | Усі пошкодження поверхні є абразивним зносом |
| Контактні сліди повторюються на одній грані | Огляд фазності, прямолінійності, валів, підшипників і вузлів | Єдиною причиною є гвинтовий профіль |
| Рівномірний одяг після тривалої стабільної служби | Оригінальна геометрія, виміряна зміна та необхідний інтервал технічного обслуговування | Автоматично необхідний редизайн |
battenfeld-cincinnati рекомендує вимірювати знос один раз на рік або після 6000 годин роботив інструкції з обслуговування одинарних, конічних здвоєних, паралельних здвоєних і планетарних екструдерів. Розглядайте це як орієнтир для планування одного постачальника. Лінії, які обробляють важкі наповнювачі або мають тенденцію до швидкого зношування, можуть потребувати іншого інтервалу.


Перетворіть файл перевірки на замовлення, придатне для виготовлення
Пакет пропозицій повинен містити виробника машини та модель, затверджені креслення, формулювання матеріалу, експлуатаційний запис і карту зносу. Визначте, чи потрібна вам надійна заміна, оцінка ремонту чи зміна геометрії. Якщо продуктивність має покращитися, вкажіть вимірювану ціль і обмеження машини.
Контроль креслення має таке ж значення, як і номінальний розмір. Наньхайясторінка виробничого обладнанняперераховує свердління та фрезерування з ЧПУ з точністю позиціонування 0,02 мм, токарні верстати з ЧПК для заготовок до 6 метрів, а також п’ятиосьову обробку для нерегулярних рейсів і спеціальних фланців. Ці можливості все ще потребують однозначного креслення та плану перевірки.
Ми ставимо під сумнів креслення, якщо вказаний зазор суперечить зношеному зразку або коли інформація ліворуч і праворуч відсутня. Це частина виробничої відповідальності. Підписаний перегляд креслення дешевший, ніж виявлення розбіжностей під час встановлення.


Потрібна заміна прицілу, перш ніж запитувати ціни?Спочатку надішліть звіт про стару деталь і проблему з роботою. Ми можемо допомогти розділити питання креслення, докази зносу та вибір матеріалу до початку комерційного порівняння.
Запит на перегляд заміниВідкрийте сторінку запитуСпочатку перевірте відповідність, а потім перевірте виробництво
Вхідна перевірка повинна підтвердити ідентичність частини, редакцію креслення, ліві та праві етикетки, документи на матеріали, вказані розміри та захищені поверхні перед встановленням. Зберігайте записи про транспортування та перевірки, прив’язані до серійного номера компонента або ідентифікатора пари, який використовується на вашому підприємстві.
Дотримуйтеся процедур складання, вирівнювання, змащування, нагрівання та запуску екструдера. Підтверджуйте необхідний вільний рух пари лише затвердженим методом. Не використовуйте привід для примусового встановлення непоясненого жорсткого положення.
Комісія з узгодженим матеріалом, організацією корму та матрицею. Записуйте продуктивність, швидкість шнека, індикацію навантаження або крутного моменту, тиск, температуру, стан вентиляції та якість готової продукції. Порівняйте з умовою приймання, а не з коротким обертанням без навантаження або легшою смолою.

Попросіть Nanhaiya переглянути ваш файл зносу подвійних гвинтів
Надішліть креслення машини, ідентифікацію лівого та правого гвинтів, точку огляду обертання, інформацію про фазування, міжцентрову відстань, карту зносу, рецепт матеріалу та робочий запис. Скажіть нам, який симптом спонукав до перевірки та чи є для вас пріоритетом відновлення, подовження терміну служби чи новий процес.
Надсилати креслення та вимірювання електронною поштоюОбговоріть у WhatsAppПереглянути паралельні подвійні гвинтові вироби
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Продукти:Паралельні двогвинтові стволи, що обертаються разом | Паралельні подвійні гвинтові стволи, що обертаються протилежно | ПВХ паралельні двогвинтові бочки | Гумові та пластикові паралельні подвійні гвинти
Електронна пошта:info@nhyscrew.com
телефон:+86-13505809643| мобільний:+86-13587082002
Блок C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China.
Сервісна інформація | Виробниче обладнання | Профіль компанії | Зв'яжіться з нами
Часті запитання
Що таке паралельний двогвинтовий зазор ствола?
Це набір геометричних співвідношень, а не один універсальний розрив. Корисна специфікація розрізняє зазор кожного гвинта до його стовбура, зазор між гвинтами через зону зчеплення, міжцентрову відстань, фазування та будь-який відповідний осьовий зазор. Затверджений креслення машини визначає цільові значення та методи вимірювання.
Чи можу я розрахувати зазор подвійного гвинта як внутрішній діаметр стовбура мінус зовнішній діаметр гвинта?
Це віднімання може описати локальне діаметральне співвідношення лише тоді, коли два значення відносяться до відповідних місць і визначеної геометрії отвору. Він не описує зазор між гвинтами, зачеплення, фазування, міжцентрову відстань або некруглий отвір у вигляді вісімки. Не використовуйте його як єдине прийнятне значення подвійного гвинта.
Скільки місць потрібно виміряти на подвійному гвинті та стовбурі?
Універсального підрахунку не існує. Створіть достатньо осьових станцій, щоб охопити зони подачі, плавлення або стиснення, змішування, вентиляції та створення тиску, а потім додайте станції навколо видимих пошкоджень або змін геометрії. Використовуйте однакові назви станцій на обох гвинтах і обох стовбурах.
Що слід записати перед видаленням паралельних подвійних гвинтів?
Запишіть встановлені положення ліворуч і праворуч, обертання, дивлячись з названого кінця, рух рук, позначки синхронізації або фазування, з’єднання валів, прокладки та осьовий порядок. Сфотографуйте привід і розвантажувальний кінець, позначте кожну частину та збережіть процедуру видалення виробника машини.
Чи можу я замінити лише подвійні гвинти та залишити старий ствол?
Так, коли отвори ствола, співвідношення між центрами та стан поверхні залишаються в затверджених межах і причина зносу гвинта зрозуміла. Якщо стовбур збільшений, овальний, з порізами або неправильно вирівняний, одні лише нові гвинти можуть залишити надмірний або нерівний зазор. Базуйте рішення на основі відповідного звіту про вимірювання.
Як часто слід вимірювати знос паралельного двогвинтового барабана?
Встановіть інтервал на основі плану технічного обслуговування виробника машини, тяжкості матеріалу, годин роботи та власної тенденції зносу лінії. Баттенфельд-Цинциннаті публікує один рік або 6000 годин роботи як свою рекомендацію щодо обслуговування, але це є орієнтиром для планування, а не універсальним лімітом заміни.
Чи Nanhaiya публікує один стандартний робочий зазор для кожного паралельного подвійного гвинта?
Жодне значення робочого зазору не охоплює повного діапазону. Nanhaiya публікує значення матеріалу, термічної обробки, твердості поверхні, глибини шару, шорсткості та прямолінійності гвинта. Функціональні зазори все ще повинні бути визначені на затвердженому кресленні для конкретної машини та гвинтової пари.
Що я маю надіслати, щоб отримати цінову пропозицію на заміну паралельного двогвинтового ствола?
Надішліть виробнику машини та модель, затверджені креслення, ідентифікацію лівого та правого гвинтів, точку огляду обертання, міжцентрову відстань, деталі з’єднання та фланців, рецептуру матеріалу, продуктивність та робочий запис, карту осьового зносу, фотографії поверхні, історію несправностей та необхідні документи перевірки.
Для вибору системи та принципів роботи продовжуйте з нашимнаправляюча паралельного двошнекового екструдераабо ширшепосібник з вибору двошнекового екструдера.