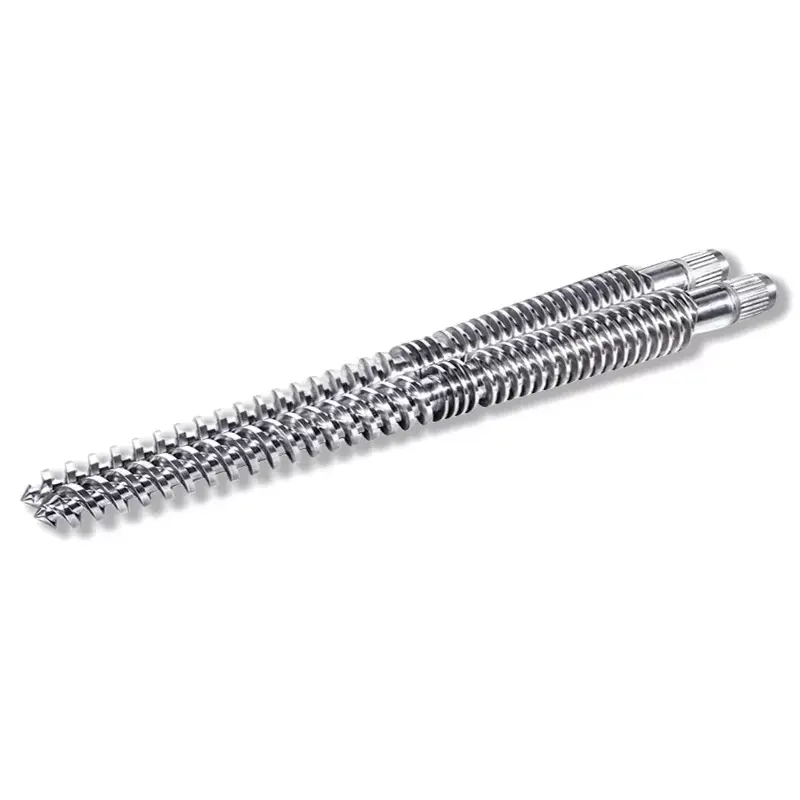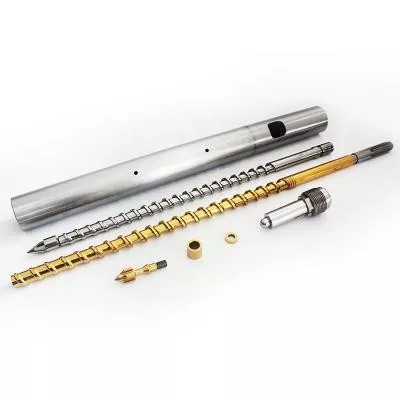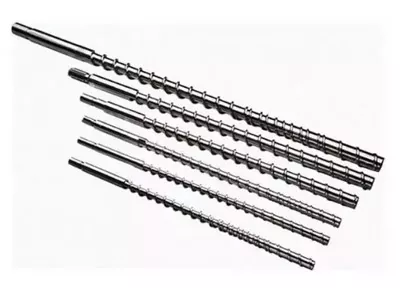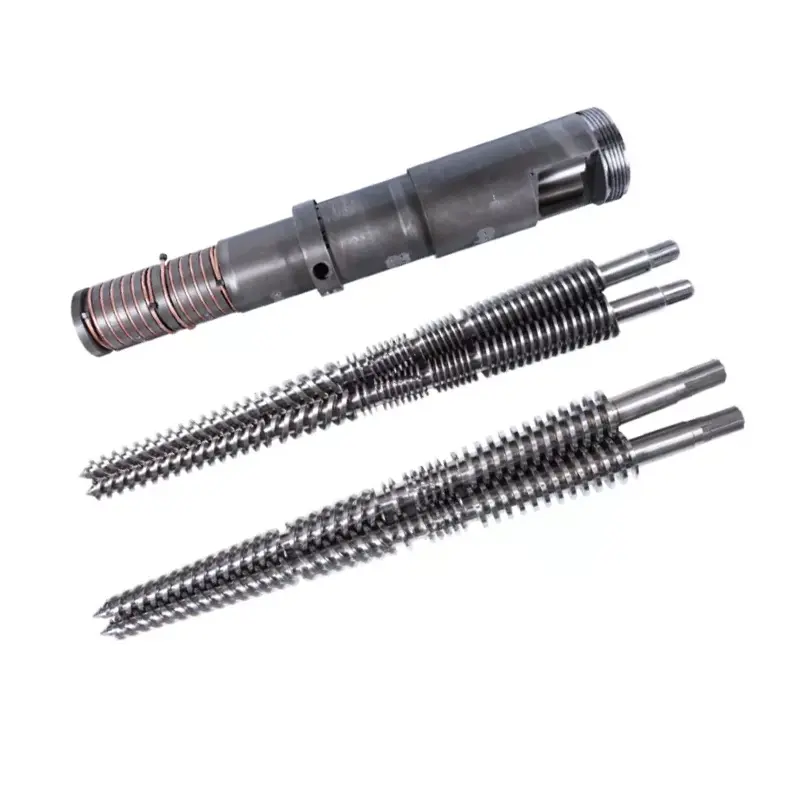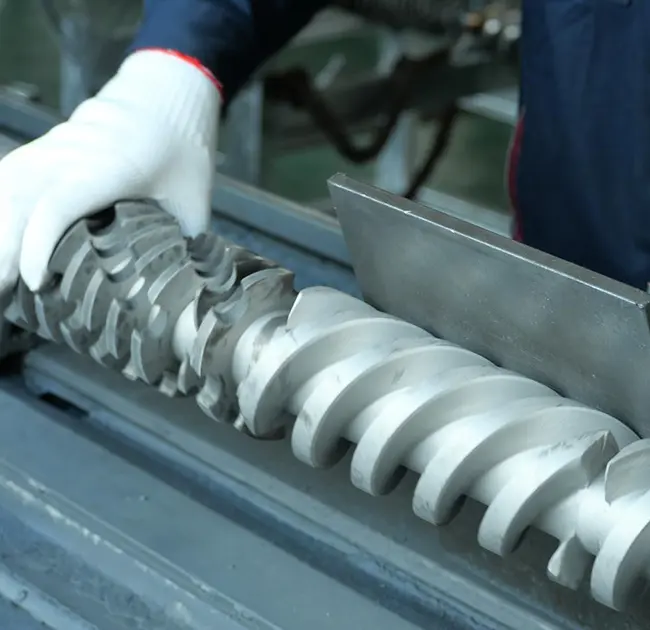
Ін'єкційний гвинт L/D співвідношенняце робоча довжина, поділена на діаметр гвинта, і більшість ін’єкційних гвинтів працюють від 18:1 до 25:1. Ось що не говорить вам жодна специфікація: ви не можете змінити L/D на машині, яка у вас уже є. Довжина фіксується стволом. Що ви можете змінити, цедіаметр гвинта, а в фіксованому стволі один вибір переміщує L/D, потужність пострілу та тиск уприскування разом у протилежних напрямках. Менший гвинт дає більший L/D, менший постріл і більший тиск. Зіставте цю торгівлю з вашою смолою та вашою деталлю, і більшість питань L/D дадуть відповідь самі собою.
Що означає співвідношення L/D на ін’єкційному гвинті
L/D — робоча довжина шнека (L), поділена на його зовнішній діаметр (D). Гвинт, який у 22 рази довший за його ширину, має L/D 22:1.
Співвідношення масштабується з розміром. Гвинт діаметром 40 мм із співвідношенням сторін 22:1 має робочу довжину 880 мм. Гвинт діаметром 80 мм із співвідношенням сторін 22:1 має довжину 1760 мм. Те саме співвідношення, дуже різні машини.
Фактично це співвідношення описуєскільки злітно-посадкової смуги має гвинт виконувати свою роботу. Подача, плавлення та дозування відбуваються на цій довжині. Більша довжина означає більшу здатність до плавлення та більше змішування. Менша довжина означає менше обох і менше часу, щоб матеріал залишався гарячим.
Більшість ін’єкційних гвинтів приземляються між 18:1 і 25:1, з 20:1 до 22:1 спільною землею на машинах загального призначення. Посібник стовпа охоплює повну картину в нашомунаправляюча стовбура гвинта для лиття під тиском.
Чому ін’єкційний L/D коротший, ніж екструзійний L/D
Екструдери зазвичай працюють від 25:1 до 33:1. Інжекційні гвинти залишаються коротшими, і причина в циклі, а не в традиції.
Шнек екструдера безперервно обертається. Матеріал входить з одного кінця, проходить і виходить з іншого. Нічого не чекає.
Інжекційний гвинт працює чергами. Він обертається, щоб пластифікувати один постріл, втягується, потім зупиняється. Він вливає, а форма охолоджується. Під час усього цього розплав, який уже знаходиться в бочці, залишається нерухомим і гарячим.
У цьому очікуванні вся різниця. Довший циліндр утримує більше розплаву, а на інжекційній машині більше розплаву означає, що більше матеріалу очікує більше циклів. Для термочутливої смоли додаткова довжина не є додатковою місткістю. Це додаткова термічна історія.
Таким чином, інжекційна конструкція врівноважує здатність до плавлення та час перебування, тоді як екструзія здебільшого просто купує здатність до плавлення.
Те, про що вам ніхто не говорить: ви не можете змінити L/D
Статті про L/D говорять так, ніби ви можете вибрати число. На машині, якою ви вже володієте, у вас немає.
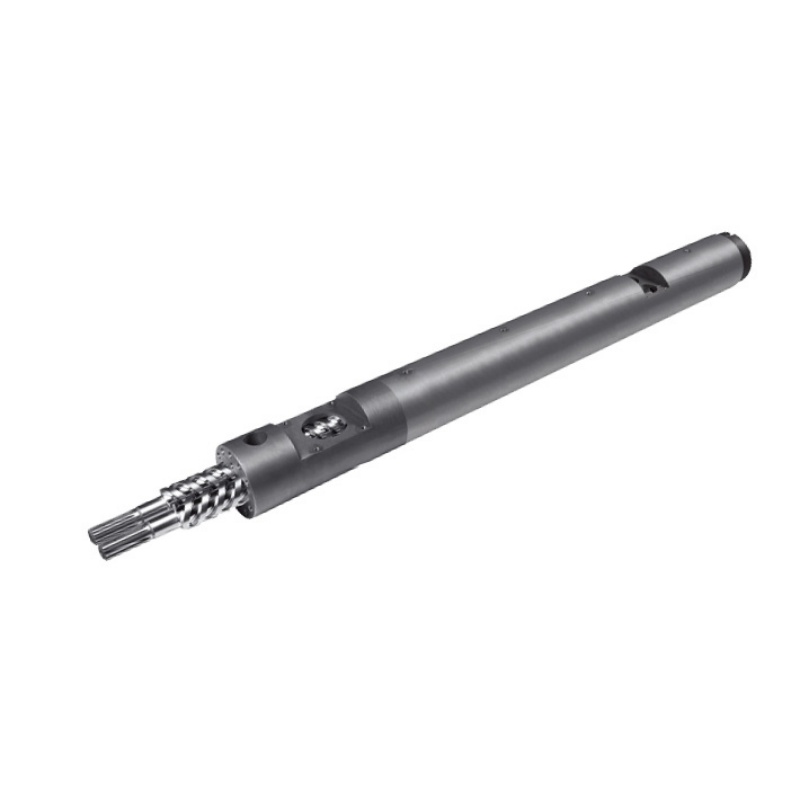
L фіксується стволом.Ствол — це механічно оброблена ємність під тиском, прикріплена болтами до рами машини, з зонами нагріву, горловиною живлення та кріпленням, побудованими навколо однієї довжини. Довшу бочку ніхто не робить.
Отже, єдиною змінною, що залишилася в L/D, є D, діаметр гвинта. Змініть діаметр, і співвідношення зміниться разом із ним, тому що довжина над лінією ніколи не рухається.
Ось чому машинобудівники вказують два або три діаметри гвинтів для однієї машини. Вони не пропонують вам три розміри пострілу. Вони пропонують вам три точки на кривій компромісу, і розмір удару є лише одним із факторів, що рухаються.
Діаметр гвинта: важіль, який рухає все
У фіксованому стволі один вибір переміщує чотири речі одночасно. Зрозумійте цю таблицю, і ви зрозумієте ін’єкцію L/D.
| Якщо ви обираєте... | Менший діаметр гвинта | Більший діаметр гвинта |
|---|---|---|
| Співвідношення L/D | Вища(те саме L, менше D) | Нижній(те саме L, більше D) |
| Ємність пострілу | Менший(менший обсяг на мм ходу) | Більший |
| Доступний тиск уприскування | Вища(та сама сила на меншій площі) | Нижній |
| Ємність плавлення на постріл | краще(більше L/D за менше матеріалу) | Менш щедрий |
| Час перебування на даній частині | Коротше(для пострілу використовується більше меншого ствола) | Довше |
| Костюми | Маленькі прецизійні деталі, тонкі стінки, високов’язкі та термочутливі смоли | Дроба велика, смоли товарні, шліфи |
Перечитайте рядок тиску ще раз, оскільки він вирішує більше робочих місць, ніж люди очікують. Гідравлічний або електричний привід машини подає фіксоване зусилля на задню частину гвинта. Тиск - це сила, поділена на площу. Менший шнек має меншу поверхню, тому та сама сила створює вищий тиск розплаву.
Ось чому робота з тонкими стінками та високою в’язкістю часто потрапляє на маленький шнек: він може проштовхнути розплав у тісну порожнину, яку не може заповнити великий шнек. Вищий L/D, який приходить з ним, є бонусом, а не випадковістю.
А також прочитайте рядок місця проживання. Це той, який тихо вирішує, чи жовтіє ваш ПК.

Як L/D впливає на розмір кадру
Власне, L/D не встановлює розмір кадру. Діаметр і хід: об’єм удару – це площа поперечного перерізу гвинта, помножена на відстань, яку він переміщає.
Але на реальній машині ви не можете розділити їх, тому що той самий діаметр, який встановлює ваш постріл, також встановлює ваш L/D. Виберіть маленький гвинт для маленької прецизійної деталі, і ви в той же момент виберете більший L/D.
Практичний наслідок є щасливим. Гвинт, який дає вам невелику порцію, також забезпечує більшу довжину плавлення на грам матеріалу та вищий тиск упорскування. Ці три властивості підходять для тих самих робіт, тому торгівля частіше виходить чистою.
Він перестає бути щасливим, коли ви силоміць насаджуєте деталь на не той гвинт. Запустіть дуже маленький постріл на гвинт великого діаметру, і ви отримаєте найгірше з обох: низький L/D, величезний об’єм стовбура по відношенню до вашого пострілу та матеріал, який надто довго перебуває в теплі.
Час перебування: вбивця якості, який ви можете підрахувати
Час перебування — це час, протягом якого даний шматок полімеру залишається гарячим усередині стовбура перед тим, як його впорснуть. Це найбільш недооцінене число у литві під тиском, і ви можете оцінити його за тридцять секунд.
Час перебування ≈ (ємність пострілу ствола ÷ розмір пострілу) × час циклу
Обидві ємності в однакових одиницях. Візьміть потужність пострілу з рейтингу машини.
Робота приклад. Машина з номінальною потужністю 200 г, що запускає деталь вагою 20 г за 30-секундний цикл. Коефіцієнт дорівнює 10, тому розплав проходить приблизно десять циклів. Час перебування становить близько 300 секунд, або п'ять хвилин.
П’ять хвилин при температурі розплаву – це довгий час для PC, POM, PET або PVC. У ваших налаштуваннях нічого не так. Деталь просто замала для бочки, і матеріал вариться, поки чекає своєї черги.
Тепер перенесіть цю роботу на менший гвинт. Ємність пострілу падає, скажімо, до 80 г. Ті самі 20 г частини тепер займають чверть бочки, розплав проходить чотири цикли замість десяти, а час перебування скорочується приблизно до двох хвилин.
Ви не змінювали контрольне значення. Ви змінили діаметр гвинта, і проблема деградації пішла разом з цим.
Діапазон пострілів 20–80%.
Зазвичай цитована галузева вказівка полягає в тому, щоб ваш постріл був десь між приблизно 20% і 80% номінальної потужності пострілу машини. Перевірте смугу відповідно до посібника до машини, але логіка, що стоїть за цим, актуальна всюди.
Нижче смуги, час перебування триває довго. Матеріал робить надто багато подорожей через тепло, і чутливі до тепла смоли деградують. Це помилка, яку виявляє формула вище.
Над гуртом, дві речі ламаються. Залишилося недостатньо ствола, щоб утримати належну подушку, тому упаковка отримує непослідовний постріл до пострілу. Крім того, шнек має менше часу та довжини, щоб розплавити майже повну бочку матеріалу, тому якість плавлення страждає саме тоді, коли ви вимагаєте найбільше.
Приземліться в середині смуги, і машина матиме місце для роботи. Якщо ваша деталь знаходиться поза ним, правильним виправленням буде інший діаметр гвинта або інша машина, а не героїчний набір параметрів процесу.
Як L/D впливає на якість розплаву
Довжина - це здатність до плавлення, а здатність до плавлення - це якість.
Більше L/D дає більш повне плавлення.Тверді гранули повинні рухатися далі по гарячій стінці стовбура, тому менше з них виживає в нерозплавленому вигляді. Жорсткі цятки та лінзоподібні вкраплення в деталі є невдалими при плавленні, а довжина бореться з ними.
Більше L/D дає більш однорідний розплав.Температура вирівнюється, колір і наповнювач краще розподіляються, а розплав, що надходить до контрольного кільця, стає більш однорідним від удару до удару. Це відображається як ширше вікно процесу.
Більше L/D також дає більше термічної історії.Та сама довжина, яка повністю плавиться, також довше утримує матеріал, і для ПВХ, ПК, ПОМ та ПЕТ це є ціною, а не вигодою.
Отже, якість розплаву не означає, що чим краще, тим краще. Це баланс: достатня довжина для повного розплавлення, не такий великий об’єм бочки, щоб матеріал надто довго чекав на використання. Якщо продуктивність плавлення є вашим конкретним обмеженням, бар’єрний гвинт підвищує її, не додаючи жодного міліметра.
Вибір L/D і діаметра за смолою та деталлю
Поєднайте торги разом, і вибір випаде з смоли та частини.
| Ваша ситуація | Нахилитися до | чому |
|---|---|---|
| Маленькі тонкостінні прецизійні деталі | Менший гвинт, більший L/D | Більш високий тиск впорскування заповнює тонкі ділянки; добре плавлення на грам; короткочасне проживання |
| Термочутлива смола (PC, POM, PET, PVC) | Менший гвинт для пострілу; коротший кінець смуги L/D | Час перебування ворог. Тримайте постріл більшим відносно місткості ствола |
| Високов'язка інженерна смола | Менший гвинт, більший L/D | Потрібен тиск, щоб наповнити, і довжина, щоб повністю розплавити |
| Велика дробина, товарна смола (ПЕ, ПП, ПС) | Більший гвинт, нижчий L/D | Виводи ємності; ці смоли витримують зменшену тривалість плавлення |
| Товстостінні деталі, повільні цикли | Більший гвинт, місце проживання годинника | Довгі цикли збільшують час перебування. Перерахуйте перед тим, як здійснити |
| Склонаповнена або абразивна суміш | Діаметр на деталь; змінитиповерхні | L/D слідує за частиною. Відповіддю на знос є біметалічний отвір, а не інша довжина |
| Не плавиться при високій продуктивності | Однаковий діаметр; бар'єрний гвинт | Вам потрібна потужність для плавлення, а не довжина бочки. Стовбур все одно не змінюється |
Зверніть увагу на останні два ряди. Дві найпоширеніші проблеми, з якими стикаються формувальники, взагалі не є проблемами L/D, і купівля іншого діаметра шнека для їх вирішення витрачає гроші.
Поширені помилки L/D під час лиття під тиском
- Копіювання екструзії L/D.Число 30:1 зі столу екструдера, застосоване до інжекційного шнека, ігнорує проблему часу перебування, яка визначає лиття під тиском. Дві машини виконують різну роботу.
- Краще припустити, що довше.Більша довжина - більше танеібільше термічної історії. На термочутливій смолі виграє другий і матеріал деградує.
- Ігнорування співвідношення пострілу до потужності.Найпоширенішою проблемою якості, яку ми бачимо в геометрії, є приготування невеликої деталі у великій бочці. Ніхто не перевіряє, тому що його немає на жодному екрані налаштувань.
- Вважаючи, що L/D можна змінити на існуючій машині.Це не може. Стовбур комплектується L. Тільки діаметр ви вибираєте.
- Звинувачення L/D у проблемі плавлення.Якщо нерозплавлення з’являється лише при високій потужності, це означає, що ваша плавильна здатність мала, а не ваша бочка. Загороджувальний гвинт фіксує це в тому ж стовбурі.
- Звинувачення L/D у проблемі зносу.Падіння продуктивності при однаковій швидкості шнека є зношеним зазором, а не геометрією. Виміряйте його, перш ніж щось переробляти.

Як замовити правильний гвинт
Виробник гвинтів проектує на основі того, що ви йому скажете. Надішліть їх, і ви отримаєте рекомендації щодо діаметра та геометрії.
- Марка машини, модель і поточний діаметр гвинта.Фотографія таблички охоплює більшу частину, і вона повідомляє нам про довжину стовбура, у якому ви працюєте.
- Номінальна пострільність автомата,якщо ви це знаєте, і вашу фактичну вагу частини.
- Час циклу.За допомогою двох цифр вище можна розрахувати час перебування.
- Смола, сорт і вміст наповнювача.Це впливає на профіль стиснення та обробку поверхні так само, як і на діаметр.
- Дефект, який ви хочете, зник.Пожовтіння точок за місцем проживання. Точка неплавлення при здатності до плавлення. Короткі удари вказують на натиск або на стопорне кільце. Кожен має різну відповідь.
- Малюнок або ваш зношений гвинт.Або дозволяє нам створювати для вашої машини. Зношену частину вимірюють на обладнанні ШМ з точністю до ±0,01 мм і реконструюють геометрію.
Навіщо працювати з Nanhaiya
Надішліть нам вагу деталі, тривалість циклу та модель машини, і ми виконаємо арифметику часу перебування, перш ніж запропонувати вам будь-яку пропозицію. Іноді відповідь полягає в іншому діаметрі гвинта. Іноді це загороджувальний гвинт у стовбурі, який у вас уже є. Іноді буває, що ваша робота належить іншій машині, і ми це скажемо.
Коли новий гвинт є відповіддю, Nanhaiya створилагвинти для лиття під тискомі бочки протягом більше двадцяти років, з 38CrMoAlA, 42CrMo, SKD-61 і нержавіючої сталі, азотованої або біметалічної з шаром сплаву, що містить вольфрам, товщиною 2,5–3 мм при твердості до 62 HRC, якщо цього вимагає корм.
Ми створюємо за вашим кресленням, моделлю машини або зношеним зразкомзамінисумісний із основними брендами машин, мінімальне замовлення одного набору та цінова пропозиція протягом 12 годин.
Боротьба з пожовтінням, неплавленням або короткими ударами? Надішліть модель машини, вагу деталі, час циклу та смолу. Ми повідомимо вам, чи це L/D, діаметр, здатність до плавлення чи знос, і надамо ціну протягом 12 годин.
Отримайте рекомендацію гвинтаЧасті запитання
Яке типове співвідношення L/D для шнека для лиття під тиском?
Більшість ін’єкційних гвинтів працюють від 18:1 до 25:1, з 20:1 до 22:1 загального призначення на машинах загального призначення. Термочутливі смоли віддають перевагу коротшому кінці, оскільки матеріал витрачає менше часу нагрітим. Інженерні пластики, які потребують ретельного плавлення, віддають перевагу довшому кінці.
Чи можу я змінити співвідношення L/D на машині для лиття під тиском?
Не прямо. Довжина фіксується стволом, який вточується в верстат. Ви можете змінити діаметр гвинта, і оскільки L залишається незмінним, менший діаметр автоматично дає більший L/D. Цей єдиний вибір також змінює вашу потужність упору та доступний тиск упорскування.
Чи впливає співвідношення L/D на розмір кадру?
Опосередковано і нерозривно. Обсяг удару залежить від діаметра гвинта та ходу, а не від L/D. Але на фіксованому стволі діаметр, який визначає ваш постріл, також визначає ваш L/D. Виберіть менший гвинт для меншого пострілу, і ви отримаєте вищий L/D і вищий тиск уприскування одночасно.
Як розрахувати час перебування під тиском?
Розділіть номінальну потужність пострілу машини на фактичний розмір пострілу, а потім помножте на тривалість циклу. Машина вагою 200 г, яка працює з деталлю вагою 20 г за 30-секундним циклом, дає приблизно 300 секунд, або п’ять хвилин, перебування. Це тривалий час для витримки PC, POM, PET або PVC при температурі розплаву.
Чому ін'єкційний L/D коротший, ніж екструзійний L/D?
Тому що ін'єкційний гвинт працює ривками. Він пластифікує постріл, потім зупиняється, поки машина впорскує та форма охолоне, а розплав у стовбурі залишається гарячим увесь час. Екструдер працює безперервно, і нічого не чекає. Додаткова довжина стовбура на машині для ін’єкцій — це додаткова термічна історія, а не лише додаткова здатність до плавлення, тому гвинти для ін’єкцій залишаються коротшими.
Який відсоток ємності стовбура повинен використовувати мій постріл?
Зазвичай цитується вказівка приблизно від 20% до 80% від номінальної потужності пострілу, і керівництво вашої машини є авторитетом. Нижче цієї смуги час перебування триває довго, а чутливий до тепла матеріал деградує. Над нею немає місця для належної подушки та менше часу, щоб розплавити майже повну бочку.
Чи більший L/D краще для лиття під тиском?
Не автоматично. Більша довжина забезпечує більш повне плавлення та більш рівномірний розплав, що покращує якість. Він також довше зберігає більше матеріалу гарячим, що погіршує термочутливі смоли. Правильний L/D повністю розплавить ваш матеріал, не тримаючи його довше, ніж потрібно.
Мої частини жовтіють. Це проблема L/D?
Зазвичай це проблема часу перебування, яка є проблемою розміру пострілу до ємності ствола. Спочатку виконайте розрахунок місця проживання. Якщо невелика деталь готується у великій бочці, ніякі налаштування температури та геометрія шнека не виправлять це. Менший діаметр гвинта або менша машина підійдуть.