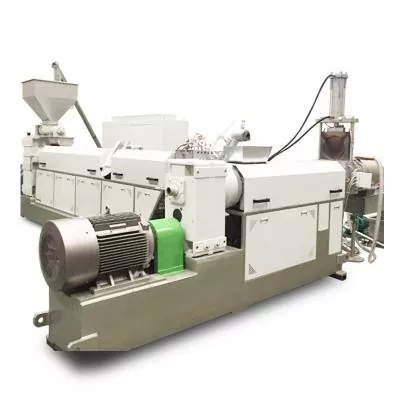
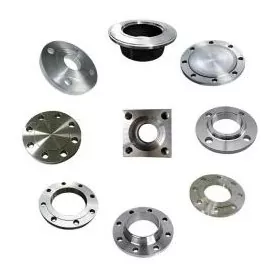
Фланець стовбура виглядає просто, поки нова деталь не досягне машини. Тоді невелика помилка в реєстрі, колі болта, ущільнювальній поверхні або каналі розплаву може зупинити установку. Цей посібник показує групам із закупівель та технічного обслуговування, як перетворити старий зразок, інтерфейс машини та робочий режим у специфікацію контрольованого фланця.



Швидка відповідь
Щоб купитифланець стовбура екструдера, надішліть контрольоване креслення, яке визначає отвір, зовнішній діаметр, товщину, фіксатор розташування, малюнок болта, ущільнювальну поверхню, матеріал, обробку поверхні та сполучаються деталі. Додайте фактичну температуру та тиск, модель екструдера чи головки, кількість і вимоги до перевірки.
Не замовляйте нестандартний фланець машини лише за словами "ANSI", "DIN", "JIS" або "PN16". Ці посилання можуть визначати стандартний трубний фланець лише тоді, коли вказується повне стандартне позначення та основа обслуговування. З’єднання екструдера зазвичай потребує власного креслення інтерфейсу, навіть якщо одна сторона відповідає розпізнаному малюнку фланця.
Спочатку визначте, який тип фланця ви купуєте
Помилки закупівлі часто починаються, коли всі три різні компоненти називають фланцем. Стандартний трубний фланець, виготовлений на замовлення бочковий фланець екструдера та перехідний адаптер можуть виглядати схожими на фотографії. Вони не вказані однаково.
| компонент | Що це визначає | Основний ризик закупівель |
|---|---|---|
| Стандартний трубний фланець | Точний стандарт, видання, номінальний розмір, клас або PN, облицювання, матеріал, отвір і тип з'єднання | Короткий ярлик, як-от «DIN-фланець», може стосуватися кількох розмірних і номінальних систем |
| Спеціальний фланець бочки екструдера | Контрольоване креслення машини, відповідний ствол або адаптер, реєстр, малюнок болта, розплавлений отвір, функція ущільнення та обов’язок обслуговування | Використання столу труба-фланець для інтерфейсу обладнання, що має спеціальні функції визначення місцезнаходження та потоку |
| Перехідний фланець різьбової головки | Два інтерфейси плюс внутрішній перехід плавлення, орієнтація, підтримка та вимоги до сенсора або екрана | Обидва кінці підходять окремо, але зібраний шлях потоку, осьова лінія або орієнтація болта – ні |
Течія Наньхайядіапазон фланців стовбураохоплює круглі сталеві фланці з фланцевими з'єднаннями та настроюваними розмірами портів. Доступні шаблони ANSI, DIN і JIS, а також повністю налаштовані розміри для пластмас, хімічної промисловості, грануляції та обладнання.
Наш вигляд фабрики:стандартна назва починає технічну розмову; це не завершує малюнок. Спочатку ми запитуємо, де знаходиться деталь, що її розташовує, чим вона ущільнюється і що через неї проходить. Коли ці функції зрозумілі, правильні розміри стає набагато легше контролювати.


Розміри, які визначають, чи підходить фланець
Корисний малюнок відокремлює розмір від функції. Отвори для болтів створюють силу затиску, реєстратор визначає розташування деталей, лицьова сторона несе ущільнення, а отвір несе розплав або технологічне середовище. Попросити одну функцію компенсувати іншу створює складну збірку та ненадійне ущільнення.
| Особливість малювання | Чому це важливо | Що має вказати покупець |
|---|---|---|
| Зовнішній діаметр | Контролює огородження, доступ до інструменту та відстань біля обігрівачів, огороджень або опор | Номінальний розмір, допуск і будь-який обмежений сектор |
| Центральний отвір або канал для розплаву | Контролює безперервність потоку та внутрішній крок у з’єднанні | Діаметр, допуск, форма переходу, напрямок і вимоги до поверхні |
| Загальна і місцева товщина | Впливає на зачеплення болтів, жорсткість, центрування та довжину в зібраному вигляді | Базові поверхні, товщини, розточування та довжина втулки |
| Локаційний регістр або патрубок | Встановлює концентричне складання замість опори на зазор між болтовими отворами | Чоловічий або жіночий елемент, діаметр, глибина, підгонка та введення |
| Викрійка болтів | Забезпечує затискне з'єднання і фіксує кутову орієнтацію | Кількість, діаметр ділильної окружності, розмір отвору, різьба, глибина та кутова база |
| Герметизація обличчя | Створює передбачуваний контакт із прокладкою, кільцем, пазом або металевою поверхнею | Тип облицювання, розміри, покриття, специфікація ущільнення та допустимі пошкодження |
| Геометричні елементи керування | Слідкуйте за правильним розташуванням отвору, кріплення та ущільнювальної поверхні | Базові точки плюс необхідна площинність, перпендикулярність, положення, співвісність або биття |
| Особливості орієнтації | Вирівняйте нагрівачі, порти датчиків, шпонкові канавки, захисні кожухи або асиметричні сполучні частини | Кут синхронізації з однієї однозначної даної |
ISO 286-1 надає міжнародну систему допусків на лінійні розміри та посадки, включаючи особливості циліндра та концепції базового отвору та основного вала. ISO 1101 надає мову символів для елементів керування формою, орієнтацією, розташуванням і вибігом. Ці стандарти допомагають висловити вимогу, але проектувальник все одно повинен вибрати функціональні параметри та допустимі значення.
Зазор під болт не є системою визначення місцезнаходження.Якщо підключена головка або адаптер має бути концентричним до отвору стовбура, визначте реєстр або іншу керовану функцію визначення місцезнаходження. Затягування болтів під час зсуву двох невідповідних отворів разом може пошкодити лицьову частину, ущільнювач або кріпильні елементи та залишити шкідливу внутрішню сходинку.

ANSI, DIN, JIS і PN не є повними описами покупки
Nanhaiya пропонує варіанти ANSI, DIN та JIS або індивідуальний стандарт. Цей діапазон корисний, коли фланець приєднується до встановленого трубопроводу заводу або має відповідати існуючій регіональній моделі. Цінова пропозиція все ще потребує точного документа, видання, номінального розміру, рейтингу, обличчя, матеріалу та будь-якої модифікації проекту.
ASME B16.5, наприклад, має назву для трубних фланців і фланцевих з’єднань від NPS 1/2 до NPS 24. Його сфера застосування стосується номінальних показників тиску та температури, матеріалів, розмірів, допусків, маркування та випробувань. Це потужна основа для компонентів, що входять до її обсягу, але її назва не перетворює кожне з’єднання екструдера на фланець B16.5.
Практична відмінність:якщо фланець є частиною межі напірного трубопроводу, використовуйте відповідні правила трубопроводу та кваліфікований інженерний огляд. Якщо це спеціальний інтерфейс машини, керуйте ним за допомогою затвердженого креслення обладнання та робочого обов’язку. Якщо він виконує обидві ролі, пакет покупки повинен задовольняти обом наборам вимог.
Стандартний візерунок
Вкажіть номер стандарту, рік або видання, розмір, клас або PN, облицювання, групу матеріалу та компонент сполучення. Чітко вкажіть будь-які відхилення.
Нестандартний шаблон
Зробіть підписаний малюнок авторитетним. Посилання на стандарт все ще може визначати вибрані різьби, посадки, символи або методи випробувань.
Змішаний інтерфейс
Показати, яке обличчя відповідає стандарту, а яке налаштоване. Визначте внутрішній перехід і кутове співвідношення між обома кінцями.
Наш вигляд фабрики:"те саме, що й старий фланець" є корисним контекстом, але це не вимога для перевірки. Ми наносимо точний інтерфейс на креслення і просимо покупця його затвердити. Це дає групі виробництва, інспекції та монтажу однакову відповідь, коли вимірювання ставиться під сумнів.
Клас тиску не можна відокремити від температури та матеріалу
Сторінка стовбурного фланця Nanhaiya містить перелік варіантів PN6, PN10, PN16, PN25, PN40 і PN63. Розглядайте їх як доступні категорії специфікацій, а не як одну універсальну заяву про робочий тиск. Корисний рейтинг залежить від керівного стандарту, матеріалу, температури, геометрії, болтів, ущільнення та конструкції системи.
Обробка полімерів додає умови, які коротка етикетка фланця не може описати. З’єднання може спостерігати гарячий розплав, цикли нагрівання та охолодження, вібрацію машини, вагу різьбової головки, складальні навантаження та очищення. Вкажіть нормальні та максимальні умови, але тримайте проектні умови окремо від налаштувань рутинного процесу.
| Черговий вхід | Навіщо це потрібно виробнику | Докази долучити |
|---|---|---|
| Нормальна і максимальна температура | Впливає на поведінку матеріалу, вибір ущільнювачів, температурний рух і основу рейтингу | Технологічний аркуш, налаштування нагрівача та виміряний робочий діапазон |
| Нормальний і максимальний тиск | Визначає навантаження на механічне та ущільнювальне обладнання відповідно до застосовного методу проектування | Діапазон приладів, експлуатаційні записи та вимоги до дизайну |
| Середній тиск | Трубопроводи розплавленого полімеру, газу, рідини або заводу можуть вимагати іншої конструкції та контролю очищення | Назва матеріалу, формула, дані безпеки та схема процесу |
| Зовнішнє навантаження | Важка різальна головка або непідкріплений трубопровід можуть додати навантаження на вигин фланця | Вага збірки, центр ваги, опори та монтажне креслення |
| Термічні цикли | Повторне розширення та звуження може вплинути на попереднє натяг, вирівнювання та ущільнення | Частота запуску та зупинки плюс послідовність нагріву та охолодження |
| Застосовний код або правило клієнта | Визначає відповідальність за розрахунки, облік матеріалів, маркування, випробування та затвердження | Точний документ, редакція та специфікація проекту |
Не вибирайте вищий номер PN як самостійне лікування витоку.Витік може виникнути внаслідок пошкодження торця, неправильного ущільнення, викривлення, забруднення, поганого вирівнювання, невідповідного болтового з’єднання або термічного переміщення. Знайдіть механізм відмови перед зміною класу або методу жорсткості.


Виберіть матеріал і обробку поверхні для реального середовища
Nanhaiya виробляє бочкові фланці з вуглецевої, нержавіючої та легованої сталі. Доступна обробка поверхні включає піскоструминну обробку, гальванізацію та нікелювання, а інші види обробки доступні відповідно до вимог замовника. У затвердженому кресленні має бути вказано точний клас і обсяг обробки, а не лише широку групу матеріалів.
| Варіант | Чому покупець може це розглянути | Питання, які необхідно вирішити перед затвердженням |
|---|---|---|
| Вуглецева сталь | Загальна міцність машин і економічне виробництво з контрольованим навколишнім середовищем | Точний сорт, захист від корозії, зварюваність, температура основи та відкритих поверхонь |
| Нержавіюча сталь | Стійкість до корозії або більш чиста відкрита поверхня для певного технологічного середовища | Точний сорт, вплив хімічних речовин, ризик заїдання, сполучні матеріали та шлях виготовлення |
| легована сталь | Механічне або термічне навантаження, що вимагає певного сплаву та способу обробки | Сорт, термічна обробка, твердість, ударна в'язкість, оброблюваність та записи перевірок |
| Піскоструминна поверхня | Підготовка поверхні або спеціальна зовнішня обробка | Які грані підлягають обробці, а які прецизійні чи герметизуючі поверхні необхідно захистити |
| Оцинкована або нікельована поверхня | Додатковий захист поверхні для узгодженого середовища | Матеріал покриття, критерій товщини, масковані ділянки, припуск на розміри та спосіб ремонту |
Покриття не виправляє невідповідний основний матеріал, слабку геометрію або пошкоджену поверхню ущільнення. Він також може змінити щільно підігнаний реєстр, якщо креслення не визначає замасковані поверхні та остаточні розміри. Вирішіть, чи застосовується допуск до обробки чи до готової деталі, готової до складання.
Наш вигляд фабрики:відокремлюємо робочі грані від захищених зовнішніх граней. Ущільнювальна земля, діаметр розташування або щільний отвір не повинні отримувати покриття випадково. Позначати межі обробки на кресленні набагато безпечніше, ніж вирішувати їх після надходження готових деталей.



Як виміряти запасний фланець стовбура
Стара частина є цінним фізичним доказом, але вона може більше не відображати заплановану геометрію. Регістр може зношуватися, обличчя може бути знежирене під час ремонту, а тепло може спотворити пластину. Оригінальний машинний або складальний креслення залишається найкращим вихідним документом, якщо він доступний.
- Сфотографуйте встановлений вузол.Перед розбиранням запишіть напрямок потоку, порядок компонентів, центральну лінію, опори, нагрівачі, датчики та доступ.
- Визначте обидва сполучаються компоненти.Зверніть увагу на стовбур, адаптер, пристрій зміни екрану, серцевину злиття, конструкцію з боку коробки передач або головку матриці, підключену до кожної поверхні.
- Чистий без зміни доказів.Видаліть полімерні та сипучі забруднення, не закруглюючи країв і не видаляючи сліди зношування, які пояснюють несправність.
- Встановіть дані.Перш ніж записувати розміри, виберіть основну ущільнювальну або монтажну поверхню, отвір або вісь реєстру та один кутовий елемент.
- Виміряйте кожен інтерфейс.Запишіть отвір, зовнішній діаметр, товщину, кожен крок і глибину, малюнок болта, різьби, зенкери, риси поверхні та орієнтацію.
- Виміряйте сполучні частини.Скопійований зношений фланець може відтворити стару помилку. Перевірте фактичні вхідні та вхідні регістри, наявне зачеплення болтів і розташування пломби.
- Вирішуйте конфлікти на новому малюнку.Порівняйте зразок, вихідне креслення та відповідні вимірювання, а потім затвердіть розмір, який відновлює заплановану функцію.
Мінімальний набір фото:один встановлений огляд, обидві поверхні фланців, вид збоку, табличка з назвою стовбура або головки, кожна марка або номер деталі, пломба та близькі види пошкоджень. Розташуйте шкалу біля деталі для орієнтації, але ніколи не обчислюйте критичні розміри з перспективних фотографій.
Для двогвинтових або багатокомпонентних проектів уважно перевірте кутову орієнтацію. Схема болтів може бути симетричною, тоді як отвір для розплаву, термінал нагрівача, порт датчика або опора – ні. Вузол можна з’єднати болтами і все одно повернути в непридатне положення.
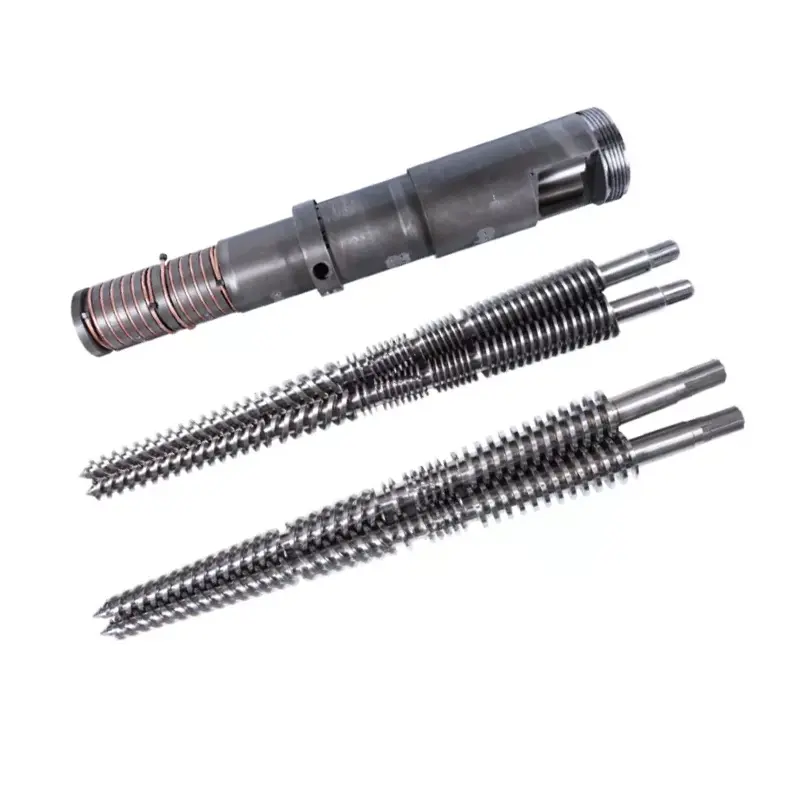
Поділіться пов’язаною сім’єю продуктів, щоб постачальник розумів систему. Nanhaiya підтримуєодин гвинт, паралельний подвійний гвинтіконічний двошнековий стволпрограми, плюсзлиття ядер екструдераі індивідуальні інтерфейси матриці.
Можливість обробки підтримує креслення, але не замінює його
Наньхайявиробниче обладнанняна сторінці перераховані ЧПУ свердління та фрезерування з точністю позиціонування 0,02 мм. Він також визначає п’ятиосьову обробку для нерегулярних гвинтів і спеціальних конструкцій фланців. Ці можливості актуальні для складних отворів і деталей фланців.
Опублікована можливість позиціонування машини не є автоматично допуском кожного готового фланця. Фактичне прийняття випливає з креслення, маршруту процесу, кріплення, стану матеріалу, термічної обробки або послідовності покриття та узгодженого методу перевірки.
| Етап виготовлення | Контрольне питання | Корисна запис покупця |
|---|---|---|
| Матеріальна квитанція | Чи відповідає матеріал точному сорту та формі, зазначеним у замовленні? | Сертифікат матеріалу, якщо це зазначено в договорі |
| Обробка дату | Яка грань і вісь керуватимуть пізнішими функціями? | Затверджений креслення з чіткою схемою прив’язки |
| Обробка отворів і реєстрів | Чи з’єднані діаметри, глибини та посадки виробляються в правильній послідовності? | Розмірний звіт для критичних функцій інтерфейсу |
| Виготовлення отворів | Чи правильно вказані ділильна окружність, кутова орієнтація, різьба та глибина? | Результати перевірки шаблону та перевірки різьби |
| Оздоблення обличчя | Чи захищені вимоги щодо геометрії ущільнення, площинності та поверхні? | Зазначений огляд обличчя та запис поверхні |
| Термічна або поверхнева обробка | Чи зміниться обробка розміру, площинності, твердості чи захищених ділянок? | Сертифікат обробки та остаточна перевірка розмірів за потреби |
| Остаточне маркування та пакування | Чи може завод визначити ревізію, орієнтацію та вузол сполучення? | Маркування деталей, контрольний випуск і захищене пакування |



Наш вигляд фабрики:допуск повинен мати причину та метод перевірки. Ми посилюємо елементи розміщення, герметизації та вирівнювання, де збірка потребує контролю. Застосування найменшого можливого допуску до кожного розміру лише збільшує вартість і може відвернути увагу від функцій, які фактично вважаються відповідними.
Про що вам говорять типові проблеми з фланцем
Проблему підключення рідко можна визначити за допомогою однієї фотографії. Запишіть, коли з’являється симптом, чи змінюється він із температурою чи тиском, і де саме починається витік, рух або пошкодження. Змінюйте по одній контрольованій змінній.
| Виявлена проблема | Можливі причини для дослідження | Урок закупівель |
|---|---|---|
| Новий фланець до реєстру не потрапить | Неправильний діаметр або підгонка, покриття на посадочній поверхні, задирки, бруд, термічний стан або деформація сполучної частини | Вкажіть остаточні оброблені розміри, підгонку, температуру введення та перевірки |
| Отвори під болти не збігаються | Неправильне ділильне коло, кількість отворів, кутова база, орієнтація руки, різьба або перегляд креслення | Визначте розміри повного візерунка з видимого елемента орієнтації |
| Витік з'являється під час нагрівання | Термічний рух, невідповідне ущільнення, викривлення поверхні, втрата попереднього натягу або температура поза затвердженою основою | Включіть в огляд системи термічний цикл, специфікацію ущільнення та метод закріплення |
| Витік зберігається в одному секторі | Місцеве пошкодження поверхні, забруднення, нерівномірна площина, зміщення або зовнішнє навантаження на вигин | Вкажіть фейсконтроль і підтримуйте приєднану збірку |
| Полімер руйнується в місці з'єднання | Внутрішня сходинка, мертва кишеня, грубе пошкодження, шлях витоку або надмірне перебування поблизу інтерфейсу | Контролюйте зібраний канал розплаву, а не тільки зовнішні розміри фланця |
| Кріплення неодноразово послаблюються або виходять з ладу | Неправильна специфікація кріпильного елемента, нерівномірне складання, термічні цикли, вібрація, перевантаження або викривлення поверхонь | Попросіть відповідального інженера визначити болти та затягування для повного з’єднання |
| Корозія починається в місці з'єднання | Невідповідний матеріал, пошкоджене покриття, забруднення, несумісне середовище або гальванічний стан | Опишіть фактичне хімічне та очисне середовище перед вибором матеріалу та обробки |
Більший крутний момент - це не діагноз.Надмірне затягування може пошкодити різьбу, болти, поверхні, ущільнення або підключене обладнання. Ізолюйте та зробіть машину безпечною, а потім попросіть кваліфікованого персоналу перевірити повне з’єднання та дотримуйтесь затвердженої процедури складання.
Якщо фланець з’єднується з aголовка для екструзії труб, перевірте опору та центральну лінію, а також з’єднання. Якщо він з’єднується поблизу aредуктор пластикового екструдераабо опору стовбура, переконайтеся, що конструкція машини не зміщує інтерфейс з вирівнювання.
Контрольний список запитів пропозицій на бочку екструдера
Повний RFQ дозволяє постачальнику запропонувати ту саму частину, яку покупець планує встановити. За можливості додайте перевірений креслення та позначте кожен елемент, який ще потребує технічного підтвердження.
- Функція фланця та точне положення установки
- Виробник машини, модель і серійний контекст
- Обидва креслення відповідних компонентів або номери деталей
- Зовнішній діаметр і всі обмеження локальної оболонки
- Геометрія центрального отвору та внутрішнього переходу
- Загальна товщина, втулки, сходинки та виїмки
- Реєстрація діаметрів, глибин, посадок і вводів
- Кількість болтів, ділильна окружність і кутове положення
- Деталі з зазором, розточуванням або різьбою
- Специфікація ущільнювальної поверхні, канавки, прокладки або ущільнення
- Необхідні елементи керування формою, орієнтацією та положенням
- Точна марка матеріалу та термообробка
- Обробка поверхні, маскування та остаточні розміри
- Інформація про нормальну та розрахункову температуру
- Інформація про нормальний і розрахунковий тиск
- Середня, полімерна формула і очищаюча експозиція
- Зовнішні навантаження, опорні та термічні цикли
- Застосовуваний стандарт, видання та правила проекту
- Кількість, стратегія запчастин і маркування
- Матеріал, обробка та перевірка документів
- Необхідна перевірка придатності або узгоджене випробування системи
- Фотографії та звіт про стан для заміни
Наш вигляд фабрики:фотографії вказують нам, де шукати, зразки вказують нам, що існує зараз, а креслення вказують нам, що виробляти. У сильному замовленні на заміну використовуються всі три, якщо вони доступні. Якщо вони не погоджуються, ми зупиняємось на погодженні креслення замість вибору найбільш зручного вимірювання.
Створіть сприйняття навколо інтерфейсу сполучення
Перевірка повинна здійснюватися з урахуванням ризиків, виявлених під час перегляду креслення. Для простого плоского фланця може знадобитися короткий звіт про розміри. Компонент обмеження тиску, спеціальний адаптер або щільно прилягаюча заміна може вимагати більше записів, перевірки під наглядом або випробування системи відповідно до процедури відповідального проектування.
| Приймальні ворота | Докази | Відпустіть питання |
|---|---|---|
| Затвердження креслення | Підписана ревізія з даними, розмірами, допусками, матеріалом, обробкою та примітками | Чи описує креслення передбачуване з’єднання без припущень? |
| Матеріал і обробка | Необхідні сертифікати, пов’язані з деталлю або партією продукції | Чи відповідають записи класу та обробці, зазначеним у замовленні? |
| Перевірка розмірів | Результати для отвору, кріплення, товщини, малюнка болтів, геометрії ущільнення та заданих геометричних елементів керування | Чи функціональні характеристики перебувають у затверджених межах після всієї обробки? |
| Візуальний стан | Фотографії та перевірка граней, різьби, покриття, країв та маркування | Чи ущільнювальні та позиційні поверхні чисті, захищені та без неприпустимих пошкоджень? |
| Перевірка спаровування | Встановіть надані покупцем відповідні деталі, датчики або узгоджене контрольне пристосування | Чи вузол розташовується, орієнтується та закріплюється за призначенням без примусу? |
| Випробування системи або тиску | Узгоджена процедура, відповідальне схвалення та зареєстрований результат, якщо потрібно | Чи було виконано правильний тест для фактичного обсягу фланця та керівних правил? |
| Реліз доставки | Ідентифікація деталей, захист, пакувальний лист і пакет документів | Чи може завод-одержувач визначити, зберегти та встановити правильну версію? |
Для підтримки встановлення або планування технічного обслуговування перегляньте Nanhaiyaтехнічне обслуговування. Вибір постачальника також може включатипрофіль компанії, виробниче обладнанняі поточнийсертифікати.
Часті запитання
Яка інформація необхідна для пропозиції фланця стовбура екструдера?
Надішліть контрольований креслення або чіткі розміри для зовнішнього діаметра, отвору, товщини, фіксатора розташування, кількості болтів, розміру отвору під болт або різьблення, діаметра дільного кола, орієнтації отвору, ущільнювальної поверхні та сполучного компонента. Додайте модель екструдера, матеріал, робочу температуру та тиск, обробку поверхні, кількість і необхідні документи перевірки.
Чи достатньо ANSI, DIN або JIS, щоб визначити фланець бочки?
Ні. Для стандартного фланця для труби необхідні точний стандартний номер, випуск, розмір, номінальний показник, облицювання, матеріал і сполучний компонент. Спеціальний екструдер або фланець різьбової головки може також потребувати контрольованого креслення обладнання, оскільки його реєстрація, прохід розплаву, орієнтація болта та загальна геометрія можуть виходити за межі стандарту трубного фланця.
Що означають PN6, PN10, PN16, PN25, PN40 і PN63 на сторінці фланців Nanhaiya?
Це параметри класу тиску, перелічені для фланців бочки Nanhaiya. Вони не є універсальною гарантією робочого тиску для будь-якого матеріалу та температури. Специфікація закупівлі повинна пов’язувати вибраний клас PN з точним стандартом, розмірами, матеріалом, температурною основою, болтами, ущільненням і застосовними правилами проектування системи.
Який матеріал вибрати для фланця бочки?
Nanhaiya пропонує варіанти з вуглецевої, нержавіючої та легованої сталі. При виборі слід враховувати навантаження, температуру, вплив корозії, контакт з полімером або добавками, вимоги до зварювання, матеріал сполучної частини, обробку поверхні та керівні правила проектування. Вкажіть точну оцінку на затвердженому кресленні, а не впорядковуйте лише за групами матеріалів.
Як виміряти запасний фланець екструдера?
Виміряйте отвір, зовнішній діаметр, загальну товщину, діаметри та глибину кріплення, кількість болтів, розмір отвору або різьби, діаметр ділильної окружності, кутову орієнтацію та особливості ущільнення. Запишіть сполучну частину, напрямок потоку та монтажне положення. Порівняйте вимірювання з оригінальним кресленням машини, оскільки знята деталь може бути зношеною, спотвореною або попередньо відремонтованою.
Чому тече фланець екструдера після встановлення?
Можливі причини включають пошкоджену або невідповідну ущільнювальну поверхню, неправильну прокладку чи ущільнювач, викривлення поверхні фланця, погане вирівнювання реєстру, забруднення, нерівне закріплення болтів, невідповідні кріпильні елементи, термічний рух або умови тиску та температури поза затвердженою конструкцією. Знайдіть причину, перш ніж застосовувати більше зусилля.
Чи може постачальник скопіювати зношений фланець стовбура зі зразка?
Фізичний зразок корисний, але він не повинен бути єдиним авторитетом. Знос, корозія, повторна механічна обробка, ремонт і теплові деформації можуть змінити критичні розміри. Використовуйте оригінальний креслення, якщо він доступний, виміряйте сполучні компоненти та узгодьте, які розміри буде відновлено до затвердження креслення для заміни.
Як приймати нестандартний фланець бочки?
Спочатку затвердіть креслення, а потім перевірте записи про матеріали та обробку, які вимагаються замовленням. Перевірте отвір, кріплення, товщину, малюнок болта, геометрію ущільнення та задану форму або елементи керування положенням на кресленні. Підтвердьте відповідність із сполученими частинами, коли це можливо, і виконайте лише узгоджену систему або випробування тиском відповідно до застосовної технічної процедури.
Технічні довідки
- Фланець бочки Nanhaiya: матеріали перших виробників, стандарти, обробка поверхні, параметри PN, програми та зображення продуктів.
- Виробниче обладнання Nanhaiya: власні можливості обробки та опубліковані дані про розташування обладнання.
- Огляд ASME B16.5-2020: офіційний обсяг і зміст ASME для трубних фланців і фланцевих фітингів.
- ISO 286-1:2010: офіційний опис системи кодів ISO для допусків на лінійні розміри та посадки.
- ISO 1101:2017: офіційний опис ISO мови геометричних допусків для форми, орієнтації, розташування та бігу.
Стандарти необхідно придбати або отримати доступ через їх авторизованих видавців, коли потрібні повні вимоги до них. Відповідальний інженер повинен підтвердити застосовне видання, юрисдикцію та правила проекту перед виготовленням або тестуванням.
Редакційна примітка. Цей посібник відокремлює поточні варіанти продукту Nanhaiya від інженерних рішень, що стосуються конкретної програми. Остаточний проект тиску, болтове кріплення, ущільнення, клас матеріалу, допуски та вимоги до приймання повинні бути підтверджені в затвердженій специфікації закупівлі.