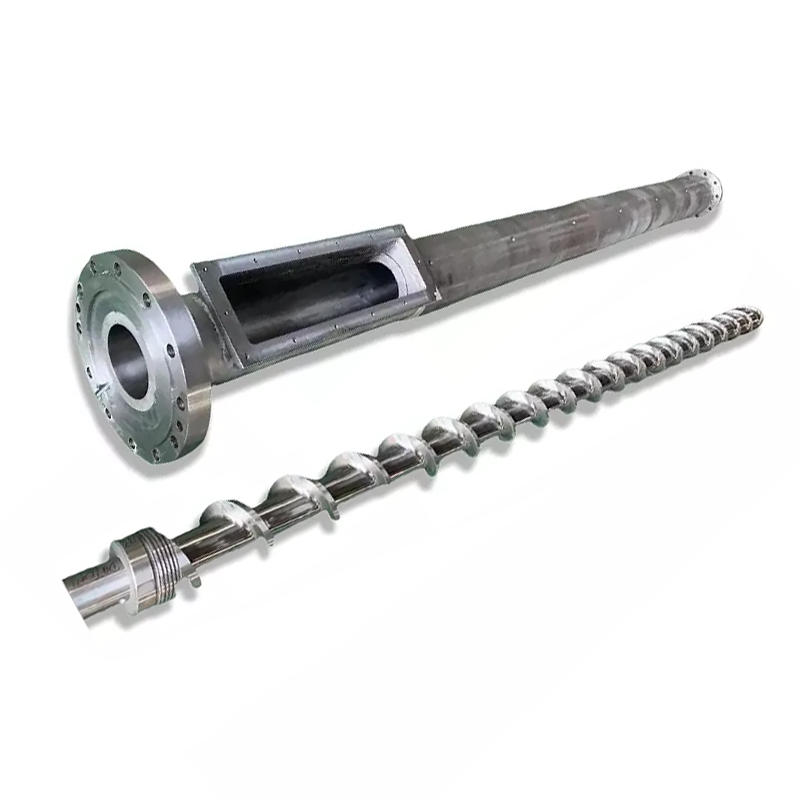
Трубна головка повинна відповідати діаметру, що перевищує номінальний. Він має відповідати полімеру, рецептурі, стандарту труби, потужності, з’єднанню екструдера, системі калібрування та способу, яким ваші оператори змінюють розміри. Цей посібник перетворює ці вхідні дані на закупівельну специфікацію для виробництва труб із ПВХ, ПЕ, ХПВХ, ПП та ППР.


Щоб купити aголовка для екструзії труб, надішліть постачальнику п’ять узгоджених наборів даних: матеріал і рецептура; стандарт труби, діаметр і діапазон стінок; вихід і швидкість лінії; фланець екструдера та інтерфейс розплаву та входу; і наступний калібратор, вакуум, охолодження та відведення. Заявка, в якій подано лише «Труба ПВХ 110 мм», не готова до проектування.
Найважливішим пунктом договору є умова прийняття. Назвіть фактичний виробничий матеріал, розмір труби, стабільну продуктивність, швидкість лінії, нагрівання та налаштування датчика, допустиму зміну стінки, зовнішній діаметр, овальність, стан поверхні та необхідні випробування продукту. Головка матриці формує гарячий розплав, але сама по собі не може гарантувати остаточне охолодження труби.
Першим рішенням є не діаметр матриці
Перше рішення - це виробничий конверт. Одна головка може запускати групу сусідніх розмірів зі змінними матрицями та оправками. Дуже широкий діапазон розмірів може створювати компроміси щодо потоку, часу перебування, регулювання, тиску напору та перемикання. Правильний діапазон залежить від матеріалу та швидкості, а не лише від того, які вставки можуть фізично поміститися всередині корпусу.
Ми ділимо кожен запит на три межі. Межа продукту охоплює матеріал труби, стандарт, діаметр і стінку. Границя процесу охоплює продуктивність, швидкість, температуру та тиск. Механічна межа охоплює фланець, осьову лінію, нагрівачі, датчики, положення підйому та низ.
| Вхід покупця | Чому він змінює головку матриці | Докази для надсилання |
|---|---|---|
| Полімер і повна формула | Змінює в'язкість, чутливість до тепла, ковзання, знос, ризик корозії, обмеження часу перебування та метод очищення | Специфікація якості смоли, відсотки складу та зразок |
| Стандарт труби і застосування | Визначає готовий продукт, який лінія повинна виробити та перевірити | Точний стандартний номер, видання, ринок і внутрішній малюнок |
| OD, wall, SDR або графік діапазону | Встановлює кільцеву площу потоку, сімейство інструментів і діапазон практичних змінних деталей | Таблиця розмірів із мінімальними, звичайними та максимальними продуктами |
| Чистий вихід і швидкість лінії | Змінює швидкість потоку, тиск, опалювальне навантаження, час перебування та вимоги до охолодження | Стабільний товарний кг/год для кожного критичного розміру |
| Інтерфейс екструдера та адаптера | Визначає геометрію вхідного отвору, малюнок болтів, реєстр, ущільнення, висоту центру та опору | Контрольоване креслення та виміряні фотографії існуючої машини |
| Система калібрування та охолодження | Впливає на осадку, кінцевий діаметр, овальність, розподіл стінок і поведінку при запуску | Креслення калібратора, дані про вакуумний резервуар, довжина охолодження та положення відведення |
| План переходу | Визначає, які частини можна знімати, як вони відцентровані та наскільки безпечно оператори з ними поводяться | Змініть частоту, метод очищення, потужність крана та цільовий час простою |
Наш вигляд фабрики:ми не вважаємо номінальний діаметр труби достатньою специфікацією головки. Якщо покупець надає нам лише назву смоли та OD, ми запитуємо серію стінок, формулу, продуктивність, інтерфейс екструдера та метод розміру, перш ніж фіксувати шлях потоку. Швидка пропозиція на основі відсутніх вхідних даних зазвичай переміщує запитання без відповіді до введення в експлуатацію.



Почніть з готового стандарту труби
Резьбонарізна головка є виробничим інструментом. Це не сертифікація труб. Покупець повинен визначити точний стандарт продукту та випуск, тоді як постачальник повинен перевести оболонку труби в шлях потоку, набір інструментів і метод регулювання. Остаточна відповідність готової труби підтверджується випробуваннями, необхідними для її ринку та застосування.
Для звичайних проектів водопроводів є три корисні офіційні посиланняISO 1452-2:2009 для ПВХ труб, ISO 4427-2:2019 для поліетиленових трубіISO 15874-2:2013 для ПП труб, що використовуються в системах гарячого та холодного водопостачання. Перевірте поточну редакцію, зміни та національне прийняття під час підготовки контракту.
| Сімейство труб | Офіційна стартова довідка | Інформація, яка все ще потрібна запиту пропозицій для головки |
|---|---|---|
| Напірна труба ПВХ | ISO 1452-2 або необхідний національний еквівалент | Формула сухої суміші ПВХ, серія труб, номінальний зовнішній діаметр, настінний стіл, припуск на розтруб, продуктивність, швидкість лінії та вимоги до поверхні |
| ПЕ напірна труба | ISO 4427-2 або необхідний національний еквівалент | Точний поліетиленовий компаунд, діапазон SDR, діапазон OD, суцільна або коекструдована конструкція, розташування смуг або шарів, вихід і система охолодження |
| Труба гарячої та холодної води PP або PPR | ISO 15874-2 або необхідний національний еквівалент | Точна марка ПП, клас розміру труби, застосування в службі, конструкція шару, діаметр і діапазон стінок, продуктивність і метод калібрування |
| Електропровід або промислові труби | Відповідні національні, галузеві або замовницькі специфікації покупця | Формула матеріалу, жорсткість або функціональна мета, геометрія, колір, друк або смуга, план випробування та допустимі дефекти поверхні |
Не пишіть «згідно з міжнародним стандартом» у запиті пропозицій.Назвіть документ, частину, редакцію та місцеве прийняття. Потім додайте креслення готової труби та план перевірки. Подібні номінальні розміри можуть мати різні діапазони стінок, умови випробувань та вимоги до ідентифікації.
Ще одна розлука має значення. Схвалення питної води стосується готового продукту трубопроводу та його матеріалів, що змочуються. Замовлення різьбової головки від Nanhaiya не означає передачу схвалення питної води на трубу покупця. Схвалення смоли, контроль суміші, виробничі записи та сертифікація третіми сторонами залишаються частиною системи відповідності виробника труб.
Вкажіть фактичну формулу, а не лише ПВХ чи ПЕ
Наньхайяголовка для екструзії трубпропонується для ПВХ з добавками, ПЕ, ХПВХ і ПП. Ці назви визначають матеріальні родини. Вони не повідомляють нам про в’язкість розплаву, завантаження наповнювача, систему стабілізації, перероблений вміст, вікно обробки або тенденцію до випадання.
Для ПВХ надішліть повний рецепт сухої суміші за вагою та умовами змішування. Рівень карбонату кальцію та обробка частинками, баланс мастила, система стабілізації, модифікатор удару, допоміжна речовина для обробки, пігмент і відсоток повторної обробки можуть змінити зовнішній вигляд стінки, тиск напору та поведінку відкладень.
Для PE або PPR надішліть точний клас суміші та поточний аркуш даних постачальника. Включіть інформацію про масовий потік розплаву або в’язкість, опубліковану для цього сорту, щільність, добавки, сажу чи систему кольорів, межу повторного подрібнення та те, чи є ідентифікаційні смуги або функціональні шари коекструдованими.
ПВХ і ХПВХ
Пильної уваги заслуговують історія тепла та час перебування. Шлях потоку повинен уникати непотрібних затримок, а план опалення повинен підтримувати контрольований запуск і очищення. Про зміни формули слід повідомляти до виробництва.
PE
Сорт, міцність розплаву, продуктивність і холодопродуктивність діють разом. Високопродуктивна головка PE потребує стабільного окружного потоку та відповідної системи розмірів, а не просто більшого кільцевого зазору.
ПП і ППР
Вкажіть точну смолу та сервісний продукт. Труби для гарячої та холодної води, промислові труби та багатошарові конструкції можуть потребувати різних інструментів, охолодження та умов приймання.
Наш вигляд фабрики:коли виробнича група змінює наповнювач, сорт смоли або відсоток переробленого матеріалу після схвалення інструменту, матриця не стала раптово неточною. Вхідні дані процесу змінилися. Ми фіксуємо еталонну формулу в технічній угоді, щоб подальше усунення несправностей починалося з відомої умови.

Отвір матриці не є остаточним розміром труби
Гарячий кільцевий розплав не залишає фільєру і залишається геометрично фіксованим. Він може набухати на виході, опускатися під час витягування, контактувати з калібратором, стискатися під час охолодження та продовжувати змінюватися, коли його температура вирівнюється. Ось чому номінальна труба 110 мм не використовує автоматично 110-міліметровий отвір.
Кінцевий результат виходить із системи: продуктивність екструдера, температура та тиск розплаву, геометрія матриці та оправки, окружний тепловий баланс, центрування, повітряний шлях, калібратор, вакуум, охолодження та швидкість відведення. Якщо ці частини закуповуються у різних постачальників, покупець повинен призначити один контрольований креслення інтерфейсу та одну матрицю відповідальності за приймання.
| Елемент управління | На що він безпосередньо впливає | Що він не може довести сам |
|---|---|---|
| Шлях потоку матриці та оправки | Кільцевий розподіл розплаву, втрата тиску, поведінка місця проживання та початкова форма труби | Кінцевий холодний зовнішній вигляд, стінка, овальність або тиск |
| Регулювання центрування оправки | Початковий окружний зазор і корекція розподілу стінок | Стабільний результат, коли температура, потік або вирівнювання за потоком постійно дрейфують |
| Розташування опалювальної зони | Термоконтроль навколо та вздовж голови | Фактична температура розплаву без визначеного методу вимірювання |
| Калібратор і вакуумний резервуар | Зовнішній розмір, раннє охолодження та підтримка форми | Рівномірна стінка, коли вхідна труба розплаву нестабільна |
| Система охолодження | Швидкість затвердіння, стабільність розмірів і відведення залишкового тепла | Гарна геометрія, коли температура або потік води неконтрольовані |
| Відведення | Лінійна швидкість, просадка та постійний транспорт | Відкоригуйте розміри, коли знімач неправильно вирівняний або швидкість коливається |
Корисне правило розміру:вкажіть найменшу та найбільшу труби, але обходьте складні робочі кути. Це часто найбільша труба з високою продуктивністю, найтонша стінка на високій швидкості лінії, невеликий розмір із низькою продуктивністю, що збільшує час перебування, і продукт із вимогами до найщільнішої стінки чи поверхні.


Nanhaiya пропонує регульовані оправки, варіанти охолоджувальних каналів і змінні вкладиші для свого асортименту головок для труб. Використовуйте ці варіанти з певної причини. Регулювання корисне, коли оператори мають повторюваний метод центрування. Змінні зношувані компоненти корисні, коли їх обсяг, запасна кількість і процедура заміни зрозумілі.
Заблокуйте інтерфейс екструдера перед початком обробки
Трубна матриця може мати чудовий внутрішній шлях потоку, але все одно не вдасться встановити, оскільки передбачалося введення, регістр, малюнок болта, ущільнення або висота центру. Проекти заміни особливо вразливі, оскільки машинні креслення можуть бути старими, зміненими або недоступними.
Ми віддаємо перевагу трьом формам доказів: оригінал контрольованого креслення, свіжі вимірювання та чіткі фотографії з посиланням на масштаб. Якщо троє не погоджуються, вирішіть конфлікт до оприлюднення виробничого креслення.
- Марка, модель і конфігурація шнека екструдера
- Діаметр шнека та діапазон номінальної потужності
- Креслення напірного або адаптерного фланця
- Зареєструйте діаметр, глибину та допуск
- Кількість болтів, різьба, ділильна окружність та орієнтація
- Геометрія ущільнювальної поверхні та метод прокладки
- Діаметр входу в розплав і довжина переходу
- Потрібна пластина вимикача або екранний інтерфейс
- Розмір і розташування порту датчика тиску
- Тип і вставка датчика температури плавлення
- Напруга, частота, потужність і роз'єми нагрівача
- Сумісність типу термопари та контролера
- Висота центру матриці та напрямок потоку
- Опорна рама, колеса, рейки або точки підйому
- Доступний дозвіл на установку та обслуговування
- Відстань до калібратора та еталону вирівнювання
Nanhaiya виготовляє настроюваністовбурні фланціі компоненти вирізної головки, тому адаптер можна обговорити з головкою, а не залишити як сюрприз для встановлення. Для повного лінійного проекту вирівняйте інтерфейс матриці з вибранимпластиковий екструдер, засоби керування та подальше обладнання.
Наш вигляд фабрики:телефонна фотографія фланця допомагає нам зрозуміти компонування, але вона не визначає коло болта чи фіксує посадку. Ми використовуємо фото для пошуку питань. Для різання металу використовуємо підписаний креслення. Ця відмінність запобігає затримці повної інсталяції через невелику помилку інтерфейсу.


Вибирайте конструкцію відповідно до матеріалу та обов’язків прибирання
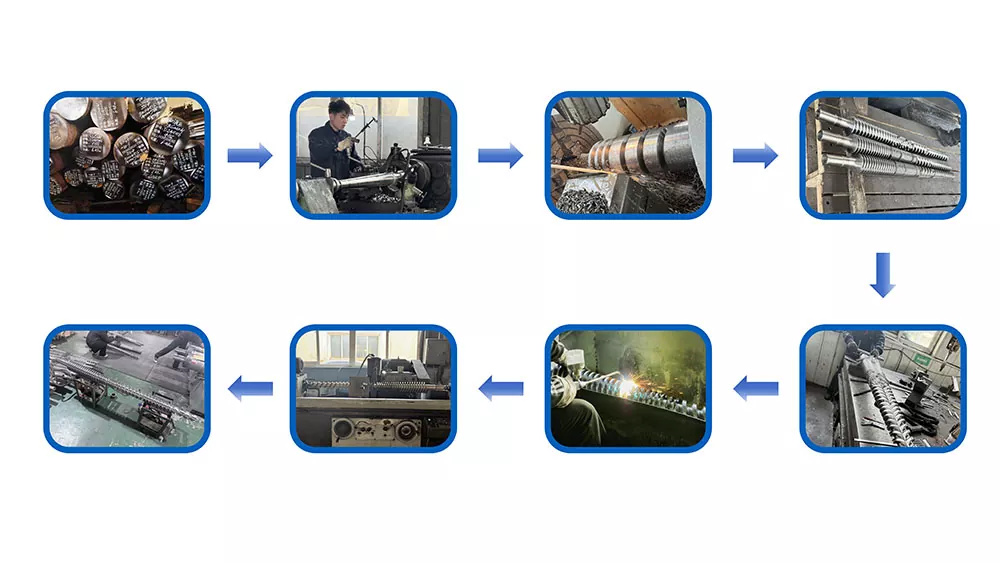
Спеціальна різальна головка для труб Nanhaiya використовує високоміцну леговану сталь із загартованими поверхнями та виготовляється за допомогою точної обробки з ЧПУ та термічної обробки. Його загголовка екструдерана сторінці перераховано 38CrMoAl, азотування та твердість поверхні від HV950 до HV1000.
Ці значення є корисними вихідними даними, але затверджена специфікація все одно повинна визначати точний матеріал компонента, обсяг обробки, критерій кінцевої твердості, обробку поверхні потоку, перевірку розмірів та будь-які вимоги до корозії. Значення твердості одного компонента не слід копіювати для кожного кріплення, кришки нагрівача чи конструктивної частини.
| Сервісний стан | Турбота про закупівлі | Що визначити в цитаті |
|---|---|---|
| Наповнений ПВХ | Абразивний мінеральний наповнювач, відкладення та частота очищення | Формула, рівень наповнювача, матеріал і обробка змочених компонентів, обсяг змінного зносу та метод очищення |
| CPVC або термочутливий склад | Термічна історія, затримка та деградація матеріалу | Вікно обробки, концепція потоку, зони нагріву, сенсорні точки, процедура запуску та зупинки |
| Сажа PE | Стабільний розподіл, якість поверхні та тривалі терміни | Клас суміші, діапазон продуктивності, вікно тиску, розташування нагрівача та доступ для очищення |
| Перероблений вміст | Забруднення, зміна в'язкості та абразивні частинки | Джерело, максимальний відсоток, план фільтрації, вибірка, очікувана варіація та межі прийнятності |
| Часта зміна кольору | Утримання, доступ, обробка змінних частин і брухт | Послідовність кольорів, матеріал для очищення, дозволений час зміни, процедура очищення та знімні частини |
Harder — це не повна матеріальна стратегія.Твердість поверхні, глибина корпусу, в’язкість основи, корозійна поведінка, обробка та метод ремонту мають відповідати компоненту та процесу. Попросіть постачальника перерахувати, що обробляється, як це перевіряється та який протокол перевірки додається до замовлення.


Огляд Nanhaiya'sвиробниче обладнання, сертифікатиітехнічне обслуговуванняпід час кваліфікації постачальника. Рекомендації щодо встановлення та довгострокового обслуговування можуть бути включені в узгоджений обсяг підтримки.
Зробіть зміну розміру частиною розрахунку покупки
Нижча ціна інструменту може коштувати дорого, якщо кожна зміна зв’язує кран, пошкоджує нагрівачі або потребує повторного центрування методом проб і помилок. Запитайте, як знімаються матриця та оправка, де розміщуються гарячі частини, які кріпильні елементи обробляються, як відновлюється центрування та які ущільнювачі чи витратні матеріали замінюються.
| Питання про перехід | Чому покупець має турбуватися | Підрядний вихід |
|---|---|---|
| Які розміри мають одне тіло? | Показує реальну кількість головок і наборів змінних деталей | Матриця сумісності за зовнішнім діаметром труби, діапазоном стінок і матеріалом |
| Що має охолонути перед видаленням? | Впливає на час простою та безпеку використання | Письмова температура та процедура поводження |
| Як центруються матриця та оправка? | Впливає на початковий лом і корекцію стін | Схема регулювання, опорні позиції та навчання |
| Які інструменти та підйомні пристрої потрібні? | Запобігає небезпечному саморобному поводженню | Список інструментів, вага деталей, точки підйому та креслення пристосувань |
| Які частини є звичайними запчастинами? | Зменшує час простою після пошкодження різьби, ущільнення, нагрівача або датчика | Дворічний рекомендований список запасних частин із ціною за одиницею |
| Як очищається шлях потоку? | Змінює роботу, поверхневий ризик і змінює колір брухту | Затверджені інструменти для очищення, матеріали та етапи розбирання |
Для змішаного графіка виробництва обчисліть вартість переходу за годинами, робочою силою та початковим браком. Якщо завод кілька разів на тиждень змінює розмір труби двох різних розмірів, дві повні головки можуть заощадити більше часу виробництва, ніж один корпус із багатьма вставками. Якщо зміни відбуваються рідко, а асортимент компактний, спільне тіло може бути розумним.
Наш вигляд фабрики:ми запитуємо, хто буде змінювати інструменти та яке підйомне обладнання доступне. Конструкція, яка працює на чистому складальному стенді, може бути незручною поряд із гарячим екструдером і вакуумним баком. Доступ оператора – це інженерний внесок, а не післяпродажне обслуговування.

Використовуйте дефекти труб, щоб знайти відповідальну технологічну зону
Коли труба не відповідає специфікаціям, оператори часто спочатку регулюють матрицю, оскільки її центрувальні болти видно. Це може тимчасово покращити одне зчитування, приховуючи проблему температури, екструдера чи нижньої частини. Запишіть дефект по колу та вздовж довжини труби перед внесенням кількох змін одночасно.
| Помічений дефект | Перевірки головки | Перевірки вгорі та внизу | Купівля уроку |
|---|---|---|---|
| Одна сторона постійно товщі | Центрування оправки, відкладення на шляху потоку, пошкодження, баланс нагрівача та вирівнювання складання | Вирівнювання екструдера, калібратор, розподіл вакууму, охолодження та вирівнювання відведення | Потрібне доступне центрування, температурні зони та еталон вирівнювання |
| Навколо і вздовж труби змінюється стінка | Погане регулювання, термоциклічні зміни, нестабільний тиск або нерівномірний потік | Подача, шнековий вихід, контроль швидкості лінії, стабільність вакууму та температури води | Прийміть стабільне робоче вікно, а не один короткий набір вимірювань |
| Довгі лінії поверхні | Забруднення, відкладення, подряпини або пошкодження поверхні штампування | Нерозплавлені частинки, фільтрація, пошкодження калібратора та сліди від використання | Визначте інструменти для очищення, план фільтра, огляд поверхні та запасний інструмент |
| Жовті, коричневі або чорні смуги | Мертві зони, відкладення, надмірне місцеве тепло та тривалий час перебування | Забруднений корм, відкладення в бочках, знос гвинта та практика зупинки | Перед копіюванням старої геометрії перегляньте повний шлях плавлення та процедуру очищення |
| Високий головний тиск | Обмежений кільцевий зазор, низька температура, закупорка або невідповідний шлях потоку | Обмеження екрану, в'язкість матеріалу, вихідний попит і стан датчика | У специфікації вкажіть точку вимірювання тиску та робочу межу |
| Овальність труби | Нерівномірний вихідний потік або початкове положення трубки | Знос калібратора, вакуум, баланс охолодження, опора та вирівнювання | Остаточна овальність належить до приймального випробування повної лінії |
| Шорстка внутрішня поверхня | Оздоблення оправки, відкладення, температура та поведінка потоку | Вологість матеріалу, дисперсія, деградація та вихідна стабільність | У схвалення зразка включіть критерії внутрішньої та зовнішньої поверхні |
Правило однієї зміни:запишіть базову лінію, змініть одну контрольовану змінну, зачекайте, поки матеріал пройде по лінії, позначте уражену трубу та виміряйте знову. Випадкове регулювання температури, центрування, вакууму та водночас знищує докази, необхідні для визначення причини.
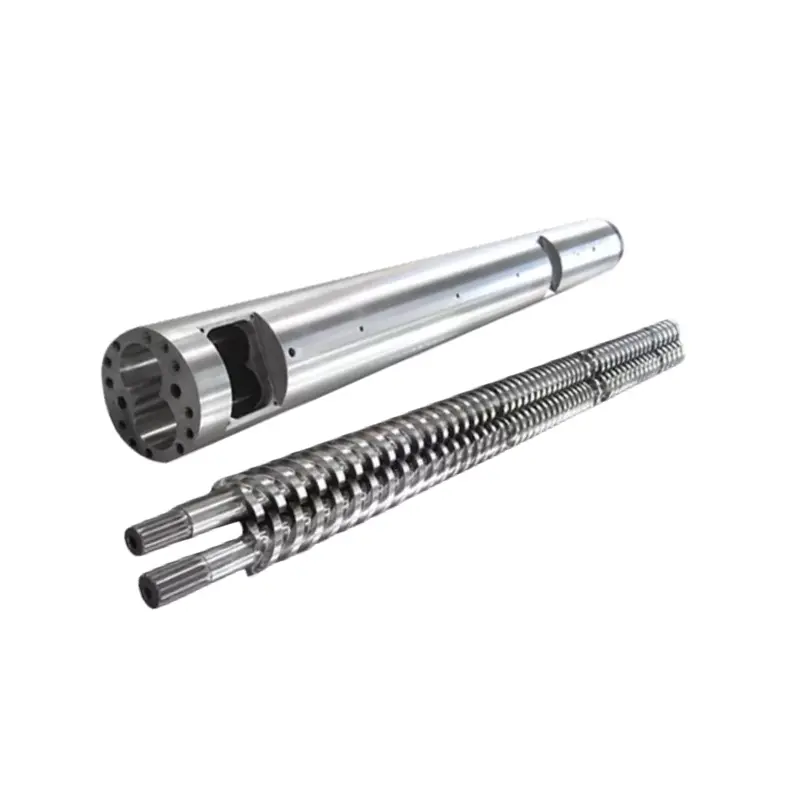
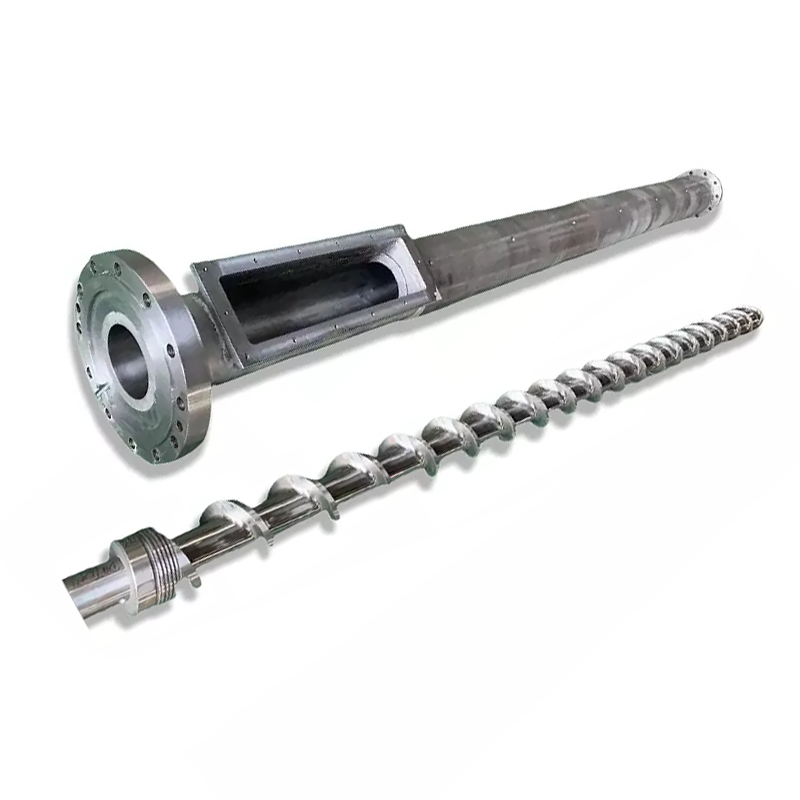
Якщо вихід або тиск розплаву нестабільні перед головкою, також перевірте гвинт і ствол. Припаси NanhaiyaПВХ труба одногвинтова, ПВХ труби паралельні гвинтові бочкиіТруба ПВХ конічна двошнекова бочка. Конструкція матриці не повинна бути перероблена для компенсації зношеної або невідповідної секції пластифікації.

Контрольний список запитів на пропозиції екструзійної головки для труб
Повний запит на пропозицію дає змогу покупцеві порівняти технічний обсяг замість того, щоб порівнювати низьку базову ціну з інтегральною пропозицією. Помістіть наступні елементи в один контрольований пакет.
- Визначте продукти.Перелічіть кожну трубу OD, діапазон стінок, SDR або графік, конструкцію шару, колір і застосування. Позначте звичайний виріб і найскладніший розмір.
- Назвіть стандарт.Укажіть точний стандарт, частину, видання, національне прийняття та внутрішній малюнок. Додайте план перевірки готової труби.
- Розкрийте матеріал.Надайте повну формулу ПВХ або точну марку PE, PP або PPR, добавки, наповнювач, пігмент, перероблений вміст і дані постачальника.
- Визначте ставку.Укажіть чисту товарну продуктивність і швидкість лінії для кожного критично важливого продукту, а також доступну потужність охолодження та нормальний графік роботи.
- Опишіть екструдер.Державний одинарний, паралельний подвійний або конічний подвійний гвинт; діаметр гвинта; потужність двигуна; нормальний тиск і температура розплаву; схема адаптера; і поточні межі процесу.
- Керуйте інтерфейсом.Прикріпіть креслення фланця, реєстратора, кола болта, ущільнювальної поверхні, входу розплаву, висоти центру, порту датчика та опори.
- Вкажіть електричні деталі.Перелічіть напругу та частоту нагрівача, тип термопари, стандарт роз’єму, сумісність контролера, довжину кабелю та вимоги до небезпечної зони, якщо є.
- Покажіть нижню лінію.Включіть розміри калібратора, вакуумний резервуар, довжину охолодження, розпилення або занурення, тип витягування, центральну лінію та відстань до виходу матриці.
- Виберіть область перемикання.Перелічіть комплекти змінних частин, запасні нагрівачі та датчики, ущільнювачі, кріплення, інструменти для обробки, стелажі для зберігання та бажану процедуру зміни розміру.
- Визначити документи.Вимагайте монтажні креслення та креслення деталей, опис матеріалів, записи про матеріали та термічну обробку, перевірку розмірів, список електричних компонентів, інструкції з експлуатації та список запасних частин.
- Напишіть приймальний тест.Назвіть смолу, формулу, розмір труби, тривалість циклу, продуктивність, швидкість лінії, записи процесу, вибірку розмірів і критерії проходження/невідповідності.
- Уточнити підтримку.Узгодьте інструкції з монтажу, відповідальність за введення в експлуатацію, навчання операторів, дистанційну допомогу та межу між продуктивністю головки та повної лінії.
Попередження про заміну:зношена матриця може більше не зберігати свої початкові розміри. Виміряйте інтерфейс машини та добре збережену трубу, знайдіть оригінальні креслення та поясніть, чому була замінена стара головка. Копіювання кожного зношеного розміру може відтворити ту саму проблему потоку або вирівнювання.
Конфігурація шнека також повинна відповідати навантаженню на матеріал. Перегляньте Nanhaiya'sпоодинокі гвинти, подвійні паралельні гвинтиіконічні двогвинтові бочкиколи запит охоплює повний розділ пластифікації. Для аксесуарів і підключеного інструменту використовуйтеасортимент запасних частин для екструзії.
Прийміть головку на стан продукції, яку плануєте продати
Перевірка розмірів підтверджує, що виготовлені компоненти відповідають кресленню. Це не доводить, як конкретна сполука буде проходити через повну лінію. Надійний план приймання складається з двох частин: перевірки компонентів і виробництва.
| Стадія приймання | Що перевірити | Запис для збереження |
|---|---|---|
| Огляд документів | Затверджена редакція креслення, перелік матеріалів, матриця змінних частин, перелік нагрівачів і датчиків, посібники та запасні частини | Реєстр підписаних документів |
| Перевірка компонентів | Критичні інтерфейси, концентричні елементи, ущільнювальні поверхні, кріплення, порти, матеріал, обробка та видимий стан поверхні потоку | Записи про розміри та матеріали чи обробку, зазначені в наказі |
| Перевірка складання | Підгонка, орієнтація, установка нагрівача, вставка датчика, центрування, опора, підйом і доступ | Контрольний список складання з фотографіями |
| Перевірка нагріву | Ідентифікація зони, відповідь контролера, зчитування датчика, споживання струму та термостабільність | Карта зон і стабілізовані показання |
| Виробництво | Узгоджений матеріал, розмір труби, продуктивність, швидкість лінії, температура, тиск розплаву, навантаження двигуна, вакуум і умови охолодження | Аркуш процесу на основі часу та збережені зразки |
| Перевірка труб | OD, стінка в кількох положеннях годинника, овальність, маса на довжину, внутрішня та зовнішня поверхні, прямолінійність та необхідні стандартні випробування | Звіт про перевірку, прив’язаний до позиції зразка та часу виробництва |
| Рутинна операція | Запуск, корекція центрування, звичайна зупинка, безпечне розбирання або одна узгоджена зміна розміру | Відписка оператора та список відкритих позицій |
Використовуйте звичайну рецептуру покупця, коли це можливо. Якщо потрібен замінний матеріал, запишіть різницю та обмежте те, що підтверджує тест. Успішний цикл ПЕ не підтверджує формулу ПВХ, а товстостінний низькошвидкісний продукт не підтверджує тонкостінний високошвидкісний стан.
Наш вигляд фабрики:ми віддаємо перевагу стабільній роботі з відстежуваними вимірюваннями над коротким відображенням на максимальному виході. Тиск має встати, показники на стіні повинні залишатися контрольованими, нагрівачі не повинні працювати аномально, а охолоджена труба повинна відповідати узгодженій перевірці. Цей результат дає обом сторонам корисну точку передачі.


Часті запитання
Яка інформація потрібна, щоб запропонувати пропозицію головки для екструзії труб?
Надішліть марку та формулу полімеру, стандарт труби, повний розмір і діапазон стінок, цільову продуктивність і швидкість лінії, тип екструдера, креслення вхідного отвору та фланця, напругу нагрівача, вимоги до датчика, деталі калібрування нижче за потоком, бажані зміни деталей і план приймання. Фотографії та обмірні креслення поточного підключення також корисні для проектів заміни.
Чи може одна трубна головка працювати з ПВХ, ПЕ та ППР?
Спільне зовнішнє тіло може бути технічно можливим у вузько визначеному проекті, але PVC, PE та PPR не створюють однакові умови потоку, тепла чи розміру. Спочатку ми порівнюємо повний склад, продуктивність, діапазон розмірів, вимоги до шляху потоку та метод очищення. Окремі інструменти або окрема головка можуть бути безпечнішим виробничим вибором.
Чи дорівнює діаметр трубної матриці остаточному діаметру труби?
Зазвичай ні. Гаряча трубка змінюється після виходу з матриці, оскільки розплав набухає, опускається вниз, потрапляє в калібратор і охолоджується. Необхідні розміри матриці та оправки повинні бути розроблені з матеріалом, продуктивністю, швидкістю лінії, розміром вакууму та системою охолодження, а не скопійовані безпосередньо з номінального розміру труби.
Чи може тільки головка матриці гарантувати товщину стінки труби та овальність?
Ні. Фільєрна головка встановлює кільцевий розподіл розплаву, але кінцева товщина стінки та овальність також залежать від стабільності розплаву, центрування, температурного балансу, стану калібратора, вакууму, охолодження, вирівнювання відведення та швидкості лінії. Під час приймання необхідно перевірити всю робочу лінію.
Який матеріал Nanhaiya використовує для екструзійних головок?
На загальній сторінці екструдерної головки Nanhaiya перелічено 38CrMoAl з азотуванням і твердістю поверхні від HV950 до HV1000. Спеціальна головка для екструзії труб описується як легована сталь із загартованими поверхнями. Вимоги щодо кінцевого матеріалу, термічної обробки та зволоженої поверхні мають бути підтверджені для смоли, добавок і методу очищення в затвердженій специфікації.
Чи варто мені купувати одну головку з різними розмірними пластинами чи кілька повних головок?
Використовуйте змінні деталі, коли діапазон розмірів, продуктивність і процедура очищення дозволяють одному корпусу виконувати роботу без надмірних налаштувань. Окремі головки можуть мати сенс, коли продукти сильно відрізняються за діаметром, полімером, продуктивністю, шаровою структурою або частотою зміни. Порівняйте загальний час переналагодження та виробничий ризик, а не лише ціну інструменту.
Як слід прийняти головку для екструзії труб?
Почніть із перевірки креслення, матеріалу, обробки, нагрівача, датчика, фланця та шляху потоку. Потім запустіть узгоджений виробничий матеріал із зазначеним розміром труби, продуктивністю та швидкістю лінії. Записуйте температуру, тиск розплаву, показники стінок по колу, зовнішній діаметр, овальність, стан поверхні, масу на довжину та будь-які випробування, які вимагає цільовий стандарт труби.
Чому одна сторона стінки екструдованої труби товщі?
Серед можливих причин: неправильне центрування матриці або оправки, дисбаланс температур по окружності, нерівномірний потік розплаву, відкладення або пошкодження на шляху потоку, нестабільна продуктивність екструдера, зміщення калібратора, нерівномірний вакуум або охолодження та зміщення відведення. Перевірте тенденцію, перш ніж використовувати центрувальні болти, щоб приховати проблему, що виникла на нижній частині.
Технічний вміст, підготовлений на основі поточної інформації про продукцію, обладнання та послуги Nanhaiya, підтримується лише офіційними сторінками стандарту ISO для труб. Геометрія остаточної форми, матеріал, обробка, розміри та критерії приймання визначаються затвердженою специфікацією проекту.