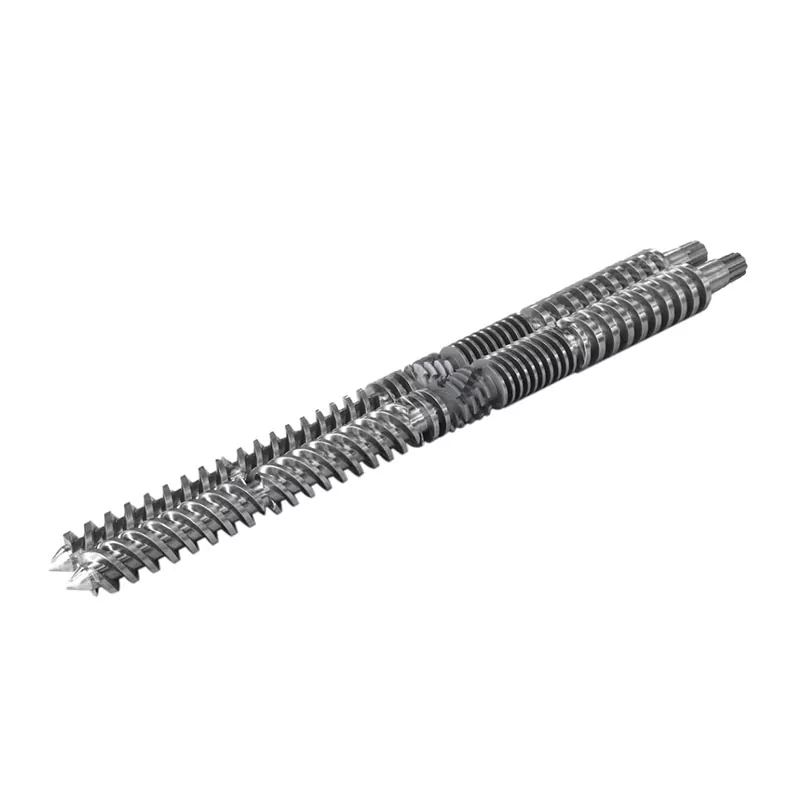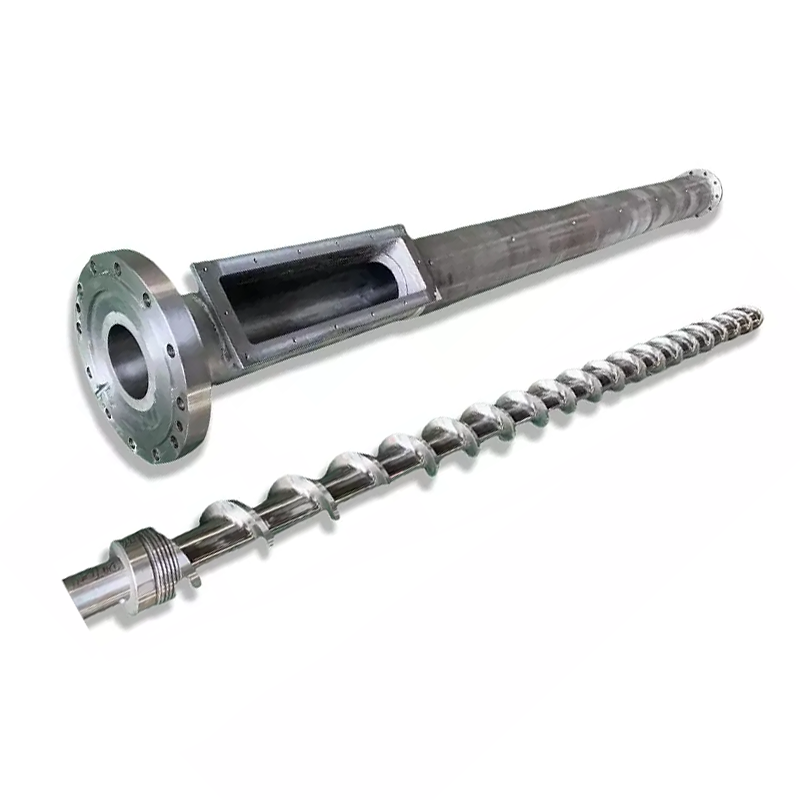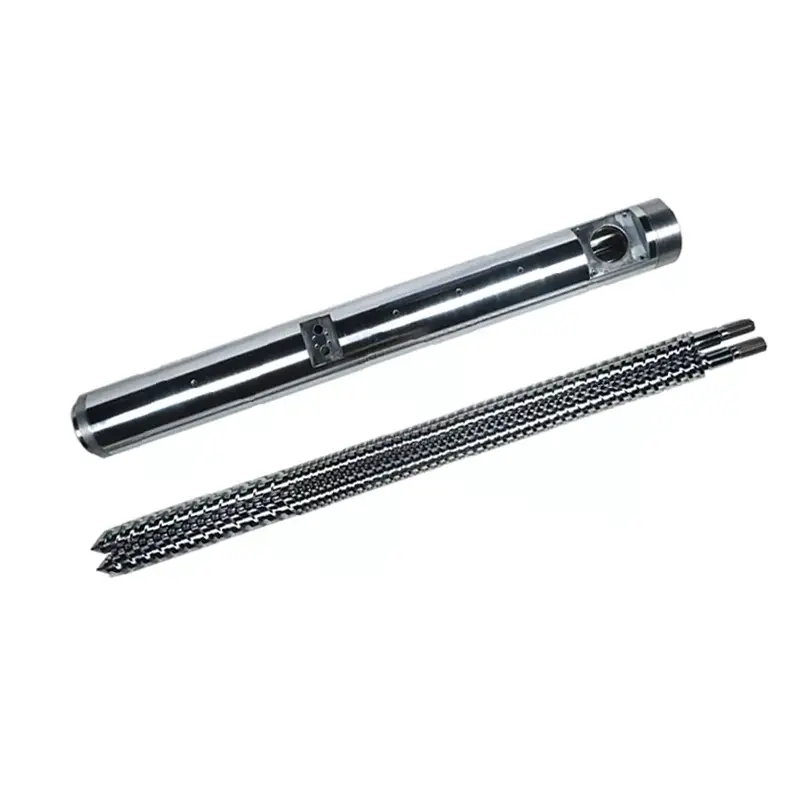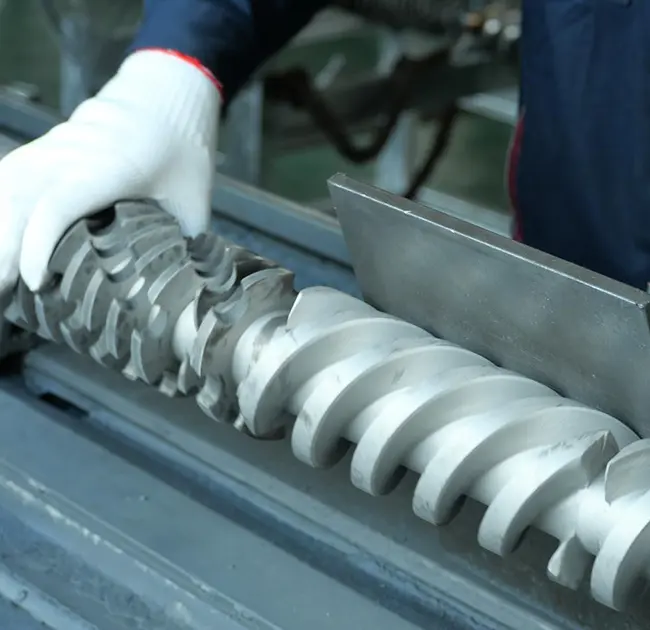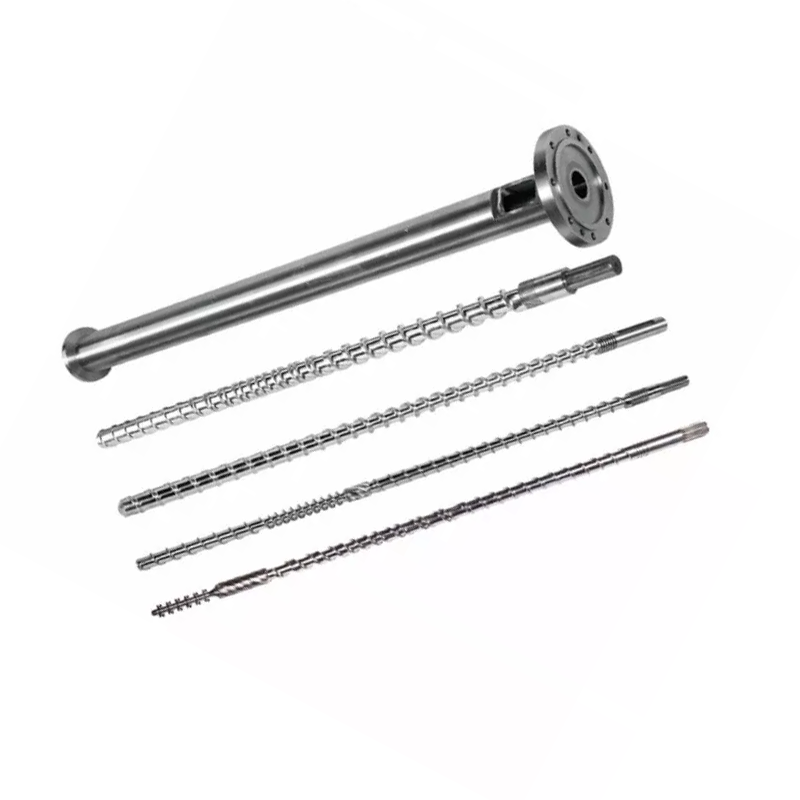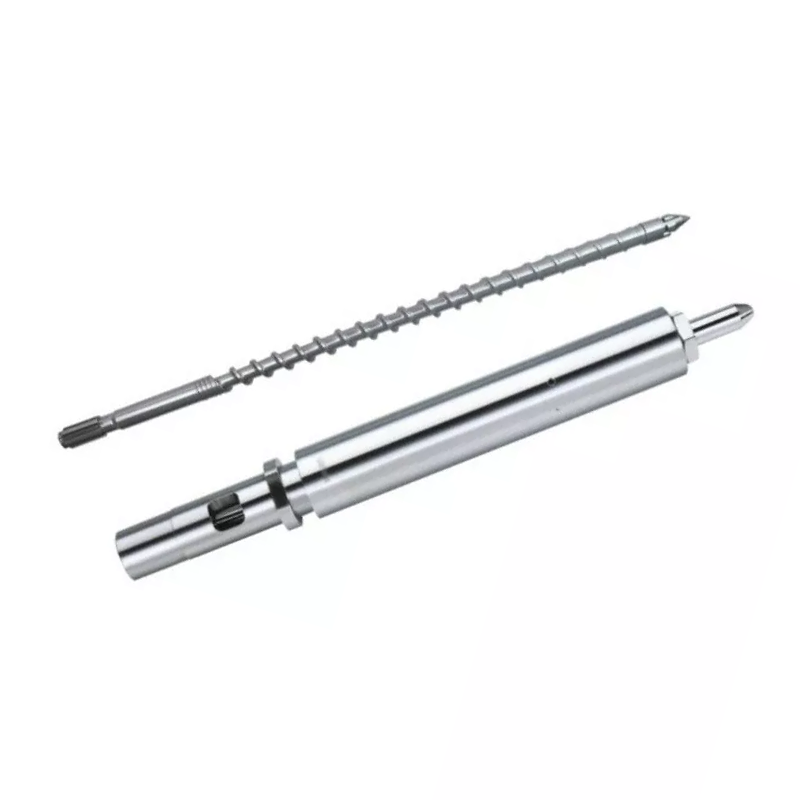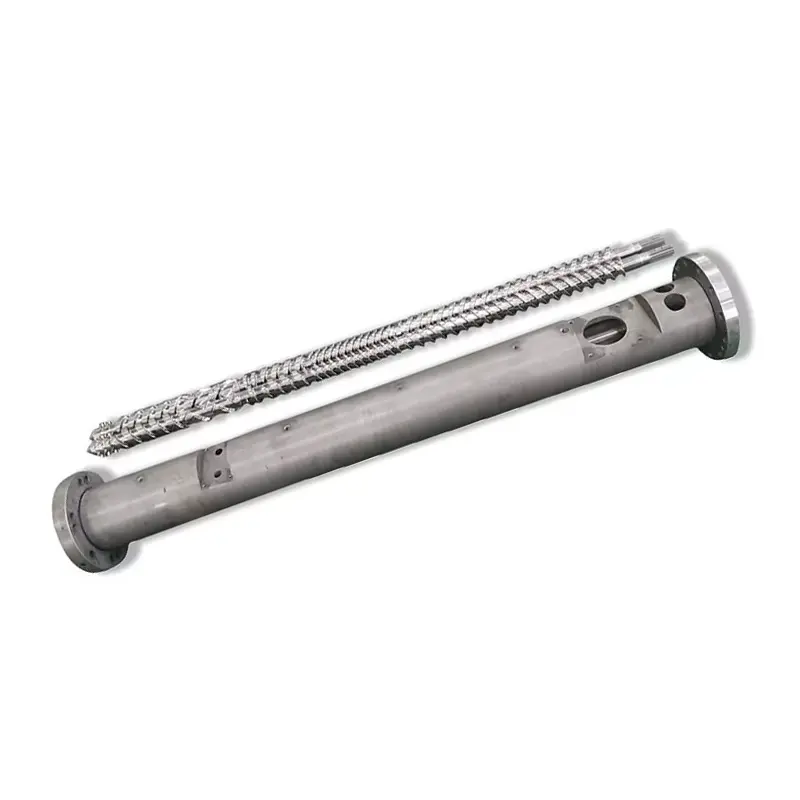

Що насправді робить гвинтовий ствол
Гвинт і стовбур працюють як узгоджена пара. Ось послідовність кожного циклу:
- Годування— Пластикові гранули падають із бункера в зону подачі.
- плавлення— Гвинт, що обертається, створює тепло зсуву. У поєднанні зі стовбуровими нагрівачами гранули плавляться і стискаються.
- Вимірювання— Розплав стає однорідним за температурою і тиском перед ін’єкцією.
- Ін'єкційний— Гвинт рухається вперед, як плунжер, штовхаючи розплавлений пластик у форму.
Кожна змінна дизайну — геометрія, пропорції зон, обробка поверхні — впливає на те, наскільки добре виконуються ці чотири кроки. Невідповідність будь-якого з них проявляється як виробнича проблема.
Рішення 1: співвідношення L/D
Співвідношення L/D (довжина гвинта, поділена на його діаметр) є найважливішим числом у технічних характеристиках. Він контролює час перебування, якість змішування та розподіл тепла.Більшість програм загального призначення для лиття під тиском використовують 20:1.
| смола | Рекомендований L/D |
|---|---|
| PP, PE, PS (стандарт) | 18:1 – 20:1 |
| АБС, ПК | 20:1 – 24:1 |
| ПВХ (теплочутливий) | 16:1 – 20:1 |
| ПЕТ | 20:1 – 22:1 |
| Нейлон (PA) | 18:1 – 20:1 |
| GF-посилені матеріали | 20:1 – 24:1 |
Рішення 2: Ступінь стиснення
Ступінь стиснення (CR) вимірює, наскільки звужується шнековий канал від зони подачі до зони дозування. Вищий CR стискає розплав більш агресивно — добре для аморфних смол, які поступово розм’якшуються. Нижчий CR є м’якшим, що потрібно для термочутливих матеріалів або матеріалів з волокнистим наповненням.
| смола | Ступінь стиснення |
|---|---|
| ABS, PC, PMMA (аморфний) | 3,0 – 3,5:1 |
| PP, PE, нейлон (напівкристалічний) | 2,5 – 3,0:1 |
| ПВХ | 2,0 – 2,5:1 |
| ПЕТ | 2,3 – 2,6:1 |
| GF-посилений (≥15%) | 2,0 – 2,5:1 |
Рішення 3: Пропорції зон
Стандартний ін'єкційний гвинт ділить на три зони. Частка кожної зони має таке ж значення, як і загальний L/D.
- Зона годування (L1):Глибокі канали, які приймають тверді пелети з бункера. Довше = більша пропускна здатність.
- Зона стиснення (L2):Глибина русла поступово зменшується. Більша частина плавлення відбувається тут.
- Зона вимірювання (L3):Неглибокі, послідовні канали. Забезпечує рівномірну температуру та тиск розплаву перед уприскуванням.
| смола | Подача (L1) | Компресія (L2) | Вимірювання (L3) |
|---|---|---|---|
| ПП / ПЕ | 50% | 25% | 25% |
| ABS / ПК | 40% | 40% | 20% |
| ПЕТ | 40% | 40% | 20% |
| Нейлон (PA) | 35–45% | 35–40% | 20–25% |
| ПВХ | 35% | 50% | 15% |
Рішення 4: Матеріал гвинтової стовбура
38CrMoALA — Стандартна базова лінія
Шнеки для лиття під тиском Nanhaiya виготовляються з38CrMoALA легована сталь, термічно оброблений і загартований. Цей основний матеріал добре справляється зі стандартними термопластами, такими як PE, PP, PS та ABS, із терміном служби приблизно10 000–20 000 годинза нормальних умов експлуатації.
Азотування
Газове азотування при 500–560°С утворює азотований шарТовщина 0,5-0,8 ммз твердістю950–1050 HV (~62 HRC). Це покращує зносостійкість на 30–40% порівняно з необробленою сталлю. Стандартний для більшості застосувань для лиття під тиском, коли працюють матеріали без наповнювача або з легким наповненням.

Шнек для лиття під тиском Nanhaiya mutant (apt) — підходить для кристалічних смол, таких як PP, PE та нейлон.
Біметалічний — для абразивних робіт
Біметалічні стволи мають високолеговану зносостійку футеровку, яка металургійним способом прикріплена до каналу ствола. Біметалічний процес Nanhaiya досягаєтвердість внутрішнього отвору 62 HRCзавдяки зварюванню розпиленням твердого сплаву навколо ділянок внутрішньої частини ствола, які сильно зношуються.
| застосування | Матеріал гвинта | Обробка стовбура |
|---|---|---|
| ПЕ, ПП, ПС (незаповнені) | 38CrMoALA азотований | Стандартні азотовані |
| ABS, ПК, нейлон (без наповнення) | 38CrMoALA азотований | Стандартні азотовані |
| PA + GF ≤30% | 38CrMoALA, загартований + відпущений | Азотовані або біметалічні |
| Вміст GF 15–50% | Біметалічні кромки / TC | Біметалічний |
| ПВХ / корозійні смоли | Корозійностійкий сплав | Біметалічний (клас CR) |
| Наповнений вуглецевим волокном | Карбід вольфраму | TC-напилений отвір |
Рішення 5: Діаметр гвинта та розмір порції
Ваш фактичний удар має бути між35% і 70%від максимальної потужності удару гвинта. Нижче 35% матеріал залишається в бочці занадто довго і ризикує погіршитися. Понад 70% гвинт не може відновитися достатньо швидко протягом циклу.
Нижче наведено типові конфігурації, доступні в Nanhaiya:
| Кількість впорскування (г) | Гвинт Ø × Довжина (мм) | Ø стовбура × довжина (мм) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

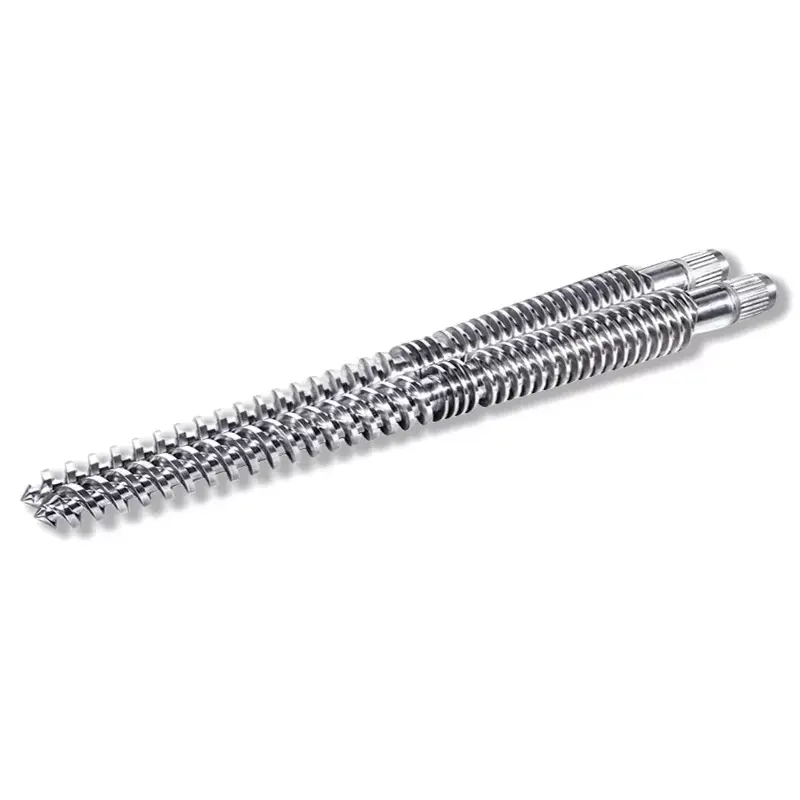
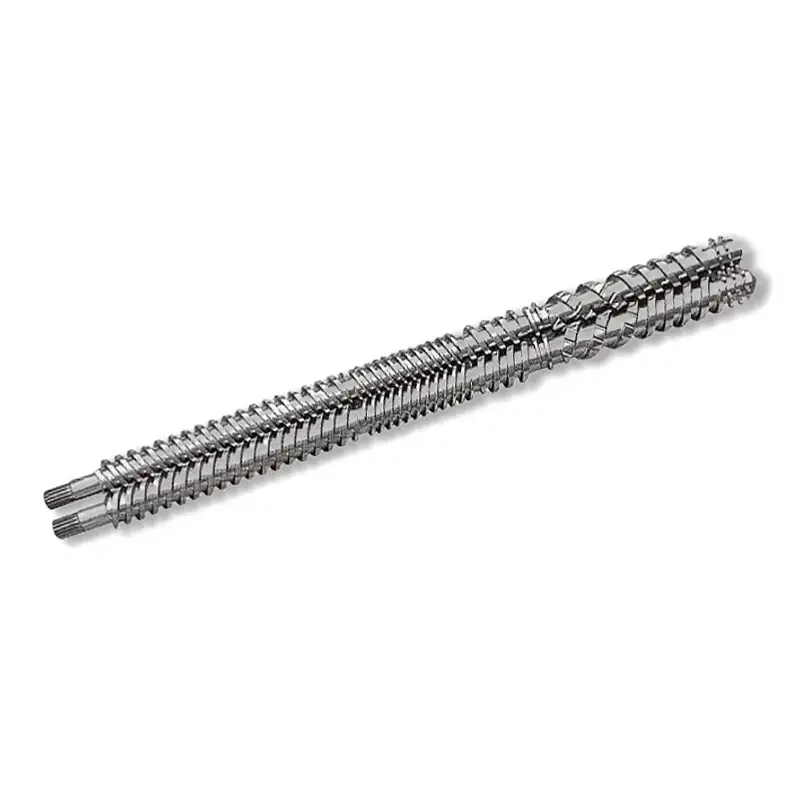
Шнек для поступового лиття під тиском Nanhaiya — краще для аморфних смол, таких як ABS, PC і PMMA.
Попереджувальні ознаки: ваш поточний гвинт не підходить для роботи
- Чорні плями або сліди опіків— Деградація матеріалу через надмірний час перебування або гарячу точку. Перевірте температурні зони стовбура та зазор гвинта.
- Непостійна вага пострілу— Часто зношений зворотний клапан або надмірний зазор між гвинтом і стовбуром, що дозволяє зворотний потік.
- Сліди на поверхні— Волога або газ у розплаві. Може вказувати на недостатнє попереднє сушіння або геометрію шнека, яка не вентилюється належним чином.
- Повільне відновлення / довгий час циклу— Пластифікуюча здатність недостатня. Ймовірно, потрібно збільшити діаметр гвинта.
- Високий лом на зміну кольору— Погане змішування в зоні дозування. Меддок або бар’єрний змішувальний елемент, доданий до шнека, часто вирішує цю проблему.
Що потрібно сказати своєму виробнику, коли ви надсилаєте запит на ціну
- Марка і модель машини— або діаметр отвору та розміри фланців для нестандартних машин
- Первинна смола(и)— укажіть тип наповнювача та відсоток, якщо це можливо
- Діапазон розмірів пострілу— мінімум і максимум у грамах
- Цільовий час циклу
- Поточні проблеми, які ви намагаєтеся вирішити— якщо є
Отримайте технічну рекомендацію від Nanhaiya
Ми відповідаємо протягом 12 годин. Наша команда інженерів може вказати правильну геометрію шнека, марку матеріалу та розміри для вашої машини та смоли — перш ніж ви надасте ціну.