Новини

Конічний подвійний гвинтовий ствол: повний посібник із характеристик, застосування та вибору


Швидка відповідь

Конічний двогвинтовий ствол — це конічний екструзійний компонент із подвійним отвором, у якому два конічні шнеки обертаються всередині відповідного конічного ствола. Конічна геометрія забезпечує потужну подачу та високе стиснення на короткій довжині, томуконічний двошнековий гвинт і стовбурє стандартним вибором для екструзії ПВХ труб, профілів, листів і WPC.

Якщо ви запускаєте лінію з ПВХ або дерево-пластику,конічний двошнековий стволє однією з частин, яка безпосередньо визначає продуктивність, якість розплаву та експлуатаційні витрати. Виберіть неправильний розмір, матеріал або кліренс, і ви заплатите за це у вигляді зносу, брухту та простою. У цьому посібнику описано, як працює конічний шнековий ствол, які технічні характеристики важливі під час покупки, чим він відрізняється відпаралельний двогвинтовий стволі як вибрати, встановити та обслуговувати один — написано з точки зору фабрики, яка щодня обробляє ці деталі.

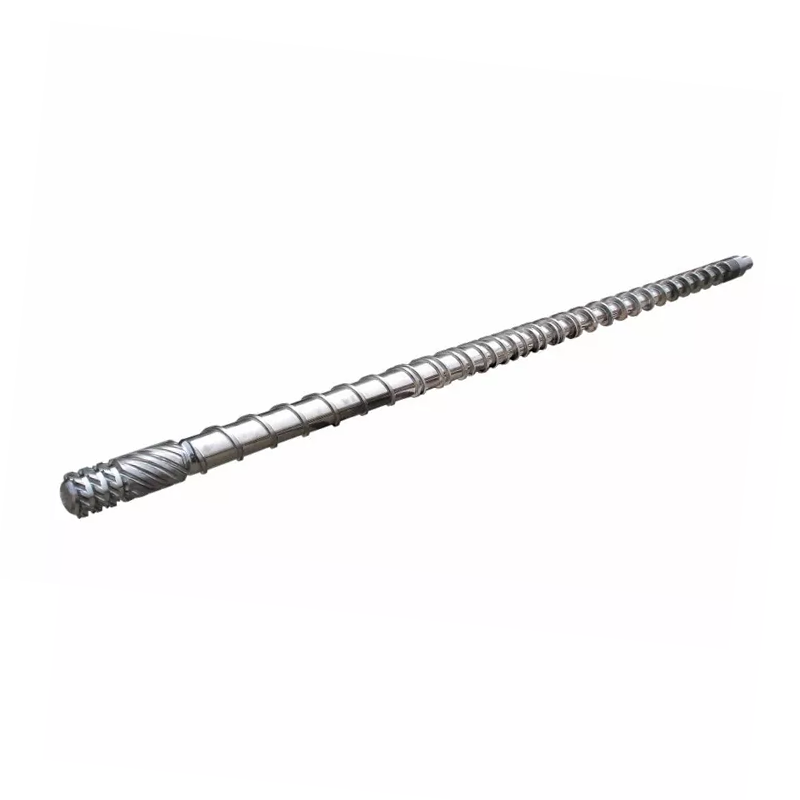
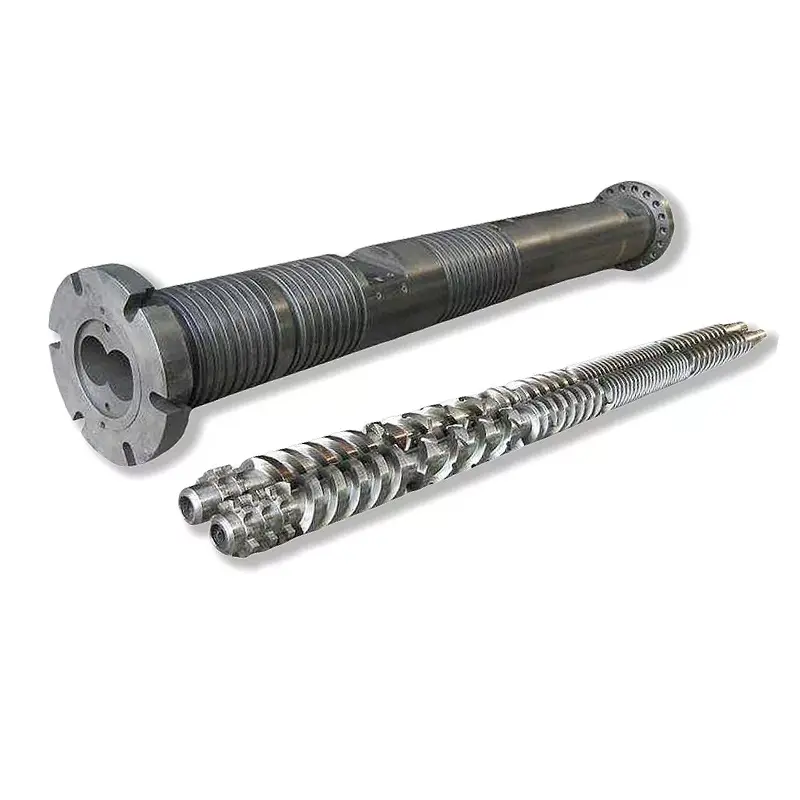
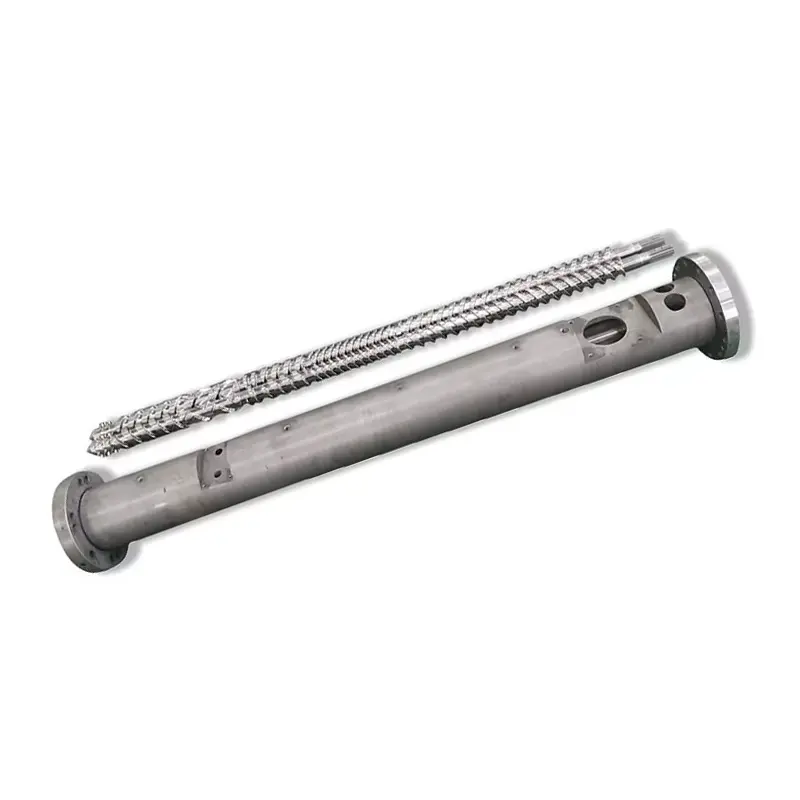
Conical twin screw barrel manufactured by Nanhaiya
Конічний подвійний гвинт і циліндр — конічні отвори забезпечують стиснення короткої довжини, ідеальне для термочутливого ПВХ.

Як працює конічний двогвинтовий ствол

В аконічний двошнековий екструдер, два гвинти розташовані поруч під невеликим кутом, широкі на кінці подачі та вузькі на кінці матриці. Канали стовбура звужуються відповідно. Коли сировина переміщується із зони подачі великого діаметру до зони дозування малого діаметра, об’єм, що зменшується, стискає та пластифікує її, тоді як з’єднані ланцюги транспортують і змішують. Оскільки два гвинти обертаються протилежно і повністю з’єднуються, конічний подвійний гвинт і циліндр діють майже як об’ємний насос — постійна продуктивність при низькому, м’якому зсуві, що захищає чутливі до тепла полімери, такі як ПВХ.

Процес розбивається на три етапи:

  1. Подача та транспортування— великий діаметр подавального кінця забезпечує великий об’єм всмоктування, тому порошкові суміші та матеріали з низькою об’ємною щільністю (наприклад, сухі суміші ПВХ) надійно втягуються без утворення перемичок.
  2. Компресія і пластифікація— конусність зменшує об’єм каналу по довжині, ущільнюючи матеріал, витісняючи повітря та розплавляючи його за допомогою комбінованої теплової та механічної роботи.
  3. Дозування та розряд— вузька зона дозування створює стабільний тиск і проштовхує рівномірний однорідний розплав через головку з контрольованою швидкістю.

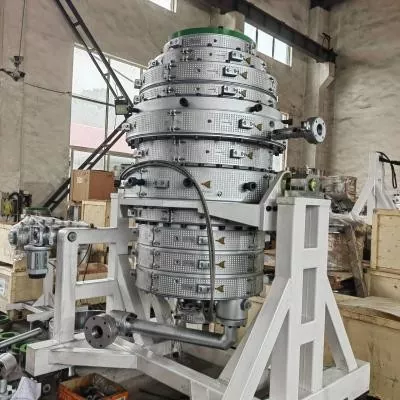
Стовбур служить не тільки для розміщення гвинтів. Він містить зони нагріву та охолодження, які підтримують потрібну температуру на кожному ступені. У бочках Nanhaiya використовується багатозонна конструкція нагріву та охолодження — як правило, зони подачі, стиснення та гомогенізації — з додатковим вакуумним вентилюванням для видалення вологи та летких речовин із розплаву, що важливо для наповнених та гігроскопічних сполук.

Основні характеристики, які слід перевірити перед покупкою

Дві конічні бочки можуть виглядати однаково і працювати дуже по-різному. Це технічні характеристики, які визначають придатність, продуктивність і термін служби — цифри, які ви повинні підтвердити в будь-якій пропозиції.

Специфікація пункту Що це означає Чому це важливо
Коефіцієнт діаметра Діаметр кінця подачі / кінця матриці, напр. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 мм Встановлює клас машини та вихідний діапазон — має точно відповідати моделі вашого екструдера
Співвідношення L/D Ефективна довжина обробки проти діаметра Більша ефективна довжина = більше часу перебування для повного розплавлення та дегазації
Клас матеріалу Азотована сталь 38CrMoAlA, W6Mo5Cr4V2, порошкова сталь HIP або біметалічна Безпосередньо збільшує термін служби та стійкість до корозії наповнених/ПВХ сумішей
Обробка поверхні та твердість Азотування, хромування, біметалічний сплав або напилення карбіду вольфраму Nanhaiya розпилює шар сплаву з додаванням вольфраму, щоб досягти62 HRCвсередині стовбура проти типових 58 HRC
Глибина шару сплаву Товщина зносостійкого внутрішнього шару Товщина біметалічного шару Nanhaiya становить 2,5–3 мм — глибший шар означає довший термін служби
Зазор гвинта/ствола Зазор між наконечником і стінкою отвору Занадто великий = втрата тиску та низька продуктивність; щільний точний зазор забезпечує високу ефективність
Толерантність / прямота Точність обробки готової деталі Nanhaiya утримує конічні подвійні стволи з точністю до ±0,0005 мм для стабільної, повторюваної посадки
Продуктивність (кг/год) Номінальна пропускна здатність для розміру Кінцевий номер покупця — зіставте його зі швидкістю вашої лінії та продуктом
Загальна галузева примітка:позначення конічного розміру, такі як 45/90 або 65/132 (діаметр подачі/головки в мм) є загальними для конічних машин типу SJZ, тому бочку, визначену таким чином, часто можна підібрати до існуючого екструдера. Перед замовленням завжди перевіряйте креслення або зразок. Стандартні розміри ви можете побачити на нашому сайтіконічний двошнековий стволсторінку.

Конічний проти паралельного двогвинтового ствола

Найчастіший питання, який задають покупці, чи потрібен їм конус або апаралельний двогвинтовий ствол. Обидва двогвинтові, обидва з’єднані між собою, але геометрія підходить для різних завдань. Коротко кажучи: конічна відмінно підходить для прямої екструзії ПВХ/ДПК труб, профілів і плит; parallel є сильнішим для компаундування, маткової суміші та композицій з дуже високим вмістом наповнювача.

Фактор Конічний двошнековий ствол Паралельний двогвинтовий ствол
Кормова поведінка Великий отвір для подачі — кращий прийом порошку з низькою насипною щільністю Більш рівномірне годування для сумішей і гранульованих кормів
Компресія Висока компресія, вбудована в конічну геометрію Більш постійне стиснення вздовж фіксованого діаметра
Тепло / зсув Більш м’яка, контрольована обробка — підходить для термочутливого ПВХ Вищий зсув — краще для інтенсивного змішування та диспергування
Типове використання ПВХ труба, профіль, лист, WPC, смоляна плитка Маткова суміш, компаундування, робота з високим вмістом CaCO₃ і склонаповнена
Технічне обслуговування Знос і зазор потребують ретельного контролю на конусності Часто легша стандартизація геометрії та заміна елементів

Корисне емпіричне правило: якщо ваш кінцевий продуктєЕкструдат (труба або дошка прямо з матриці), конічний двошнековий ствол зазвичай є правильним інструментом. Якщо ви виготовляєте гранули або диспергуєте вимогливий пакет добавок, зверніть увагу на паралельний подвійний гвинтовий ствол — особливо протилежний тип для дуже високих карбонатних навантажень. Не впевнені, що підходить вашій лінії? нашодин гвинт, конічні та паралельні діапазони показані насторінка продуктів.

Загальні програми

Оскільки він поєднує потужну подачу, високе стиснення та м’який зсув, конічний подвійний шнек і стовбур є робочою конячкою для екструзії з жорсткого ПВХ і дерев’яного пластику. Він найкраще працює для:

  • ПВХ труба— водопровідна, дренажна та водопровідна труба з сухого ПВХ.
  • ПВХ профіль— віконні та дверні профілі, кромка та наличники.
  • ПВХ плита та лист— пінопласт, мармуровий лист і вільний пінопласт (див. нашПВХ дошка конічна двогвинтова бочка).
  • WPC (дерево-пластиковий композит)— профнастил, стінові панелі та профілі з деревно-волокнистих компаундів.
  • Вироби на основі поліетилену та поліетиленової плитки— включаючи гофровану покрівельну черепицю та поліетиленові профілі.
  • Пелетування ПВХ— перетворення сухої суміші ПВХ на гранули для подальшого використання.
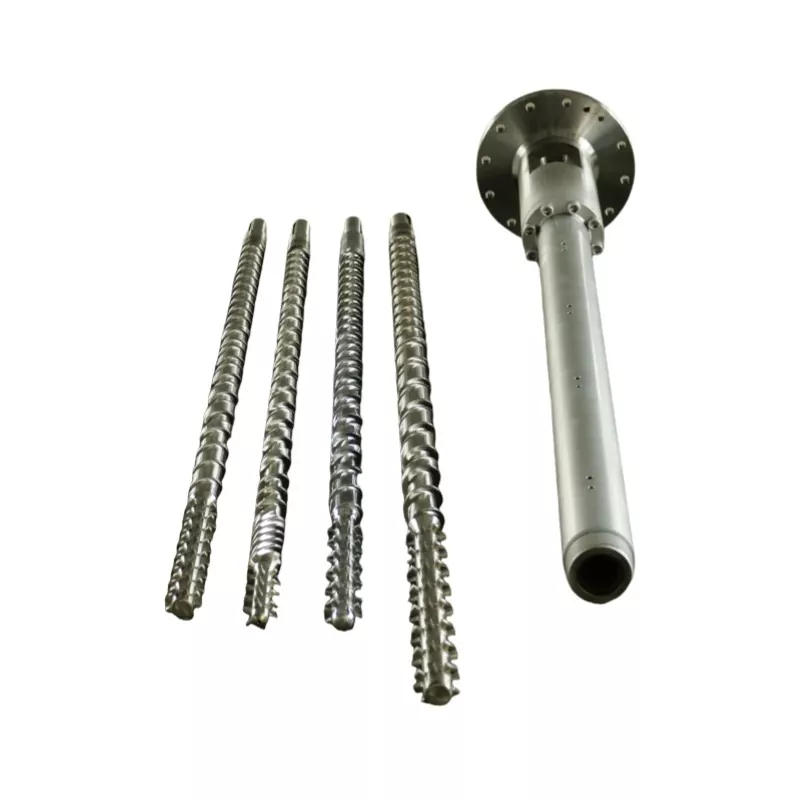
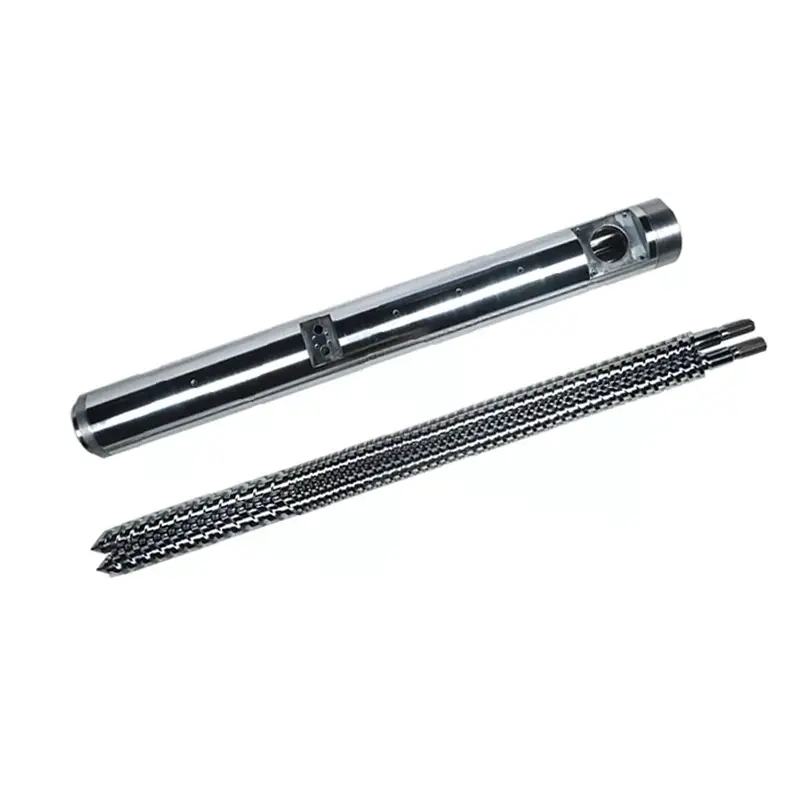
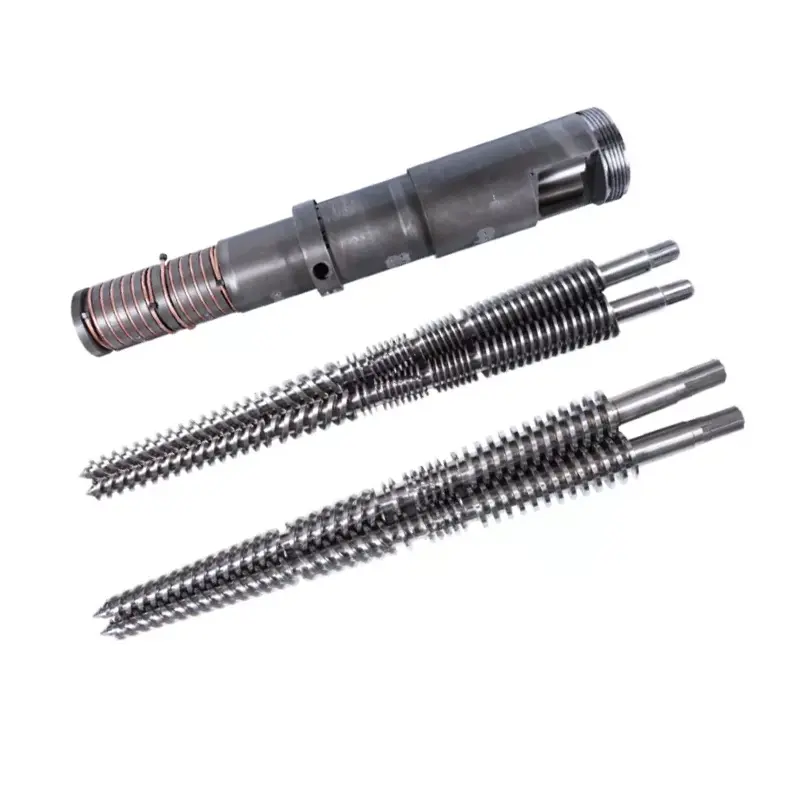
PVC board conical twin screw barrel for foam and marble sheet extrusion
Конічний двогвинтовий ствол, налаштований для екструзії плит ПВХ і пінопласту.

Як правильно вибрати конічний двогвинтовий ствол

Вибір зводиться до трьох питань: який матеріал ви використовуєте, який вихід вам потрібен і наскільки абразивним є ваш склад? Використовуйте наведену нижче матрицю як відправну точку, а потім перевірте точний розмір на вашій машині.

Ваш матеріал / потреба Рекомендована конфігурація Вибір поверхні / матеріалу
Жорстка ПВХ труба та профіль Стандартна конічна геометрія відповідно до вашого екструдера (наприклад, 55/110, 65/132) Азотований 38CrMoAlA для чистого ПВХ з низьким вмістом наповнювача
ПВХ + наповнювач з високим вмістом CaCO₃ Конічна з посиленою зоною зношування або ступенева до паралельного протилежного обертання Біметалічний/карбідно-вольфрамовий шар (62 HRC) для стирання
WPC / деревно-волокнисті суміші Конічна з сильним вентиляцією та захистом від зносу Біметал — деревне волокно + наповнювачі високоабразивні
ПВХ пінопласт / лист Конічний, налаштований для контрольованої температури розплаву та стабільного тиску Азотовані або біметалічні в залежності від рівня наповнювача
Висока продуктивність при однаковій площі Більший коефіцієнт діаметра та/або більша ефективна довжина Відповідність твердості годині роботи та завантаженню наповнювача

Якою б не була відповідь, єдиним найважливішим кроком є ​​підбір ствола до існуючої машини. Конічні деталі фактично адаптовані до екструдера, в якому вони працюють, тому креслення — або зразок із ключовими розмірами (діаметр подачі/матриці, міжцентрова відстань, загальна довжина та деталі фланців) — дозволяє нам запропонувати точну заміну, а не «достатньо близьку» деталь. Якщо вам потрібна вся лінія, а не компонент, ми також будуємокомплектні екструдерні машини.

Основи монтажу та електропроводки

Прецизійний ствол працює, лише якщо він встановлений прямокутним, чистим і правильно нагрітим. Наведені нижче кроки є загальним оглядом — завжди дотримуйтеся посібника виробника машини та процедур блокування.

  1. Вимкніть і заблокуйте.Ізолюйте привід і всі нагрівачі перед тим, як знімати старий ствол. Підтвердьте, що енергія нульова, перш ніж почати.
  2. Очистіть сполучні грані.Видаліть старий герметик, нагар і задирки з фланців і посадочних поверхонь, щоб новий стовбур сидів без деформації.
  3. Змонтувати та вирівняти.Встановіть конічний ствол на корпус редуктора/корпуса, перевіряючи концентричність і щоб гвинти вільно оберталися вручну перед подачею живлення.
  4. Підключіть зони обігріву.Знову підключіть смугові нагрівачі та охолодження для кожної зони (подача → стиснення → вимірювання) і підключіть кожну термопару до правильного каналу контролера, щоб жодна зона не була перехресною.
  5. Встановіть профіль замочування.Повільно нагрійте стовбур до температури й дайте йому просочитися, щоб сталь і розплав вирівнялися, перш ніж закручувати гвинти — холодний запуск може призвести до пошкодження крутного моменту.
Порада зони обігріву:тримайте зону подачі найхолоднішою та підвищуйте температуру до матриці. Нерівні або неправильно нанесені на карту зони є однією з найпоширеніших причин сплесків і чорних смуг — варто ще раз перевірити після будь-якої зміни стовбура.

Усунення несправностей і знос

Більшість проблем із конічним стволом проявляються як нестабільний вихід, перегрів або погіршення якості продукту. Використовуйте цю таблицю, щоб швидко переходити від симптому до ймовірної причини, яку потрібно усунути.

Симптом Ймовірна причина Виправити
Вихід коливається / стрибає Нестабільність годівлі, зношені стулки або температурні зміни Перевірте подачу, перевірте температуру зони, виміряйте зазор гвинта/ствола
Перегрів Дисбаланс нагрівача, надмірне тертя або блокування охолодження Огляньте кожну зону та контур охолодження; повторно відобразити термопари
Погана пластифікація Неправильне налаштування гвинта або зношений отвір ствола Перевірити конфігурацію; перевірити наявність збільшеного зазору від зносу
Чорні лінії/смуги Мертві зони, що містять пошкоджений матеріал, або отвір з порізами Ретельно промийте та очистіть; огляньте отвір і поверхню гвинта
Надмірний / швидкий знос Абразивний наповнювач, поганий догляд або твердість, що не відповідає вимогам Оновлення до біметалічного/карбідно-вольфрамового ствола; посилити технічне обслуговування

Знос нормальний — мета полягає в тому, щоб зробити його повільним і передбачуваним. Абразивні наповнювачі (CaCO₃, деревне волокно, скло) найшвидше атакують канал ствола та летять, тому глибший і твердіший внутрішній шар себе окупає. Поверхня з додаванням вольфраму 62 HRC просто служить довше проти цих сполук, ніж стандартне покриття 58 HRC, подовжуючи інтервал між відновленнями.

Контрольний список технічного обслуговування

Короткі регулярні перевірки запобігають дорогим поломкам. Введіть це у свій розпорядок дня:

Інтервал Перевірте Дія
Кожна зміна Зональні температури та ампер Показання журналу; досліджувати будь-які відхилення від базової лінії
Щотижня Якість розплаву та обробка поверхні Слідкуйте за новими смугами, гелями або зміною продуктивності
Щомісяця Продувка та візуальна перевірка отвору/гвинта Очищення мертвих плям; подивіться на подряпину або знебарвлення
Щоквартально Зазор гвинта/ствола Виміряйте зазор; порівняйте зі специфікацією, щоб відстежити швидкість зносу
Як потрібно Цілісність нагрівача та термопари Замініть несправні ремінці/сенсори, перш ніж вони спричинять несправність продукту

Часті запитання

Що таке конічний двошнековий ствол?

Це конічний подвійний екструзійний компонент, у якому два конічні гвинти обертаються всередині відповідної конічної стовбура. Конус стискає та пластифікує матеріал на короткій довжині, роблячи конічний шнек ідеальним для екструзії ПВХ труб, профілів, листів і ДПК.

Для яких матеріалів його найкраще використовувати?

Жорсткий ПВХ (труби, профілі, плити та листи), деревно-пластиковий композит, профілі на основі ПЕ та полімерна плитка, а також гранулювання ПВХ. Він особливо добре справляється з порошками сухої суміші з низькою насипною щільністю завдяки великому отвору подачі.

Чим він відрізняється від паралельного двогвинтового ствола?

Конічний ствол звужується та створює високий рівень стиснення з м’яким зсувом, що підходить для прямої екструзії ПВХ/ДПК. Апаралельний двогвинтовий стволзберігає постійний діаметр і вищий зсув, що підходить для компаундів, маткових сумішей і композицій з дуже високим вмістом наповнювача.

Який типовий зазор між гвинтом і стовбуром?

Зазор - це невеликий зазор між наконечником і стінкою отвору. Щільно і акуратно встановлюється на нову деталь; оскільки він відкривається від зносу, потужності та падіння тиску. Періодичне вимірювання є найчіткішим способом відстеження зносу стовбура.

Як встановити конічний двогвинтовий ствол?

Вимкніть і заблокуйте живлення, очистіть сполучні поверхні, встановіть і вирівняйте так, щоб гвинти вільно оберталися, правильно підключіть кожну зону нагріву та термопару, потім повільно нагрійте стовбур до температури та замочіть його перед закручуванням гвинтів.

Що спричиняє знос конічних двошнекових бочок?

Переважно абразивні наповнювачі, такі як карбонат кальцію, деревне волокно та скло, погіршуються корозією внаслідок обробки ПВХ, поганого обслуговування та недостатньої твердості. Більш глибокий біметалічний або карбідно-вольфрамовий шар протистоїть всім трьом набагато краще.

Як часто слід перевіряти або замінювати стовбур?

Виконуйте візуальні перевірки та перевірки продувки щомісяця та вимірюйте кліренс щокварталу. Терміни заміни залежать від завантаження наповнювача та годин роботи — відстежуйте тенденцію зносу, а не чекайте поломки, і відновлюйте або замінюйте, коли зазор перевищить технічні характеристики.

Як вибрати правильний розмір для моєї екструзійної лінії?

Зіставте співвідношення діаметра та довжини з моделлю екструдера та цільовою продуктивністю, а потім виберіть обробку поверхні залежно від того, наскільки абразивним є ваш склад. Надішліть креслення або зразок із основними розмірами, щоб стовбур був точним, а не приблизним.

Потрібен конічний двошнековий ствол, який підходить до вашої машини?

Надішліть нам свій креслення — або зразок із основними розмірами — і наші інженери підберуть конічний подвійний шнек і циліндр, що відповідають твердості вашого матеріалу. Завдяки власному азотуванню, біметалевій обробці та обробці карбідом вольфраму ми створюємо деталі, які досягають 62 HRC всередині отвору для тривалого терміну служби.

Отримайте ціну протягом 12 годин →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ глобальних клієнтів ·неодружений, конічний двійник & паралельний близнюкгвинтові бочки
Схожі новини
Залиште мені повідомлення
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
Відхилятиприйняти