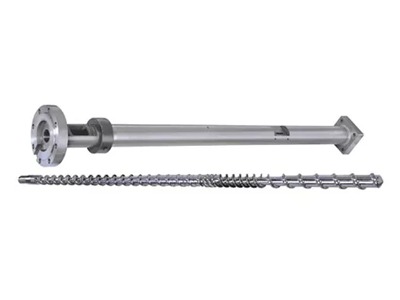
Аншнек екструдераце серце пластикового екструдера — обертовий шнек всередині нагрітої бочки, який плавить пластик і перекачує його вперед під постійним тиском. Вибір правильного зводиться до трьох речей:типу(одношнековий, двошнековий, конічний або паралельний),матеріалвін повинен працювати (що скріплює поверхню — азотований для чистих смол, біметалічний для абразивних або корозійних), і як цевказаний і побудований. Зробіть це правильно, і це працюватиме роками. У цьому посібнику описано всі три.
Що б ви не екструзували — труби, профілі, плівки, листи, компаунд чи гранули — це всешнек екструдераце частина, яка виконує фактичну роботу. Це також деталь, яка зношується, і вона, швидше за все, вирішить, чи ваша лінія працює чистою та відповідає специфікаціям, чи бореться з вами щодо якості та часу простою. Цей посібник об’єднує всю тему: що таке гвинтовий ствол, типи, матеріали, як підібрати один до вашого матеріалу та як визначити довговічну заміну. Ми створювали шнеки та бочки понад 20 років, тож ми зробимо їх прямими та практичними, а також надамо вам глибші напрямні, де вони вам потрібні.
Що таке гвинт екструдера?
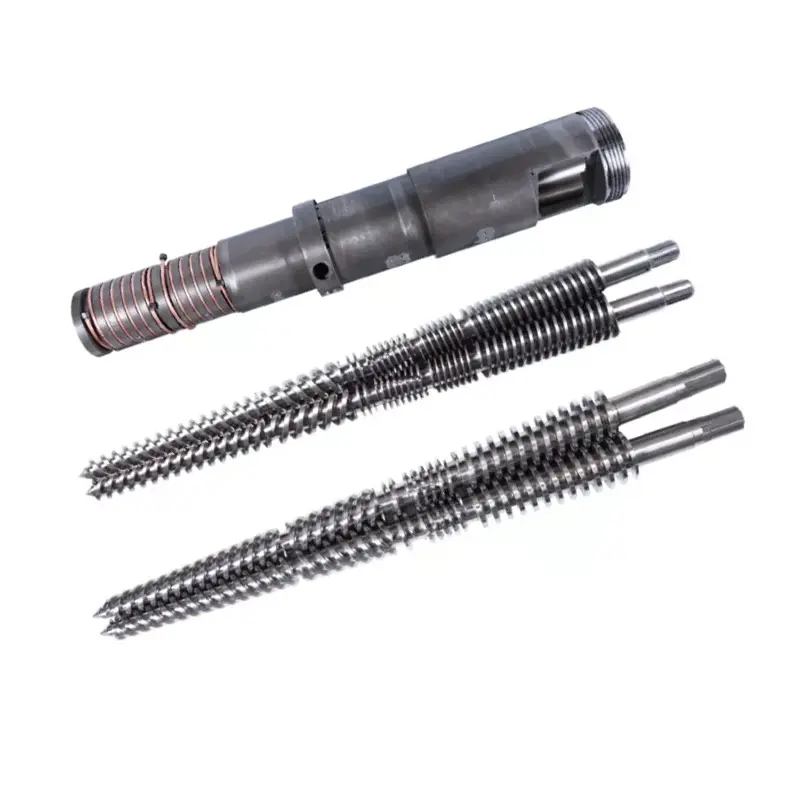
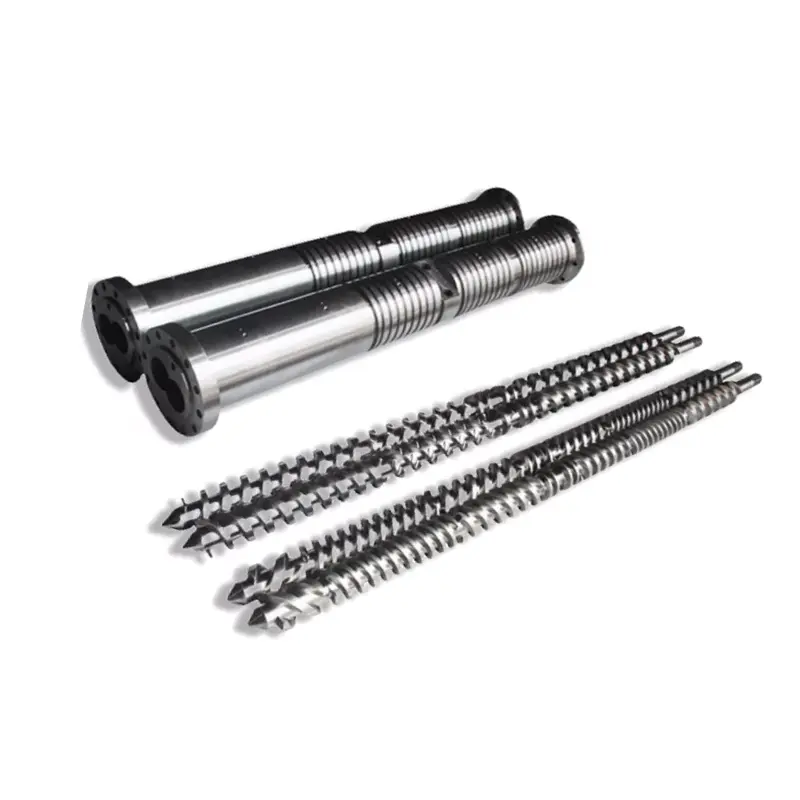
Аншнек екструдераце вузол серцевини пластикового екструдера: точно оброблений шнек, що обертається всередині нагрітого циліндричного барабана. Твердий пластик — гранули або порошок — надходить у кінці подачі. Коли шнек обертається, тепло від стовбура та зсув шнека розплавляють матеріал, а геометрія шнека транспортує його та створює тиск, виштовхуючи рівномірний розплав через матрицю на дальньому кінці.
Гвинт і стовбур — це узгоджена пара, а не дві окремі частини. Крихітний зазор між гвинтами та отвором стовбура – це те, що контролює продуктивність і якість розплаву — якщо відкрити цей зазор через знос, машина втрачає обидва. Ось чому вони проектуються, виготовляються та замінюються разом, і чому гвинтовий циліндр знаходиться в центрі будь-якого процесу екструзії чи ін’єкції.

Як працює гвинтовий ствол
Більшість шнеків екструдера виконують свою роботу в трьох зонах по довжині шнека. Theкормова зонавбирає твердий матеріал і починає рухати його вперед. Theзона стиснення— там, де гвинтовий канал стає дрібнішим — ущільнює та плавить пластик через тепло та зсув. Theзона облікупотім перекачує розплавлений пластик вперед під постійним, контрольованим тиском, готовий до матриці.
Тепло надходить із двох місць: нагрівачів бочки та механічного зсуву шнека, що обробляє полімер. Добре їх збалансуйте, і матеріал рівномірно пластифікується без перегріву. Все це працює лише завдяки тісному зазору між гвинтом і стовбуром — це те, що перешкоджає ковзанню розплаву назад по рейках. Толерантність до складання та твердість поверхні зберігають цей зазор протягом тривалого часу, саме тому вибір матеріалу та якість виготовлення важливі так само, як конструкція гвинта.
Навколо стовбура розташовані смуги нагрівачів, згруповані в зони, у кожній з яких підтримується задана температура, з охолодженням під рукою, щоб розплав ніколи не перегрівався. На дальньому кінці матриця надає розплаву остаточну форму. Робота вузла полягає в тому, щоб передати цій матриці розплав, рівномірний за температурою та тиском, тому що будь-яка зміна вгорі проявляється як дефект у продукті нижче.
Типи шнекового стовбура екструдера
«Гвинтовий ствол» охоплює кілька різних машин. Правильний залежить від того, чи потрібен ваш процеснасосматеріал абозмішуватице.
Один гвинт
A один гвинтпроходить один вал у круглому отворі. Він надзвичайно добре транспортує та перекачує, що робить його економічною робочою конячкою для екструзії великого об’єму одного однорідного матеріалу — труб, профілів, листів, плівок і покриття дроту. Чого він не робить, так це інтенсивного перемішування.
Подвійний гвинт
Подвійний гвинт запускає два зчеплені вали в отворі у вигляді вісімки. Саме сітка є суть: вона забезпечує інтенсивне змішування, позитивну транспортування та жорсткий контроль над зсувом і часом перебування, тому подвійні шнеки справляються з компаундуванням, матковою сумішшю, реактивною екструзією та важкими або наповненими матеріалами. Якщо ви зважуєте обидва, наш посібникодношнекові проти двошнекових екструдерівйде глибоко на компроміс.
Паралельний або конічний подвійний гвинт
Подвійні гвинти знову розділені за формою. Апаралельний подвійний гвинтзберігає постійний діаметр і використовує модульні,реконфігуровані елементи — універсальний вибір для компаундування та високої продуктивності. Аконічний подвійний гвинтзвужується від широкого кінця подачі до вузького випуску, що забезпечує велике горловину подачі та високий крутний момент на низькій швидкості — класична машина для жорстких ПВХ труб і профілів. Порівнюємо їх детально вконічні та паралельні двошнекові екструдери.Подвійні шнеки також обертаються одночасно (найкраще змішування) або протилежно (високий тиск, зазвичай для ПВХ).

Стовбур гвинта для лиття під тиском
Аншнековий ствол для лиття під тискомпрацює за тим самим принципом «розплави й транспортуй», але створено для циклу зворотно-поступального циклу ін’єкційної машини, а не для безперервної екструзії. Логіка поверхні та матеріалу, наведена нижче, застосовна до нього так само.
Коротко, ось як вибудовуються основні типи:
| Тип | Найкраще для | Змішування | Типові продукти |
|---|---|---|---|
| Один гвинт | Масштабна екструзія одного матеріалу | Низький | Труба, профіль, лист, плівка |
| Паралельний близнюк | Компаундування, висока продуктивність, гнучкість | Високий | Компаунди, маткова суміш, гранули |
| Конічний двійник | Компактна ПВХ труба та профіль | Високий | Труба ПВХ, профіль, ДПК |
| Інжекційний гвинт | Цикл лиття під тиском | Варіюється | Формовані деталі |
Де використовуються гвинтові бочки екструдера
Той самий основний компонент проявляється у всій промисловості пластмас, налаштований для поточної роботи. У трубних і профільних лініях формує ПВХ, ПЕ, ППР. У плівці та аркуші він подає матрицю, яка виготовляє упаковку та картон. Під час компаундування він змішує полімери з наповнювачами, пігментами та добавками в гранули, а також запускає виробництво маткової суміші. Він керує лініями переробки, які переробляють брухт і перемелюють, покривають кабелі та дріт, а також поршневі барабани в машинах для лиття під тиском. Усюди, де пластик розплавляють і формують, гвинт і бочка здійснюють плавлення. Що змінюється від однієї галузі до іншої, так це тип, поверхня та геометрія — саме тому ретельна специфікація має більше значення, ніж номер деталі в каталозі.
Матеріали та обробка поверхні гвинтового ствола
Стовбур гвинта живе в жорсткому середовищі — тепло, тиск, тертя та часто абразивні чи корозійні матеріали. Основна сталь надає йому міцність; обробка поверхні надає їй стійкість до зношування та корозії. Домінують дві поверхні.
Основна сталь і азотування
Загальною основою є азотована сталь, наприклад38CrMoAlA. Газове азотування зміцнює тонкий корпус на поверхні, забезпечуючи гарну зносостійкість для чистих ненаповнених смол, таких як PE, PP та ABS, за розумну ціну. Азотованийгвинтовий стволце економічний і надійний вибір, коли матеріал не є особливо абразивним або корозійним.
Біметалічний
Для абразивного або корозійного режиму біметалічний ствол сплавляє набагато твердіший і товщий шар сплаву всередині стовбура — на основі нікелю для корозії та багатого карбіду вольфраму для стирання — поверх міцної основної сталі. Він коштує дорожче, але служить набагато довше там, де азотована поверхня зношується. На наших власних біметалевих стволах ми беремо діаметр ствола приблизно до 62 HRC, де багато магазинів зупиняються на 58. Повне порівняння наведено в нашому посібнику збіметалічні проти азотованих шнекових стволів.
Гвинт теж обробляється
Поверхневе зміцнення - це не просто бочкова робота. Окрім азотування, гвинтові рейки часто наплавлюються — зносостійкий сплав, приварений до рейок, є найвищою точкою зносу на гвинті — тому гвинт не відстає від отвору. Якщо гвинт і ствол зношуються з різною швидкістю, зазор зменшується, і якість страждає, тому вони загартовані, щоб працювати та зношуватися як узгоджена пара, а не як окремі частини.
Підбираємо циліндр гвинта відповідно до вашого матеріалу
Саме тут виграють або програють більшість неправдивих рішень. Матеріал, який ви використовуєте, створює потрібну вам поверхню, а не навпаки. Швидка карта:
| матеріал | Основна загроза для стовбура | Рекомендована поверхня |
|---|---|---|
| Чистий PE / PP / ABS | Легкий знос | Азотований |
| Жорсткий ПВХ | Корозія + трохи потертості | біметалічний (на основі нікелю) |
| Склонаповнені / мінеральні | Сильне потертість | Біметалічний (багатий карбідом) |
| WPC (дерево + наповнювач) | Сильне стирання (+ корозія на основі ПВХ) | Біметалічний (багатий карбідом) |
| Перероблений/забруднений корм | Потертість + невідомі | Біметалічний |
Два матеріали заслуговують на окрему збірку ігор.ПВХє корозійним, оскільки він виділяє соляну кислоту під час процесу, тому йому потрібна стійка до корозії біметалева поверхня.WPCє одним із найбільш абразивних матеріалів у екструзії завдяки своєму деревному та мінеральному наповнювачам, тому він потребує найтвердішого шару сплаву, який можна помістити в отвір. Щоразу перевіряйте поверхню матеріалу.
Основні характеристики: діаметр, L/D і компресія
Окрім типу та поверхні, роботу гвинтового ствола визначають деякі характеристики. Вам не потрібно бути дизайнером гвинтів, щоб знайти їх, але це допоможе знати, що вони означають.
- Діаметр— пристосовувати до вашої машини та цільового результату. Шнеки та циліндри виготовляються в широкому діапазоні діаметрів, щоб відповідати будь-якому, від малих профільних ліній до великих екструдерів.
- Співвідношення L/D— довжина шурупа поділена на його діаметр. Довший L/D дає більше часу для розплавлення та змішування; коротший більш компактний. Правильне значення залежить від матеріалу та процесу.
- Ступінь стиснення— наскільки дрібний шнековий канал від подачі до дозування. Більше стиснення спрацьовує деякі матеріали сильніше; термочутливі полімери, такі як ПВХ, віддають перевагу більш м’якому співвідношенню.
Вони встановлюються відповідно до матеріалу та завдання, тому ствол, виготовлений за специфікацією, перевершує звичайний. Дайте вашому виробнику машину, матеріал і результат, і звідси випливає геометрія.
Поширені проблеми та на що вони вказують
Коли волосінь виходить за межі специфікації, слід часто повертається до гвинта та стовбура. Швидка діагностика:
- Вихід падає на однаковій швидкості гвинта— зношений зазор, класичний перший ознака.
- Стрибки або нестабільний тиск— знос або проблеми з подачею чи температурою.
- Чорні плями і деградація— матеріал, що затримується в зношених зазорах або сидить на корозійній поверхні.
- Погане змішування або нерозплавлений матеріал— неправильний тип гвинта для роботи або зношений гвинт.
- Пітинг на гвинті або отворі— корозія, як правило, неправильна поверхня для матеріалу.
Будь-який симптом може мати кілька причин, але два або три разом майже завжди вказують на зношений або неправильно вказаний ствол. Вимірювання зносу покаже вам, який — і чи є виправлення ремонтом чи заміною.
Знос, технічне обслуговування та заміна
Кожен гвинтовий барабан з часом зношується — питання лише в тому, як швидко, і це залежить від матеріалу та способу роботи машини. Зношення проявляється у вигляді падіння продуктивності при однаковій швидкості шнека, стрибків, поганого змішування, чорних плям або підвищення температури розплаву. Причиною є зазор між гвинтом і стовбуром, який відкривається за межі допуску.
Коли ви бачите ці ознаки, виміряйте, перш ніж діяти: діаметр гвинта, отвір ствола та радіальний зазор порівняно з оригінальними специфікаціями. Іноді гвинт можна відновити, поки стовбур все ще справний; як тільки отвір зношується за межі допуску, заміна зазвичай є економічним рішенням. Наш путівник поколи замінити зношений гвинтовий стволвимірює знос і приймає рішення щодо ремонту чи заміни. Кілька звичок подовжують термін служби: підбирайте поверхню до матеріалу, не допускайте потрапляння забруднюючих речовин у подачу, підтримуйте температуру в діапазоні та зчитуйте зазор під час кожного обслуговування.
Як вибрати та задати гвинт екструдера
Зібравши все разом, вибір гвинтового ствола — це три рішення по порядку:типу, тодіповерхні, тодіспецифікація. Опрацюйте їх, і ви не помилитесь.
- Тип— Ваш процес перекачує один матеріал (одношнековий) чи змішує та змішує (двошнековий)? Компактні ПВХ або профільні робочі точки до конічних; висока продуктивність і гнучкість вказують на паралельність.
- Поверхня— азотовані для чистих смол, біметалічні для абразивних або корозійних матеріалів. Якщо сумніваєтеся щодо наповненого або ПВХ матеріалу, вибирайте біметал.
- Специфікація— діаметр, L/D і стиснення відповідають вашій машині, матеріалу та продуктивності.
Щоб отримати точну ціну та бочку, яка потрапляє прямо всередину, повідомте своєму виробнику марку та модель машини, діаметр шнека та L/D (або оригінальний креслення), завантаження матеріалу та наповнювача та цільову продуктивність. Немає малюнка? Зношеного зразка достатньо, щоб створити точну заміну — або оновлену з більш міцною поверхнею, ніж деталь, яку ви знімаєте з експлуатації.
Навіщо працювати з Nanhaiya
Ми витратили більше двадцяти років, створюючи шнеки екструдера та бочки всіх типів —один гвинт, паралельний подвійний гвинт, конічний подвійний гвинт, ілиття під тиском— у азотованій сталі 38CrMoAlA та біметалевих сплавах, з твердістю біметалічного отвору до 62 HRC, контролем допуску та тестуванням динамічного балансу на кожному наборі. Маючи понад 500 клієнтів і понад два десятиліття досвіду, ми створюємо заміни, сумісні з основними брендами, такими як KraussMaffei, Cincinnati та Jwell, працюючи на основі вашої моделі машини, креслення чи зразка. Розкажіть нам про свій матеріал, машину та продукцію, і ви отримаєте індивідуальну рекомендацію та пропозицію протягом дванадцяти годин.
Потрібен відповідний гвинтовий ствол або заміна вашої лінії? Надішліть свою машину, матеріал і продукцію — отримайте рекомендацію та цінову пропозицію протягом 12 годин.
Отримати цінову пропозиціюЧасті запитання
Що таке гвинт екструдера?
Це основна робоча частина пластикового екструдера — шнек, що обертається всередині нагрітої бочки. Він бере твердий пластик з одного кінця, розплавляє його за допомогою тепла та зсуву, а з іншого кінця викачує однорідний розплав під постійним тиском. Гвинт і стовбур працюють як узгоджена пара, а невеликий зазор між ними контролює продуктивність і якість.
З чого виготовлений шнек екструдера?
Основою зазвичай є азотована сталь, наприклад 38CrMoAlA, загартована газовим азотуванням для отримання чистих смол. Для абразивних або корозійних матеріалів він є біметалевим — твердим, зносостійким і корозійно-стійким шаром сплаву, наплавленим усередині отвору поверх міцної основної сталі. Поверхня вибирається відповідно до матеріалу, який ви запускаєте.
Які основні типи гвинтового ствола?
Один гвинт і подвійний гвинт. Подвійний шнек поділяється на паралельний і конічний, а також на паралельно обертовий і протилежний оберти, а також є шнекові шнеки для лиття під тиском. Одногвинтовий насос для екструзії великих обсягів; здвоєні шнеки суміш і компаунд; конічні двійники підходять для компактних ліній ПВХ і профілю.
Скільки служить шнек екструдера?
Добре доглянутий, як правило, служить від 3 до 10 років. Це залежить від матеріалу, обробки поверхні, умов експлуатації та обслуговування — абразивні та корозійні матеріали скорочують її, чисті смоли та біметалева поверхня подовжують.
Як вибрати правильний?
Три кроки: виберіть тип, який потрібен вашому процесу, виберіть поверхню для вашого матеріалу, а потім підберіть діаметр, L/D і стиснення до завдання. Повідомте виробнику свою модель машини, матеріал і результат — креслення чи зразок роблять це точним.
Чи можете ви замінити машину будь-якої марки?
так Ми створюємо запасні шнеки та циліндри, які підходять для основних брендів екструдерів та ін’єкційних машин — KraussMaffei, Cincinnati, Jwell — на основі моделі вашої машини, креслення чи зразка. Надішліть деталі для отримання пропозиції протягом 12 годин.