Новини

Новини

Отримуйте останні новини про нові продукти Nanhaiya, виробничий процес, галузеві тенденції та глобальну співпрацю. Будьте в курсі провідного виробника гвинтових бочок.
Як вказати одиничний гвинт для заміни: вимірювання, креслення та контрольний список запитів пропозицій20 2026-08

Як вказати одиничний гвинт для заміни: вимірювання, креслення та контрольний список запитів пропозицій

Щоб указати одиничний гвинт для заміни, надішліть чотири групи інформації: деталі машини та інтерфейсу, контрольований запис розмірів, оброблений матеріал і робочі обов’язки, а також чіткі вимоги до приймання. Зношений зразок допомагає, але він свідчить як про оригінальний дизайн, так і про подальші пошкодження. Перед затвердженням креслення фабрика повинна розрізняти їх.
Як виготовляються гвинти та бочки: Посібник на заводі20 2026-08

Як виготовляються гвинти та бочки: Посібник на заводі

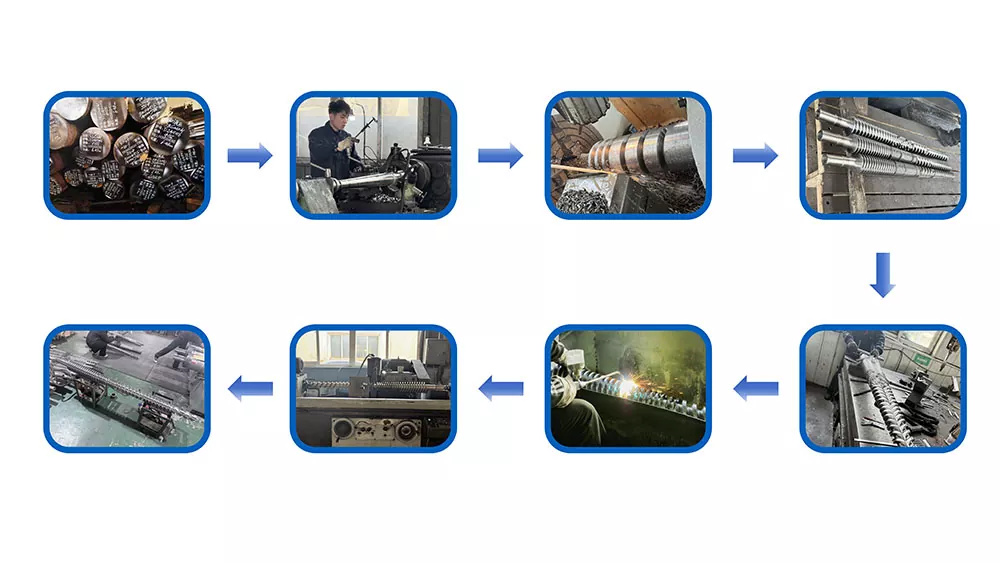
Процес виготовлення шнеків і стволів зазвичай включає перевірку застосування, вибір матеріалу та поверхневої системи, підготовку заготовки, чорнову та кінцеву обробку, термічну обробку або наплавлення, точну обробку, перевірку розмірів і захищене пакування. Порядок не універсальний. Це має бути сплановано з урахуванням геометрії, обробки та остаточних розмірів конкретної частини.
Паралельний двошнековий екструдер: як працює компаундування, що обертається разом14 2026-08

Паралельний двошнековий екструдер: як працює компаундування, що обертається разом

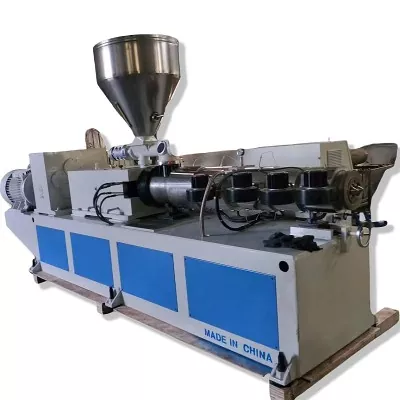
Паралельний двошнековий екструдер має два взаємодіючі шнеки постійного діаметра, побудовані з модульних елементів. Більшість із них обертаються одночасно, працюють на високій швидкості для інтенсивного змішування, що робить їх стандартними машинами для компаундування, маткової суміші, WPC та гранулювання. На відміну від конічної машини, шнековий профіль можна перебудовувати для кожної нової рецептури.
Одношнековий ствол: L/D, типи шнеків і вибір за полімером13 2026-08

Одношнековий ствол: L/D, типи шнеків і вибір за полімером

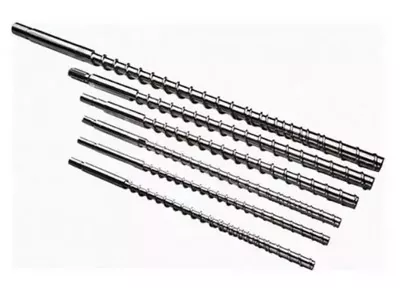
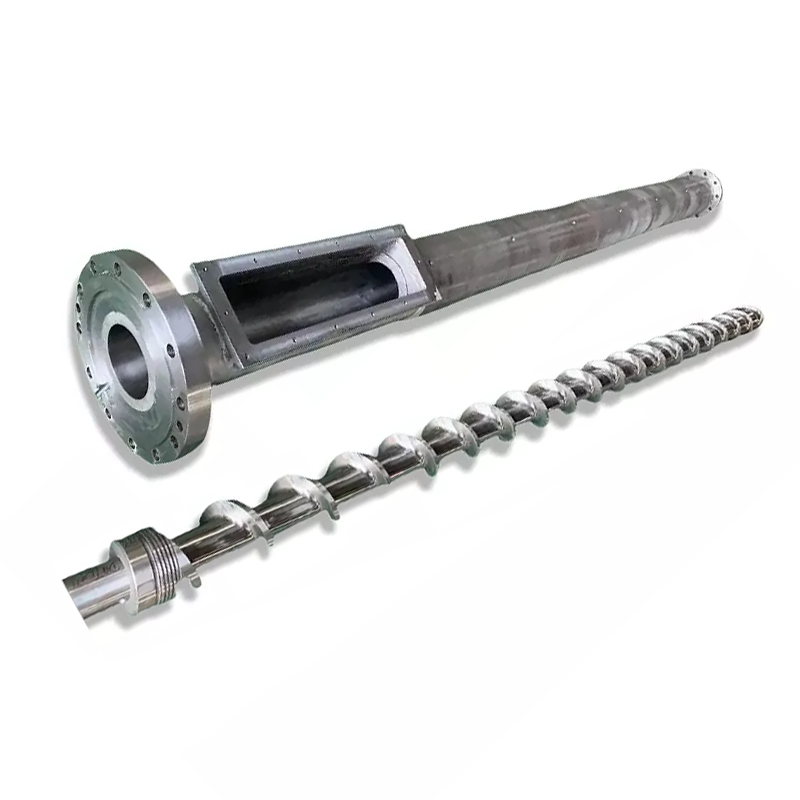
Один гвинтовий ствол — це один шнек, який обертається всередині нагрітого циліндричного циліндричного ствола, транспортуючи, плавлячи та перекачуючи пластик через матрицю. Продуктивність визначається в основному трьома факторами: співвідношенням L/D, ступенем стиснення та типом шнека (стандартний, бар’єрний або змішувальний). Це найекономічніший вибір для високопродуктивної екструзії однорідного матеріалу — роздування плівки, труби з пелет, листів і грануляції.
Двошнековий екструдер: типи, як він працює та як вибрати13 2026-08

Двошнековий екструдер: типи, як він працює та як вибрати

У двошнековому екструдері використовуються два гвинти, що з’єднуються між собою, усередині подвійного ствола для подачі, плавлення, змішування та перекачування пластику через головку. Двома основними сімействами є конічні (конічні гвинти, найкращі для прямої екструзії ПВХ труб, профілів і плит) і паралельні (гвинти з постійним діаметром, сегментовані, найкращі для компаундування, гранулювання та змішування з високим вмістом наповнювача).
Паралельний подвійний гвинтовий ствол: однообертовий чи протилежний, типи та застосування13 2026-08

Паралельний подвійний гвинтовий ствол: однообертовий чи протилежний, типи та застосування

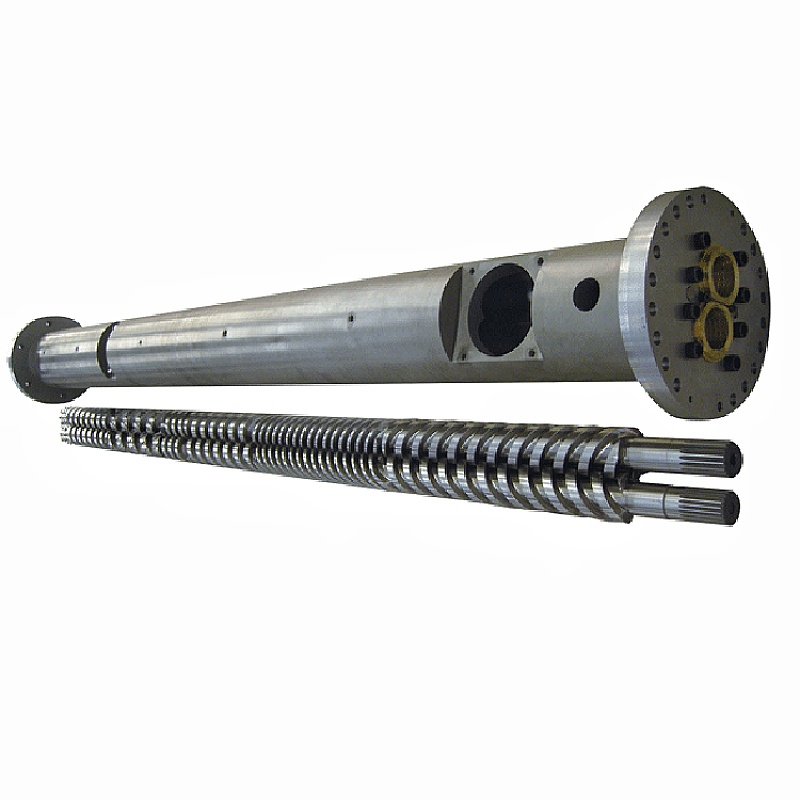
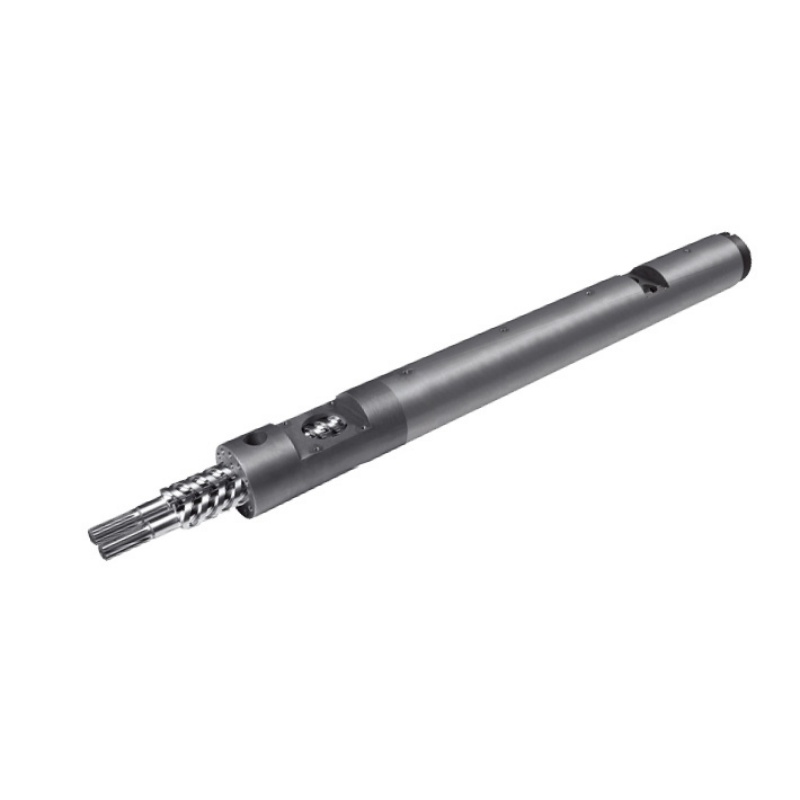
Паралельний подвійний гвинтовий ствол має два взаємозачеплені гвинти постійного діаметру, що рухаються поруч у відповідному подвійному стволі. На відміну від конічної стовбура, гвинти залишаються однакового розміру один до одного, а стовбур зазвичай складається із сегментів. Паралельні шнеки, що обертаються разом, підходять для компаундування, гранулювання та маткової суміші; паралельні гвинти, що обертаються протилежно, підходять для роботи з ПВХ і високим вмістом наповнювача.
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
Відхилятиприйняти