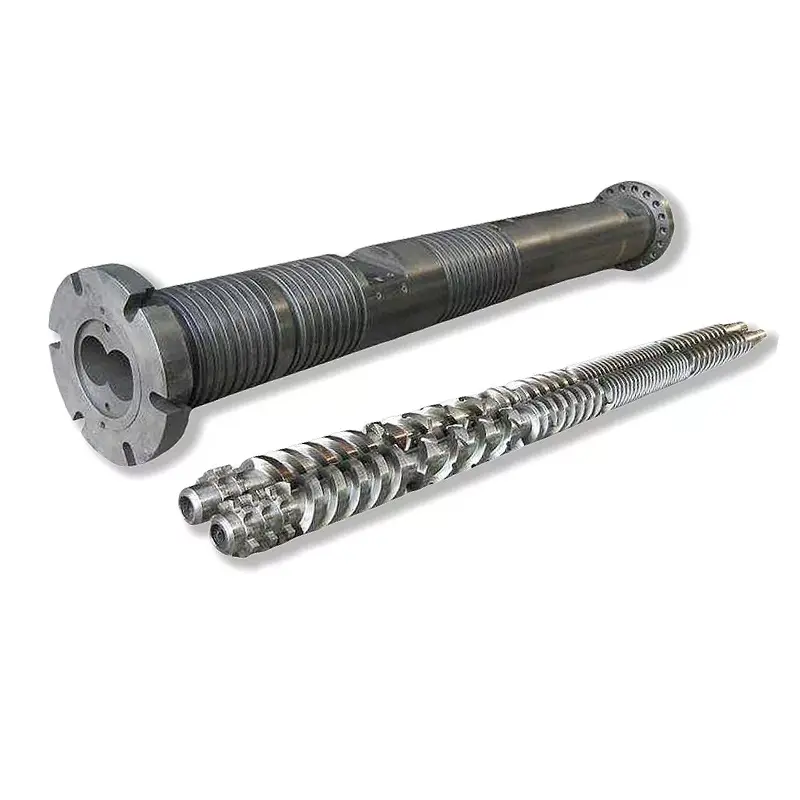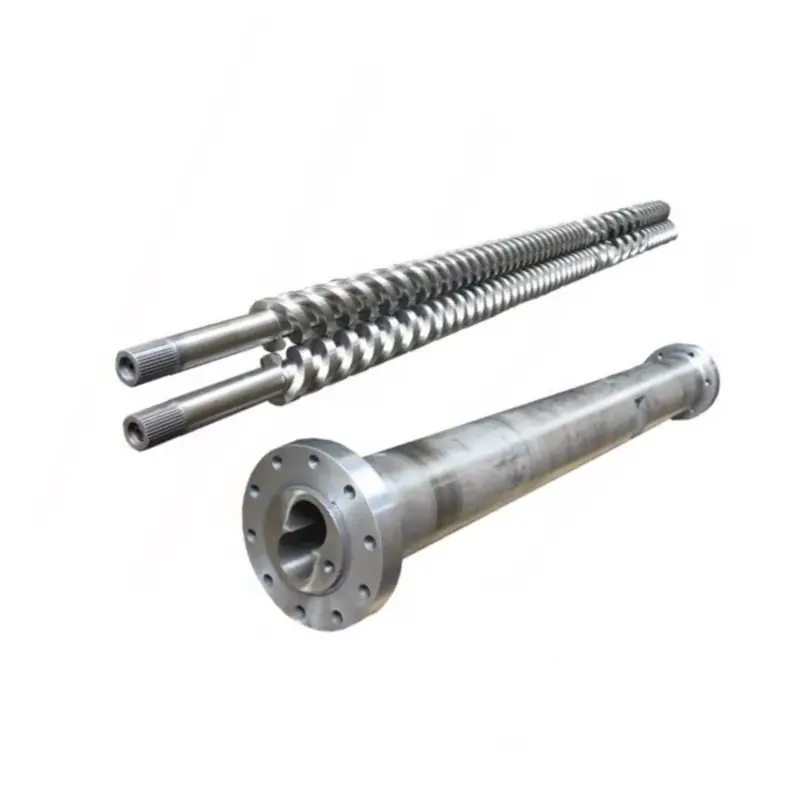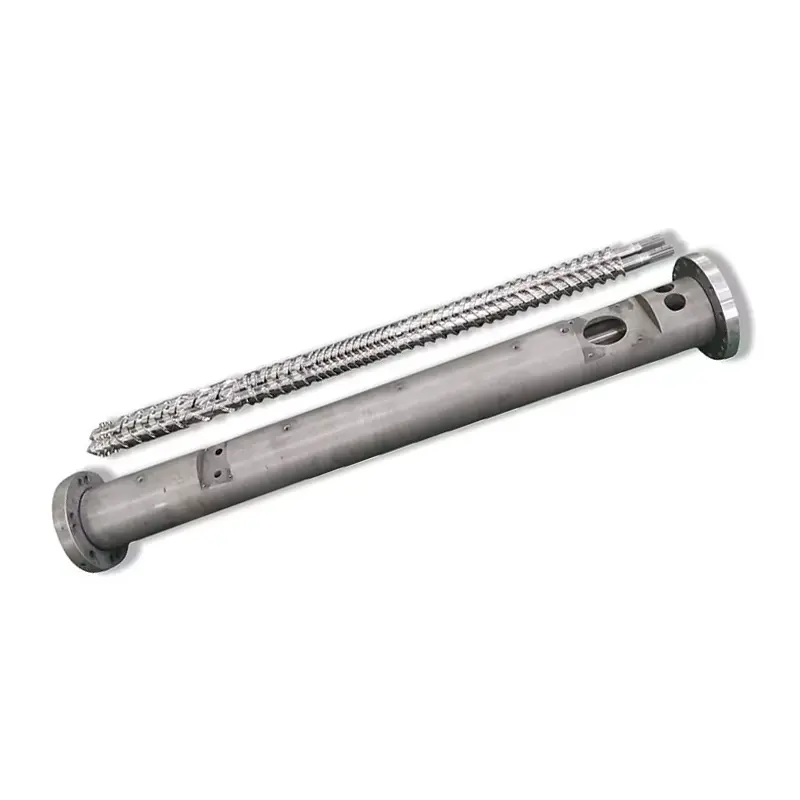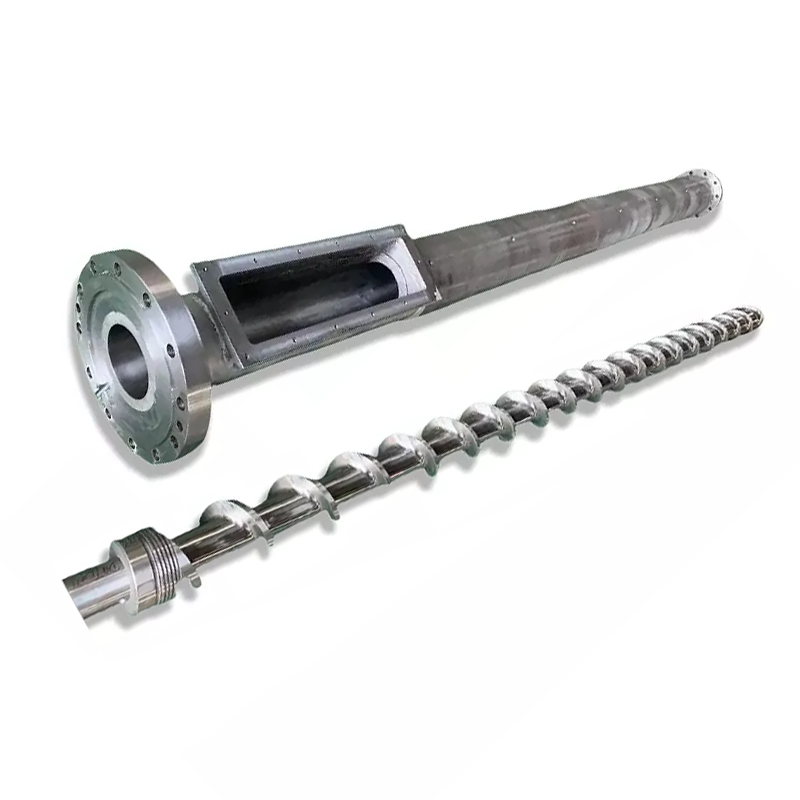
Обороти гвинта не є вихідним циферблатом. Зміна швидкості змінює транспортування твердих речовин, час плавлення, зсув, створення тиску та час перебування, тому корисний результат слід оцінювати за температурою розплаву, навантаженням двигуна, тиском і якістю продукту.

Швидка відповідь
Збільшення швидкості шнека зазвичай збільшує потік опору та швидкість, з якою матеріал надходить у процес, але залежність не є необмеженою або ідеально лінійною. Більше число обертів на хвилину також може збільшити тепло зсуву, скоротити час перебування та відкрити слабку секцію подачі або плавлення.
Змінюйте одну контрольовану змінну за раз, дочекайтеся стабільного стану, а потім порівняйте вихід, профіль температури розплаву, тиск, навантаження двигуна та якість продукції. Зупиніться, коли один із них досягне дозволеного ліміту, навіть якщо привід може обертатися швидше.
Читайте екструдер як єдину пов’язану систему
Матеріал надходить у вигляді сипучої речовини, стає ущільненим шаром, плавиться, змішується та виходить через обмежувальний шлях потоку. Двигун постачає механічну енергію, тоді як бочкові нагрівачі та контури охолодження обмінюються теплом із процесом. Гвинт і матриця розподіляють тиск.
У промисловому дослідженні 2016 року було перевірено три полімери, три геометрії шнека, п’ять швидкостей і три температурних режими для 135 робочих ситуацій. Автори разом виміряли потребу в енергії та зміну температури розплаву. Їхні результати змінювалися залежно від матеріалу, гвинта та умов, тому одне універсальне правило від обертів до потужності є ненадійним.
Наш вигляд фабрики:найкраща робоча точка не є найвищою частотою обертання, яку приймає інвертор. Це найвищий стабільний виробничий стан, який залишається в межах затверджених двигуна, коробки передач, тиску, температури та якості продукції. Якщо один ліміт настає раніше, визначте це вузьке місце, перш ніж замовляти швидший диск або новий гвинт.
Що змінюється при збільшенні швидкості гвинта
Вищі оберти рухають поверхню гвинта швидше відносно стовбура. У стабільному діапазоні це може збільшити транспортування твердих речовин і транспортування розплаву. Він також змінює швидкість зсуву, вхідну механічну енергію, час, доступний для плавлення, і кількість обертів шнека, які відчуває матеріал.
Напрямок зміни температури плавлення не є універсальним. У дослідженні HDPE 2014 року використовували три типи в’язкості смоли, три геометрії шнека та кілька швидкостей і заданих температур. Було виявлено, що тип шнека, в’язкість смоли, задана температура та швидкість – усе це впливає на використання енергії та консистенцію розплаву.
Шнеки з однією пластиною показали критичну швидкість, де якість плавлення погіршувалася, тоді як перевірений бар’єрний шнек підтримував кращу однорідність температури.


Установлена температура бочки не є температурою плавлення
Контролер відображає цільову зону нагріву та зазвичай температуру біля стінки стовбура. Полімер всередині каналу також отримує механічну енергію від деформації та тертя. Охолодження може видалити частину цього тепла, але кінцевий розплав може залишатися гарячішим, холоднішим або менш рівномірним, ніж показує одне з показань контролера.
Виміряйте температуру розплаву у визначеному місці та вкажіть метод датчика. У дослідженні Polymer Engineering & Science 2006 року використовувалась сітка термопари, що перетинає потік розплаву. Він виявив низькотемпературні області з високою пропускною здатністю за допомогою шнеків з одним бортом, тоді як протестований бар’єрний шнек із змішувачем Maddock досяг кращого плавлення та менших коливань.
Не опускайте кожну зону нагріву лише тому, що виміряний розплав гарячий.Якщо гвинт створює більшу частину тепла, агресивне зменшення може залишити твердий шар холоднішим, тоді як зсув залишається високим. Перевірте, де відбувається плавлення, потужність нагрівача, реакцію охолодження та навантаження двигуна перед зміною всього профілю.
Чому вихідний сигнал перестає слідувати обертам на хвилину по прямій лінії
На нижчій швидкості екструдер із достатньою потужністю може показувати майже лінійну залежність між обертами за хвилину та масовою витратою. Цей зв’язок слабшає, коли гранули більше не заповнюють канал пропорційно, об’ємна щільність змінюється, горловина подачі зсувається, плавлення відстає, або опір внизу потоку змінює баланс тиску та потоку.
Дослідження Університету Штутгарта 2022 року порівнювало гладкі, гвинтоподібні та аксіальні рифлені зони подачі при високих швидкостях шнека. Він виявив поріг, за яким пропускна здатність стала нелінійною, і форма та розмір гранули вплинули на цей поріг. Це підтверджує практичне заводське правило: записуйте фактичну вихідну сировину, а також назву полімеру.



Як читати опубліковану Nanhaiya швидкість і вихідний діапазон
Nanhaiya публікує наступну сімейну таблицю на обох своїходногвинтова категоріяі PE/PP високошвидкісна сторінка. Це корисно для визначення заявленого асортименту продукції компанії. Це не гарантія роботи для невизначеного матеріалу та матриці.
| Модель | L/D | Опублікований результат | Опублікована швидкість | Привідний двигун |
|---|---|---|---|---|
| NHY20 | 20:1 | від 3 до 5 кг/год | від 10 до 60 об/хв | 1,1 / 1,5 / 2,2 кВт |
| NHYZS25 | 25:1 | 5-8 кг/год | від 10 до 60 об/хв | 2,2 / 3,0 / 4,0 кВт |
| NHY30 | 25:1 | 5-10 кг/год | від 10 до 60 об/хв | 2,2 / 3,0 / 4,0 кВт |
| NHY45 | 25:1 до 36:1 | від 10 до 120 кг/год | від 10 до 150 об/хв | від 5,5 до 22 кВт |
| NHY65 | 25:1 до 36:1 | від 60 до 300 кг/год | від 20 до 150 об/хв | від 22 до 75 кВт |
| NHY75 | 25:1 до 36:1 | від 200 до 450 кг/год | від 20 до 150 об/хв | від 30 до 132 кВт |
| NHY90 | 25:1 до 36:1 | від 180 до 600 кг/год | від 20 до 110 об/хв | від 30 до 185 кВт |
| NHY120 | 25:1 до 36:1 | від 320 до 1000 кг/год | від 20 до 90 об/хв | від 75 до 280 кВт |
| NHY150 | 25:1 до 36:1 | від 400 до 1300 кг/год | від 20 до 75 об/хв | від 90 до 400 кВт |
Джерело: веб-сайт Nanhaiya, перевірено 31 серпня 2026 р. Кожен рядок містить широкі значення ряду. Не поєднуйте найвищу потужність, швидкість і номер двигуна в одну передбачувану конфігурацію машини.
Претензія на веб-сайт Nanhaiya:на високошвидкісній сторінці PE/PP зазначено, що оптимізована структура шнека та редуктор із високим крутним моментом можуть подвоїти ефективність у порівнянні з традиційним обладнанням, а його конструкція може знизити температуру екструзії PP.
На сторінці не зазначено порівняльну машину, смолу, матрицю, метод випробування чи вікно приймання. Розглядайте обидві заяви як заяви постачальника, які вимагають протоколу тестування для конкретного проекту, перш ніж вони введуть ROI або гарантію покупки.
Інтерпретуйте комбінації, а не ізольовані читання
| Тенденція після збільшення обертів | Можливе тлумачення | Наступна перевірка |
|---|---|---|
| Потужність підвищується, тиск і навантаження залишаються стабільними, якість зберігається | Рядок може все ще перебувати у своєму корисному робочому вікні | Підтвердьте однорідність температури розплаву та охолоджувальну здатність |
| Кількість обертів зростає, але приріст продуктивності зменшується | Ємність подачі, опір плавленню або низький рівень можуть бути обмеженими | Перевірте консистенцію подачі, питомий вихід, тиск у фільтрі та матриці |
| Температура розплаву та навантаження на двигун швидко зростають | Механічна енергія і опір зростають | Перевірте в'язкість смоли, геометрію шнека, стан фільтра та тепловий профіль |
| Середня температура плавлення падає, але варіація збільшується | Можливе пізнє або неповне танення | Огляньте дефекти виробу та порівняйте з плавкістю шнека |
| Цикли тиску з потужністю та навантаженням двигуна | Проблемою може бути подача, плавлення, контроль температури або обмеження | Використовуйтепідйомний діагностичний посібник |
| Навантаження зростає після заміни фільтра або матриці | Опір вниз за течією змінив робочу точку | Порівняйте чистий і брудний тиск за однакового матеріалу та швидкості |


Використовуйте контрольований покроковий тест замість гонитви за контрольними
- Виберіть один стабільний лот матеріалу та продукт.Запишіть сорт смоли, форму гранул або повторного подрібнення, добавки, вологість і останню послідовність матеріалу.
- Встановіть базову лінію.Записуйте фактичні оберти, подачу, продуктивність, температуру розплаву, тиск, навантаження двигуна, показання зони та якість продукту після стабілізації лінії.
- Змініть одну затверджену змінну.Використовуйте приріст і час стабілізації, визначені процедурою лінії. Не змінюйте швидкість, корм і температуру одночасно.
- Порівняйте середнє значення та варіацію.Прийнятне середнє значення може приховати циклічний тиск або нерівномірний профіль температури плавлення.
- Позначте першу граничну умову.Це може бути навантаження двигуна, тиск, якість розплаву, стабільність розмірів, охолоджувальна здатність або дефект поверхні.
- Повторюйте лише в межах затверджених обмежень.Корисний максимум досягається, коли інше збільшення дає занадто низький результат або висуває виміряний стан за межі прийнятності.
Наш вигляд фабрики:клієнт, який надсилає п’ять стабільних робочих точок, дає нам більше корисних доказів конструкції, ніж клієнт, який надсилає одну максимальну кількість обертів на хвилину. Тенденція показує, де лінія втрачає ефективність і чи наступна зміна стосується секції подачі, геометрії шнека, стану зносу чи наступного обладнання.
Коли тенденція процесу вказує назад на апаратне забезпечення
Вищі обороти не можуть виправити надмірний зазор між шнеком і стовбуром, занижену секцію подачі, секцію плавлення, яка відстає, або змішувач, який створює занадто великі втрати тиску. Це може зробити ці межі легше побачити. Очистіть і виміряйте зношені компоненти перед їх копіюванням.
Використовуйтепорівняння бар'єрних, звичайних і змішувальних шнеківколи однорідність розплаву змінюється зі швидкістю. Використовуйтепосібник з вимірювання зносуколи питома продуктивність знижується за чистого шляху потоку та стабільного матеріалу.
Наньхайясторінка обладнаннязаявляє, що його токарні верстати з ЧПК можуть обробляти заготовки до 6 м, а його свердлильне та фрезерне обладнання має точність позиціонування 0,02 мм. Це опубліковані можливості заводського рівня. Затверджений креслення має визначати розміри та контрольні точки для замовлення.

Дані для високопродуктивного огляду одного гвинта
- Виробник машини, модель і діаметр гвинта
- Оригінальні та поточні вимірювання гвинтів і бочок
- Сорт смоли, форма гранул, повторне подрібнення та добавки
- Нормальний і цільовий вихід із прийнятною якістю
- Дані про двигун, коробку передач і номінальний крутний момент
- Фактична частота обертів, навантаження двигуна та тренд енергії
- Задані значення стовбура та фактичні показання зони
- Місцезнаходження температури розплаву та метод датчика
- Тенденція тиску, деталі фільтра та матриці
- Обмеження охолодження, витягування та спуску
- Фотографії дефектів і збережених зразків
- Оригінальний креслення та приєднувальні розміри
Часті запитання
Чи завжди збільшення швидкості шнека збільшує продуктивність екструдера?
Ні. Продуктивність може зростати зі швидкістю шнека в стабільному робочому вікні, але потужність подачі, форма гранул, геометрія шнека, здатність до плавлення, опір матриці, навантаження двигуна та знос можуть обмежити результат. На високій швидкості питома продуктивність може знизитися або розплав може стати менш однорідним.
Чи збігається встановлена температура бочки з температурою розплаву?
Ні. Установчі значення стовбура контролюють зони нагріву, тоді як полімер також отримує механічну енергію від обертання шнека та зсуву. Виміряйте розплав у визначеному місці за допомогою відповідного датчика та запишіть метод замість того, щоб розглядати задане значення контролера як фактичну температуру розплаву.
Чому температура розплаву може підвищуватися при збільшенні швидкості шнека?
Вища швидкість шнека може збільшити швидкість зсуву та механічну енергію. Наскільки сильно змінюється температура розплаву, залежить від в’язкості смоли, геометрії шнека, наповнення, профілю стовбура та опору за потоком. Деякі комбінації шнеків і матеріалів можуть натомість показувати слабке або неповне плавлення понад критичну швидкість.
Чому потужність може перестати зростати, навіть коли кількість обертів зростає?
Секція подачі може перестати наповнюватися пропорційно, ковзання гранул може змінюватися, насипна щільність може змінюватися, здатність до плавлення може бути досягнута, або опір матриці та фільтра може обмежити роботу системи. Зношений гвинт і стовбур також можуть збільшити витік і зменшити корисну перекачування.
Що повинні записати оператори після зміни швидкості гвинта?
Записуйте фактичну швидкість шнека, швидкість подачі, продуктивність, температуру розплаву та варіацію, тиск та варіацію розплаву, навантаження двигуна, температуру зони, реакцію охолодження, якість продукту та час, дозволений для досягнення нового стабільного стану.
Які дані я повинен надіслати Nanhaiya для огляду одногвинтового високопродуктивного обладнання?
Надішліть сорт і форму смоли, добавки та наповнювачі, необхідну продуктивність, поточну кількість обертів на хвилину, дані двигуна та коробки передач, профіль барабана, тенденції температури та тиску розплаву, деталі матриці та фільтра, креслення гвинта та барабана, вимірювання зносу та дефект продукту чи виробничий ліміт, який вам потрібно вирішити.
Редакційна примітка: специфікації продукту Nanhaiya та претензії ідентифікуються як опублікована компанією інформація. Незалежні дослідження підтверджують взаємозв’язки між процесами, але не є гарантією для будь-якої моделі Nanhaiya. Остаточні обмеження та умови приймання вимагають матеріалу, машини, затвердженого креслення та плану випробувань проекту.